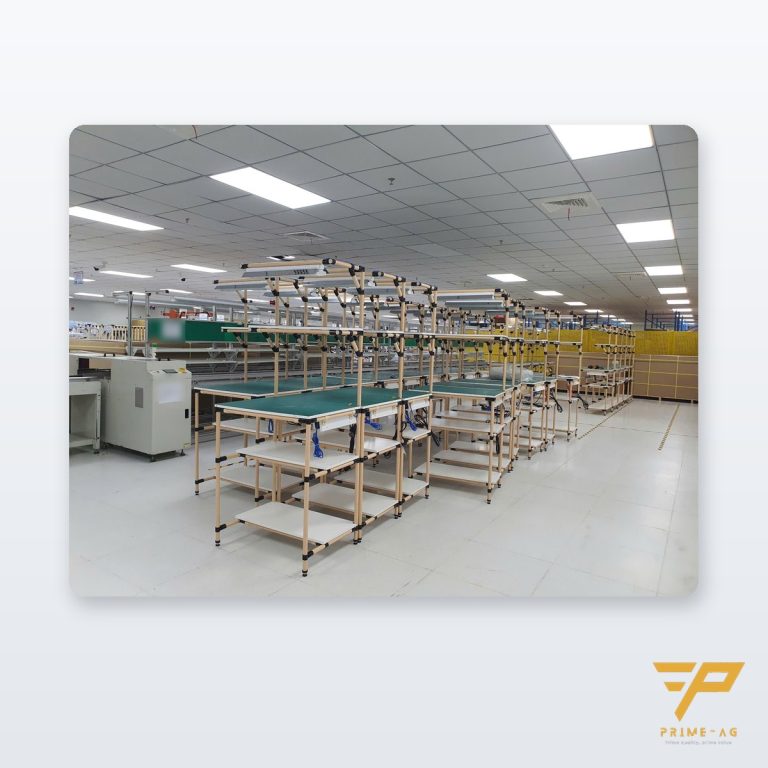
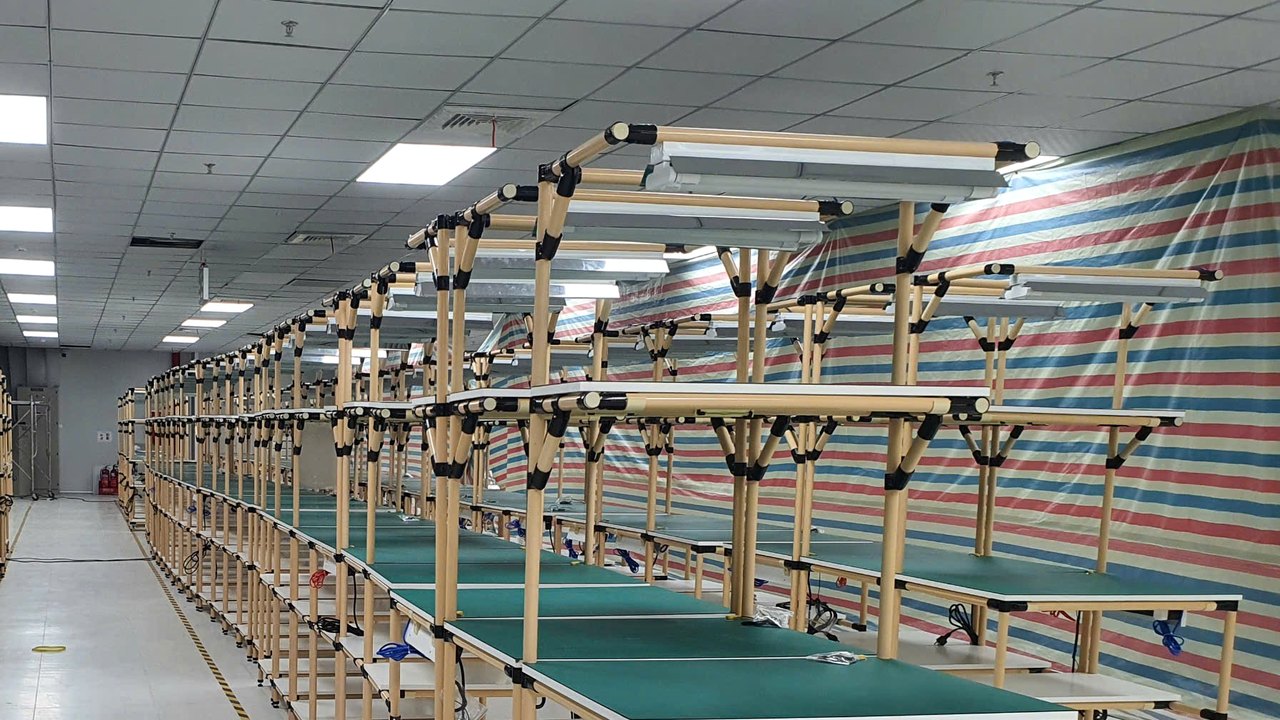
Cải tiến trạm làm việc lean: giảm đi lại, kiểm soát WIP, 5S và công thái học tại chuyền lắp ráp
Khi năng suất một chuyền lắp ráp thấp, nguyên nhân thường không nằm ở máy móc mà ở phương pháp: công nhân đi lại lấy linh kiện, bán thành phẩm (WIP) dồn giữa các công đoạn, dụng cụ không có chỗ cố định. Cải tiến trạm làm việc theo hướng lean xử lý đúng ba điểm này với chi phí thấp, và làm dần được từng trạm. Bài này tóm tắt cách PRIMEAG thiết kế trạm làm việc cho các nhà máy FDI.
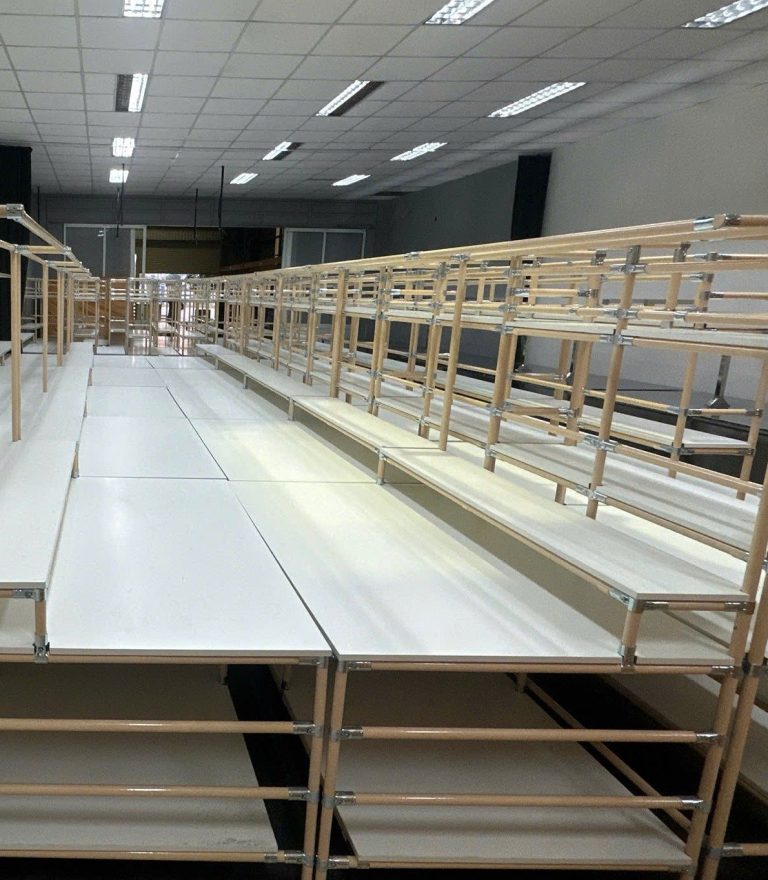
- Đi lại nhiều: đưa linh kiện về trạm bằng kệ tầng trên và kệ dốc cấp hàng từ phía sau.
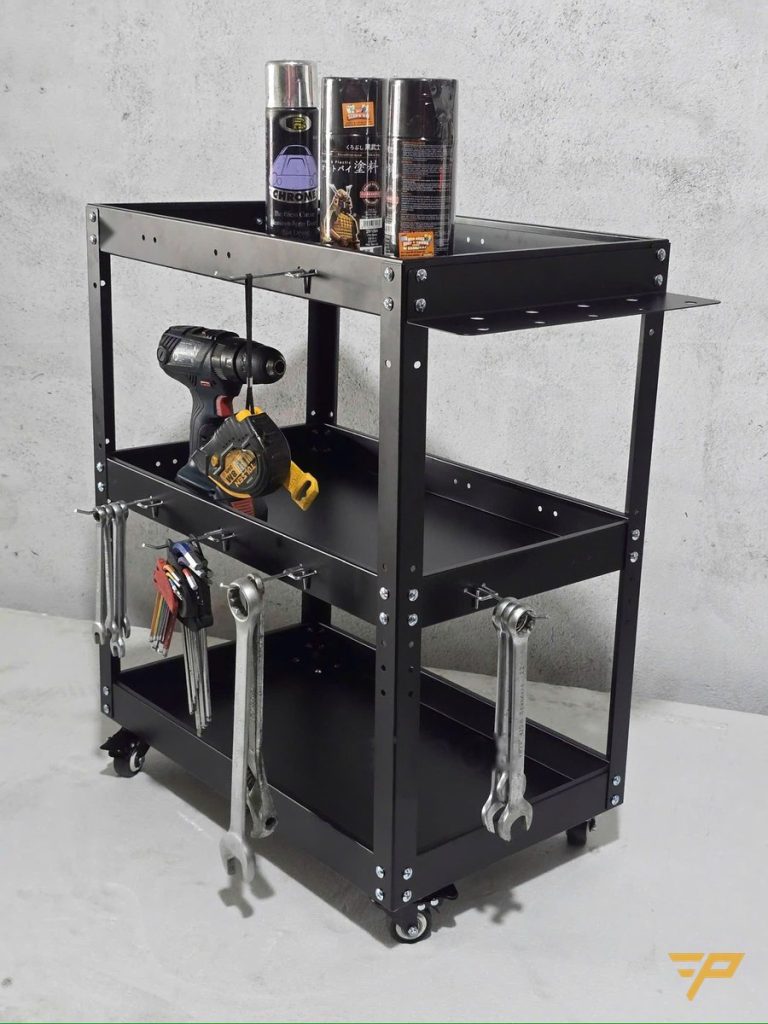
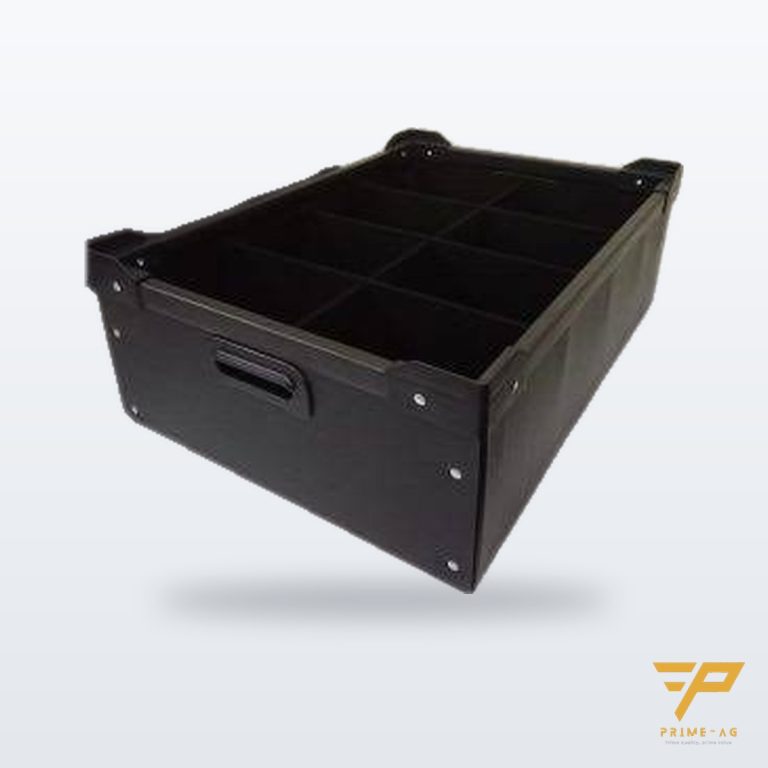
- Tồn WIP: giới hạn chỗ chứa giữa hai công đoạn; dùng xe đẩy theo chuyền đúng số tầng cần thiết.
- Thiếu 5S: mỗi dụng cụ một vị trí: vách treo, móc, pa lăng treo dụng cụ, vạch kẻ sàn.
- Mệt mỏi, lỗi thao tác: chiều cao bàn theo người, đèn bàn, thảm chống mỏi, ghế có tựa.


1. Giảm đi lại: linh kiện phải đến tay công nhân
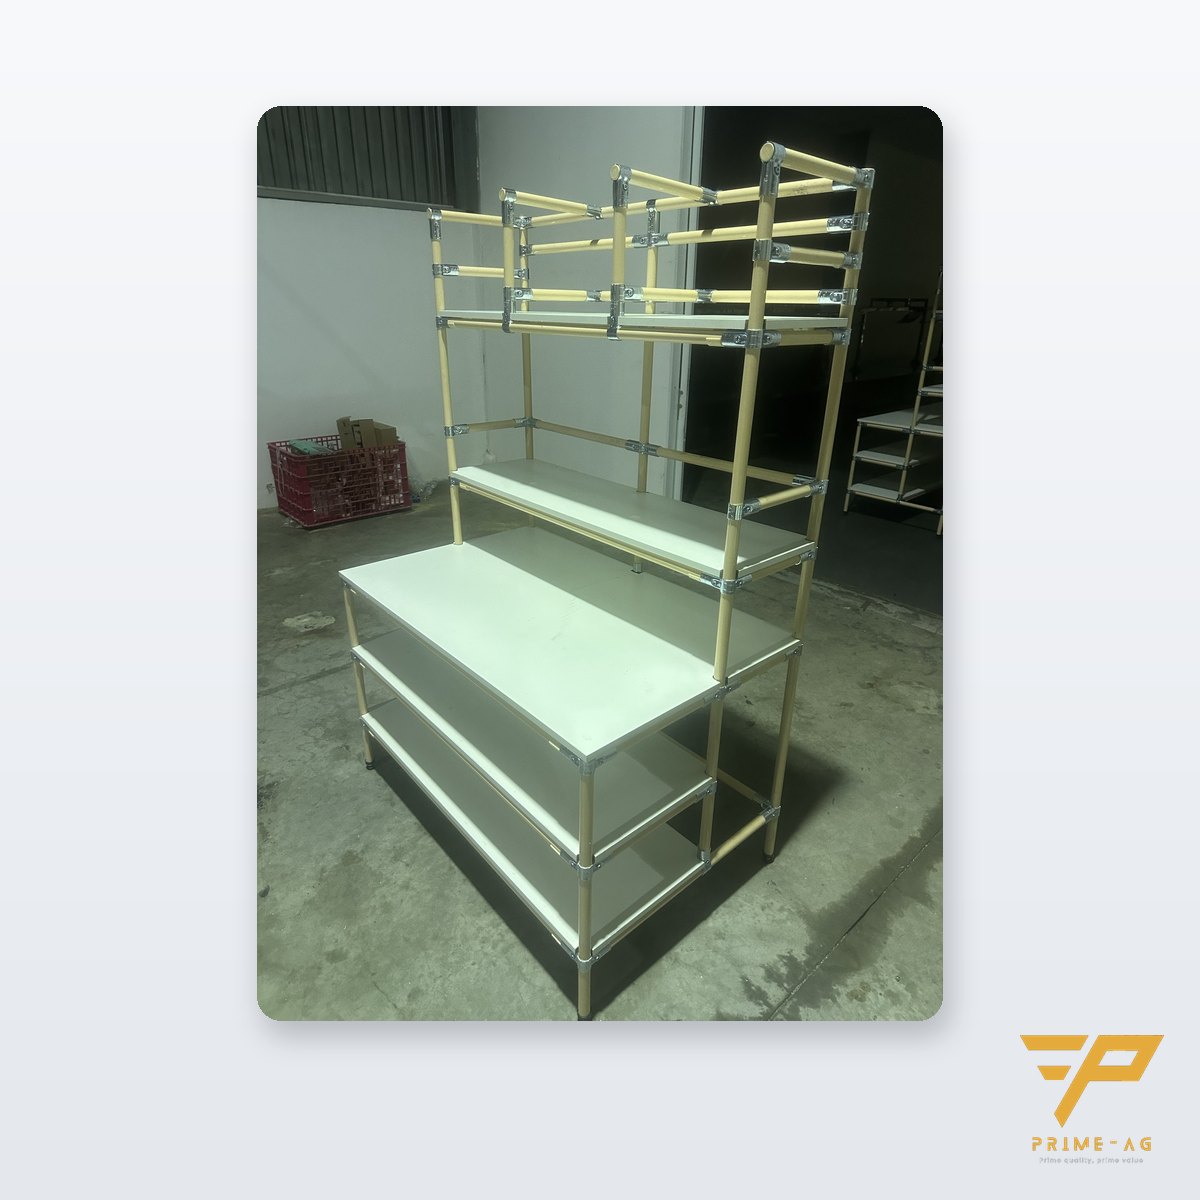
Mỗi lần đứng dậy đi lấy linh kiện là mất vài chục giây và dễ lấy nhầm. Bố trí linh kiện dùng thường xuyên ngay trong tầm với khi ngồi, trên kệ tầng trên hoặc khay nghiêng trước mặt. Với linh kiện tiêu hao theo thùng, kệ dốc trọng lực gắn liền bàn cho phép người cấp hàng nạp từ phía sau mà không làm gián đoạn công nhân.
2. Kiểm soát WIP: giới hạn chỗ chứa
WIP dồn giữa các công đoạn che mất điểm nghẽn thật của chuyền. Thay vì để thêm bàn phụ, giới hạn chỗ chứa: mỗi trạm chỉ có một tầng đệm đủ cho một số lượng cố định. Khi tầng đệm đầy, công đoạn trước dừng lại – điểm nghẽn lộ ra ngay. Xe đẩy nhiều tầng hoặc xe đẩy khung nhôm làm đúng số tầng cần thiết cũng là một cách giới hạn WIP.
3. 5S tại trạm: mỗi thứ một vị trí
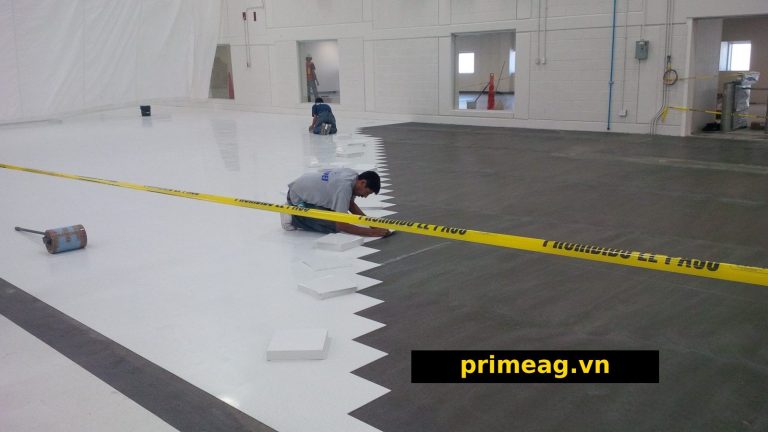
Dụng cụ cầm tay treo trên vách hoặc pa lăng treo dụng cụ ngay trên mặt bàn, có hình vẽ hoặc nhãn vị trí để nhìn là biết thiếu gì. Lối đi, khu để xe đẩy và khu chờ kiểm tra kẻ vạch sàn bằng băng keo vạch sàn hoặc sơn kẻ vạch.
4. Công thái học: giảm mệt, giảm lỗi
Công nhân mệt sau nửa ca sẽ thao tác sai nhiều hơn. Ba điểm cần chốt khi thiết kế bàn: chiều cao mặt bàn theo kiểu thao tác (chính xác hay dùng lực), ánh sáng đủ trên mặt bàn (đèn bàn hoặc đèn LED gắn kệ), và chỗ đứng hoặc ngồi phù hợp – thảm chống mỏi cho trạm đứng, ghế có tựa cho trạm ngồi.
Vì sao dùng ống thép bọc nhựa (lean pipe)
Cải tiến lean là quá trình chỉnh sửa liên tục. Bàn ống thép bọc nhựa Φ28 lắp bằng khớp nối bắt vít nên thay đổi chiều cao, thêm tầng, thêm đèn hay đổi bàn thành xe đẩy ngay tại xưởng. Khi cần độ cứng và thẩm mỹ cao hơn, dùng bàn nhôm định hình 40×40. So sánh chi tiết: Chọn bàn thao tác cho chuyền điện tử.
Dự án thực tế
| Dự án | Hạng mục |
|---|---|
| Nhà máy linh kiện điện tử vốn Đài Loan, Đà Nẵng (2024–2025) | Khoảng 500 bàn ESD có đèn, ổ cắm, dây nối đất, giao 4 đợt |
| Nhà máy FDI Hoa Kỳ, Cần Giuộc (2025–2026) | 400 xe đẩy chuyên dụng ống thép bọc nhựa |
| Nhà máy xe đạp điện (03/2026) | 50 xe đẩy mặt ESD |
Tên khách hàng được giữ kín theo thỏa thuận. Xem thêm tại trang Dự án.
Bắt đầu từ một trạm
- Quay video 10 phút một công nhân ở công đoạn chậm nhất, đếm số lần đứng dậy và với tay xa.
- Gửi PRIMEAG video, kích thước khu vực và danh sách linh kiện tại trạm.
- PRIMEAG vẽ trạm mẫu, làm 1–2 bàn chạy thử, chỉnh xong mới nhân rộng cho cả chuyền.
Câu hỏi thường gặp
Bàn lean pipe khác bàn sắt hàn ở điểm nào? Bàn lean pipe lắp bằng ống thép bọc nhựa Φ28 và khớp nối bắt vít, nên đổi chiều cao, thêm tầng kệ, đèn, móc treo hoặc chuyển thành xe đẩy được ngay tại xưởng; bàn hàn cố định phải cắt hàn lại.
Chiều cao bàn bao nhiêu là đúng? Phụ thuộc kiểu thao tác: việc cần độ chính xác cao thì mặt bàn cao hơn, việc dùng lực thì thấp hơn. Cách chắc nhất là làm 1 bàn mẫu chỉnh được chiều cao, cho công nhân thử vài ngày rồi chốt cho cả chuyền.
Có cần ESD cho trạm làm việc không? Cần nếu công đoạn tiếp xúc linh kiện điện tử nhạy tĩnh điện: mặt bàn ESD, dây nối đất, vòng đeo tay và ghế ESD. Lắp ráp cơ khí, đóng gói thông thường thì không bắt buộc.
Làm thử 1 bàn trước được không? Được. PRIMEAG khuyến nghị làm 1–2 trạm mẫu, chạy thử trên chuyền rồi mới sản xuất hàng loạt; thời gian làm bàn mẫu chuẩn khoảng 5–7 ngày, mẫu thiết kế mới 10–15 ngày.
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG