Chọn bàn thao tác cho chuyền điện tử: ống thép bọc nhựa, nhôm định hình hay thép hộp — 5 thông số phải chốt và 6 lỗi thiết kế
Biên soạn: Đội kỹ thuật PRIMEAG — 10 năm nội thất nhà máy điện tử & phòng sạch. Cập nhật 09/2026.
Tóm tắt: Bàn thao tác cho chuyền điện tử có 3 dòng khung — ống thép bọc nhựa (lean pipe), nhôm định hình, thép hộp sơn / inox — khác nhau về giá, độ cứng, khả năng tự sửa và thẩm mỹ phòng sạch. Bài này đưa 5 thông số phải chốt trước khi hỏi giá, bảng so sánh 3 dòng, và 6 lỗi thiết kế khiến bàn mới mua đã phải sửa.
1. Năm thông số chốt trước khi hỏi giá
- Kích thước mặt bàn và chiều cao: phổ biến 1.200–1.800 × 600–750 mm; cao 750 mm (ngồi), 850 mm (ngồi ghế cao/đứng), 900 mm (đứng). Lấy theo công đoạn, không lấy “cho đều”.
- Tải trọng thực tế: cân máy, đồ gá, thùng hàng đặt lên; ≤100 kg → lean pipe 1,0 mm đủ; 150–300 kg → nhôm 40×40 hoặc thép hộp.
- ESD hay không: khu EPA → mặt laminate tiêu tán 10⁶–10⁹ Ω + ổ nối đất + thanh tiếp địa. Ngoài EPA → melamine thường rẻ hơn 30 %.
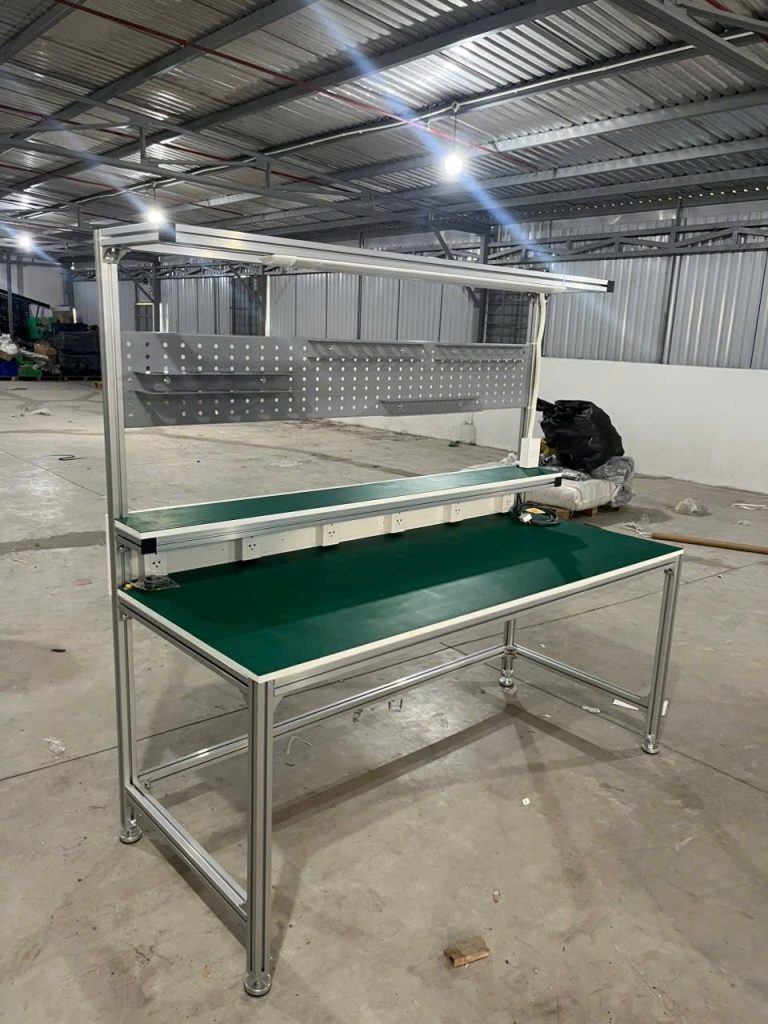
- Điện, khí, đèn: số ổ cắm, khí nén, đèn LED, cột tín hiệu, thanh treo dụng cụ, pa-lăng — lắp sẵn rẻ hơn lắp sau.
- Tần suất đổi layout: thay sản phẩm mỗi 6–12 tháng → khung tháo lắp (lean/nhôm); ổn định nhiều năm → thép hàn cũng được.

2. So sánh ba dòng khung
| Tiêu chí | Ống thép bọc nhựa Φ28 | Nhôm định hình 40×40 | Thép hộp sơn / inox 304 |
|---|---|---|---|
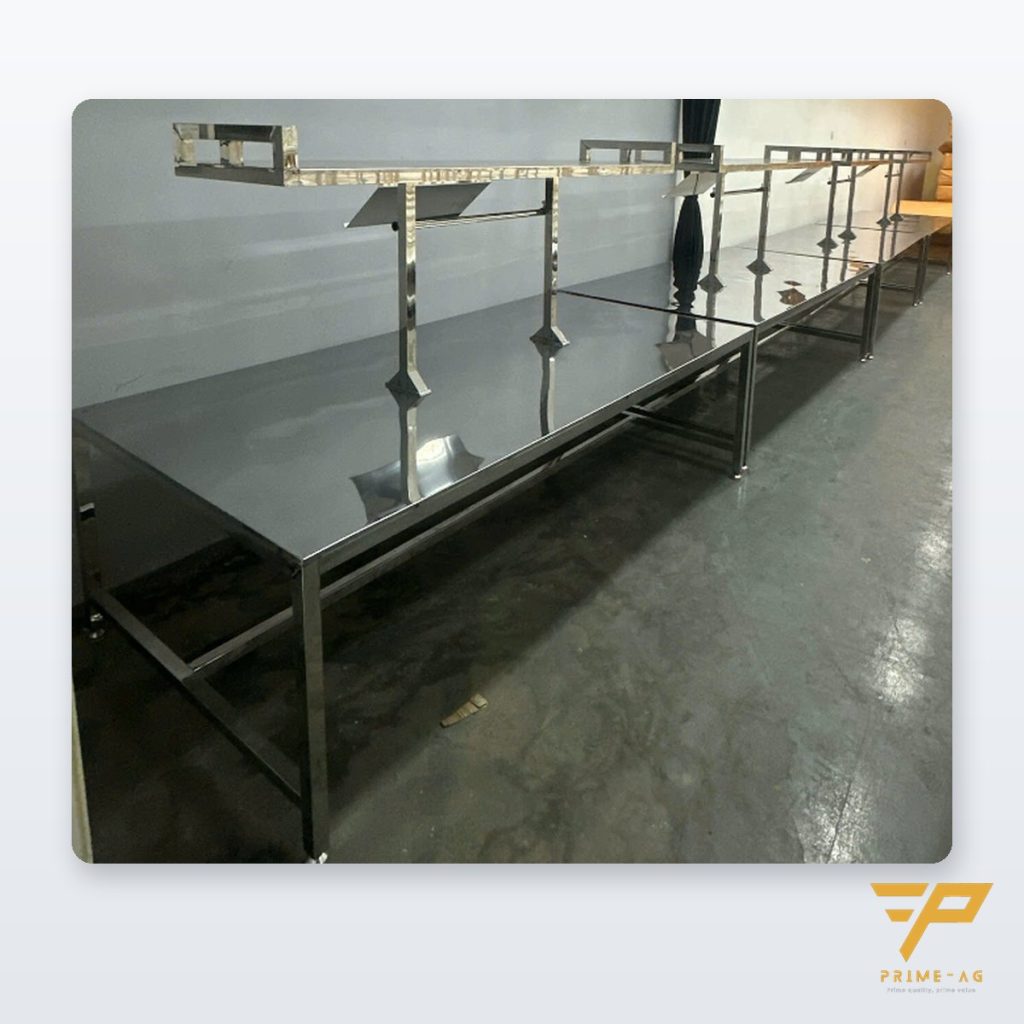
| Giá tương đối | 1× | 1,3–1,5× | 0,9× (thép sơn) / 2× (inox) |
| Tải mặt bàn | 100–150 kg | 200–300 kg | 300 kg+ |
| Tự sửa, thêm tầng | Rất dễ — lục giác 5 mm, mua lẻ khớp | Dễ — bulông T, ke góc | Không (hàn) |
| Phòng sạch | ISO 7–8 (nhựa bọc không bong) | ISO 5–8 (anod, không sơn) | Inox: ISO 5; thép sơn: ISO 8 |
| Thẩm mỹ | Công nghiệp, màu kem/đen | Sạch, hiện đại | Chắc, nặng |
| Thời gian sản xuất | 5–7 ngày | 5–7 ngày | 7–10 ngày |
| Hợp với | Chuyền lắp ráp đổi sản phẩm thường xuyên, kệ tầng, dây chuyền dài | Bàn gắn thiết bị, chuyền SMT/kiểm tra, khách Nhật/Đài | Bàn thí nghiệm, cơ khí, khu rửa |

Ghi chú: giá, tải mặt bàn và cấp phòng sạch trong bảng là mức tham khảo theo kinh nghiệm lắp đặt của PRIMEAG; tải thực tế phụ thuộc kích thước, nhịp khung và cấu hình từng bàn.
3. Sáu lỗi thiết kế hay gặp
- Mặt bàn ESD nhưng không có ổ nối đất → công nhân không cắm vòng tay được, bàn thành bàn thường. Mỗi bàn ít nhất 1 ổ 2 vị trí + dây 1 MΩ về thanh tiếp địa.
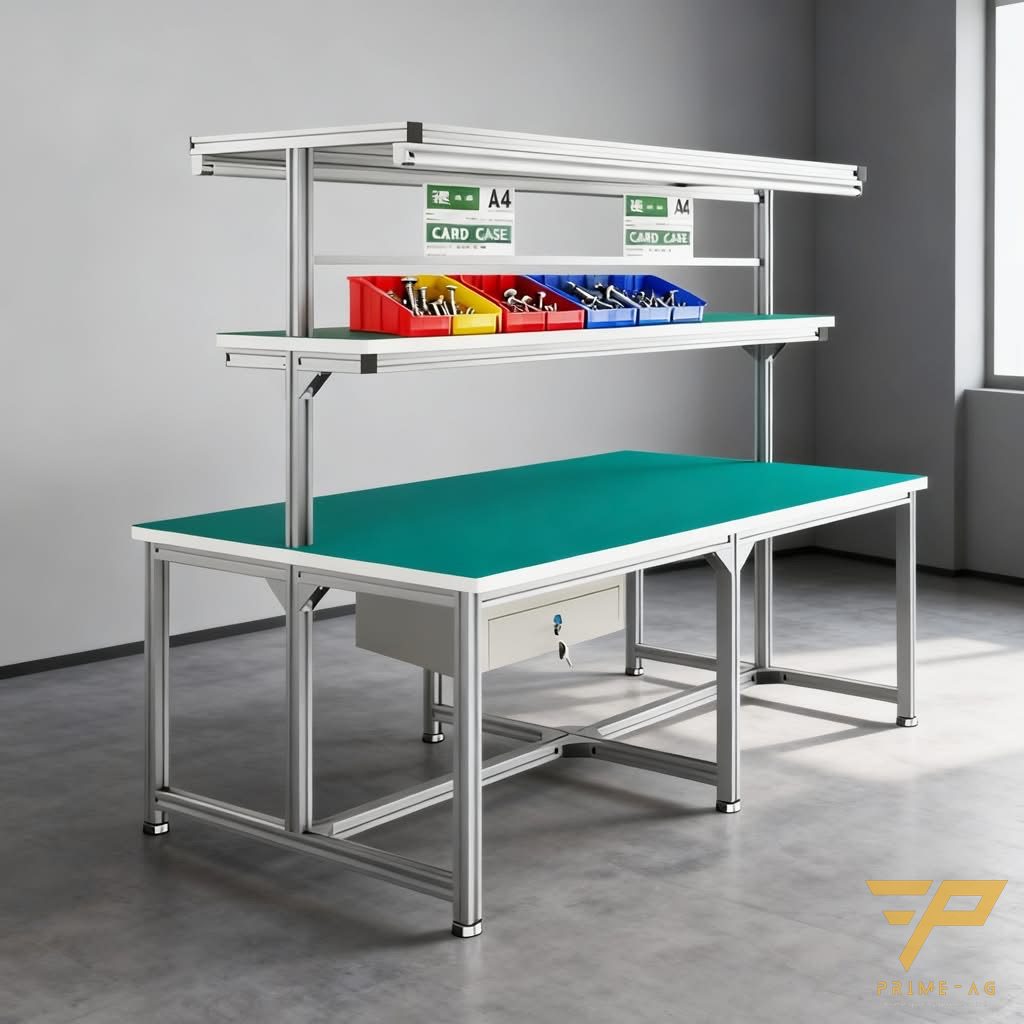
- Kệ tầng trên quá cao/thấp: tầng thấp nhất cách mặt bàn 350–400 mm để tay và màn hình đủ chỗ; máng đèn ở đáy tầng, không rọi vào mắt.
- Chân tăng chỉnh thiếu hành trình: sàn xưởng lệch 10–20 mm là bình thường; chân ±30 mm mới cân được cả dãy.
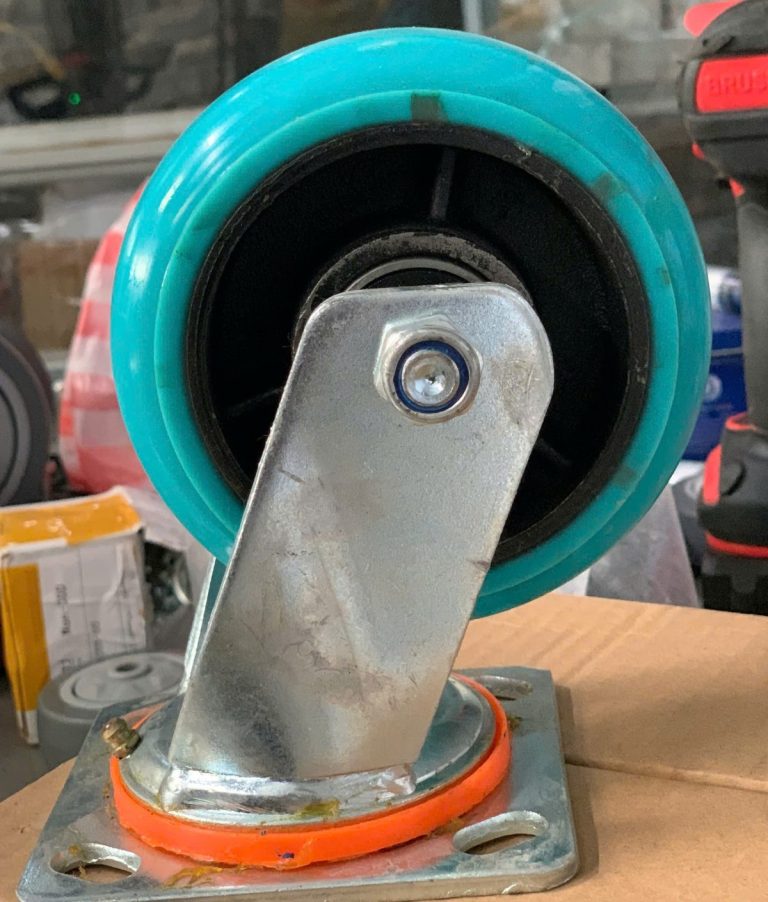
- Bánh xe cho bàn cố định: bánh làm bàn rung khi vặn vít, lại đắt hơn chân. Chỉ dùng bánh khi thật sự di chuyển, và phải có khóa kép.
- Ổ cắm dưới gầm: dây quấn chân, khó vệ sinh. Đặt ổ cắm trên kệ tầng hoặc thanh sau, cao hơn mặt bàn 150–200 mm.
- Mặt bàn MDF thường: lau ướt vài tháng là phồng. Dùng MDF chống ẩm (lõi xanh) nẹp PVC 4 cạnh, hoặc laminate ESD cho EPA.
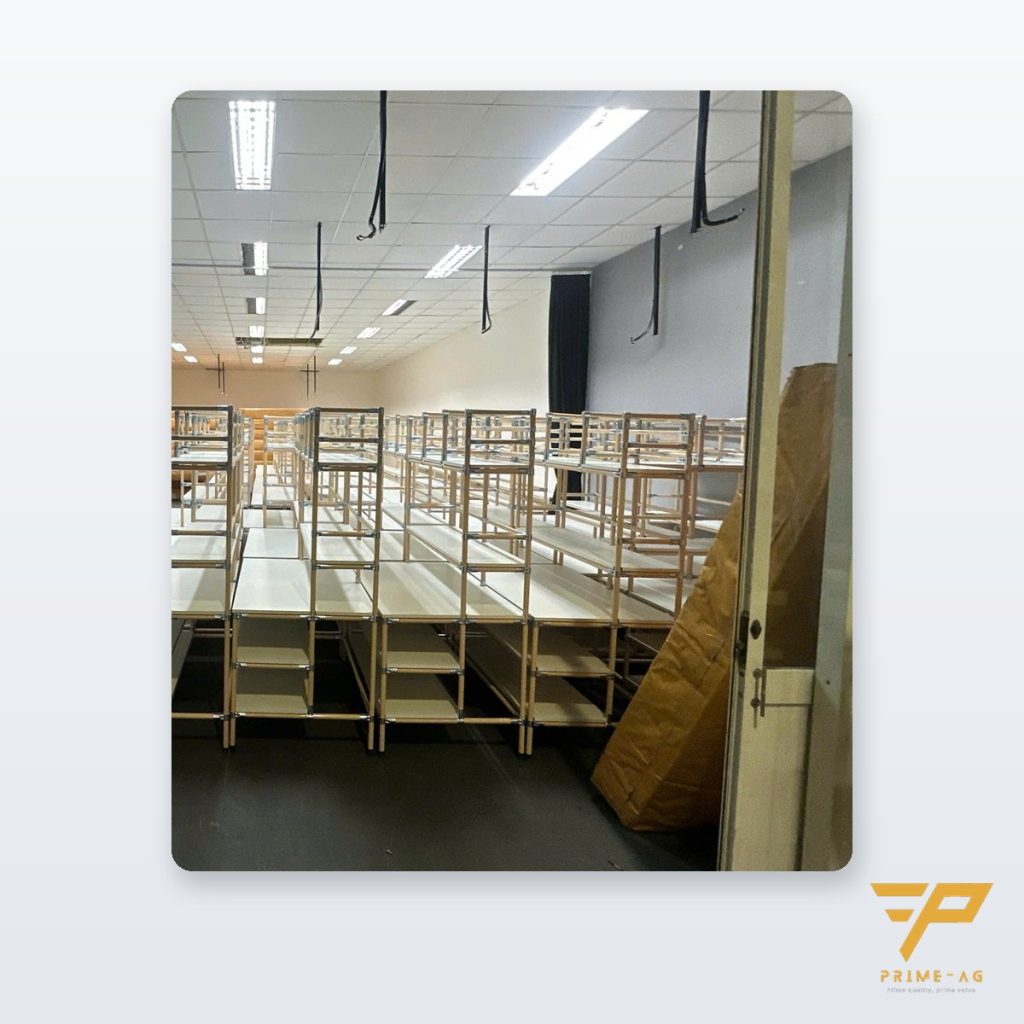
4. Nên mua sẵn hay đặt theo kích thước?
Bàn “kích thước chuẩn” sẵn kho thường là 1.200 × 600 × 750 của nhà cung cấp — vừa với ai thì không ai biết. Bàn đặt theo dây chuyền của bạn (chiều rộng lối đi, khoảng cách băng tải, vị trí ổ cắm) không đắt hơn vì cùng vật liệu, chỉ thêm 2 ngày vẽ. Yêu cầu nhà cung cấp gửi bản vẽ và BOM trước khi sản xuất — sau này thêm tầng, dời ổ cắm, chuyển xưởng đều dựa vào đó.

Vật liệu khung: điều bảng giá không nói
Nhôm định hình cho bàn thao tác thường làm từ hợp kim 6063. Đây là hợp kim đùn ép phổ biến nhất, cho bề mặt mịn, rất hợp để anod hóa. Theo số liệu tham chiếu trên Wikipedia:
| Thông số 6063 | T5 | T6 |
|---|---|---|
| Giới hạn bền kéo tối thiểu | 140 MPa | 190 MPa |
| Giới hạn chảy tối thiểu | 97 MPa | 160 MPa |
| Mô đun đàn hồi | 68,9 GPa | |
| Khối lượng riêng | 2,69 g/cm³ | |
Mô đun đàn hồi của nhôm chỉ khoảng một phần ba so với thép. Vì thế, với cùng một nhịp, thanh nhôm phải có tiết diện lớn hơn mới võng ít như thép. Đây là lý do bàn nhôm dùng profile 40×40 trở lên, còn 30×30 chỉ dùng cho khung nhẹ. Khi hỏi giá, hãy hỏi rõ trạng thái nhiệt luyện (T5 hay T6) và trọng lượng trên mét. Profile mỏng thành nhìn giống hệt nhưng chịu tải kém hơn.
Lớp anod (thường dày 1,8–25 µm với anod axit sunfuric) là lớp oxit cách điện. Ống thép bọc nhựa thường cũng cách điện ở bề mặt. Hệ quả: khung bàn không tự xả tĩnh điện. Đường xả của bàn ESD đi qua mặt bàn → nút nối đất → dây → điểm nối chung. Nếu muốn nối đất cả khung (khung có gắn ổ điện, kệ đặt linh kiện bằng kim loại), phải dùng phụ kiện xuyên qua lớp anod hoặc kéo dây nối riêng. Kẹp dây vào bề mặt anod là không có tác dụng.
Mặt bàn ESD: cấu tạo và phụ thuộc độ ẩm
Tấm laminate ESD là một lớp trang trí tiêu tán, ép trên lớp dẫn điện, dán lên cốt MDF hoặc ván dăm. Nút nối đất bằng đồng thau xuyên qua lớp dẫn điện để gom điện tích về dây đất. Điện trở của mặt laminate thay đổi theo độ ẩm. Số liệu điển hình của Nevamar (Panolam):
| Độ ẩm tương đối | Điểm–điểm | Điểm–đất |
|---|---|---|
| 40–60 % | 10⁶ – 10⁷ Ω | 10⁵ – 10⁷ Ω |
| 20–40 % | 10⁷ – 10⁸ Ω | 10⁷ – 10⁸ Ω |
| 10–20 % | 10⁸ – 10⁹ Ω | 10⁸ – 10⁹ Ω |
Hãng khuyên ổn định tấm ở 45–50 % RH trong 48 giờ trước khi gia công. Một mặt bàn đo đẹp vào mùa mưa có thể sát ngưỡng 10⁹ Ω trong phòng điều hòa khô. Vì vậy cần lưu kết quả đo theo mùa. Khi vệ sinh, Nevamar khuyên không dùng chất tẩy có hạt mài và không để thuốc tẩy clo, oxy già, chất tẩy kim loại đọng lâu trên mặt.
Không dùng mặt inox hoặc thảm inox cho khu linh kiện nhạy. Desco nêu ví dụ mặt inox có điện trở điểm–điểm khoảng 1 Ω. Nếu nối đất qua dây có điện trở 1 MΩ, phép đo điểm–đất vẫn ra khoảng 1×10⁶ Ω, trông như đạt. Thực tế thì linh kiện tích điện đặt xuống mặt inox sẽ phóng điện tức thì.
Chiều cao theo khuỷu tay, không theo con số tròn
Các mức 750/850/900 mm ở trên là điểm xuất phát. Chiều cao đúng phụ thuộc khuỷu tay người làm và tính chất công việc. Theo CCOHS (Canada), với công việc đứng:
- Việc chính xác (hàn tay, soi kính hiển vi): mặt làm việc cao hơn khuỷu tay khoảng 5 cm, và cần chỗ tì khuỷu tay.
- Việc nhẹ (lắp ráp, đóng gói): thấp hơn khuỷu tay 5–10 cm.
- Việc nặng (ấn, ép, nhấc thùng): thấp hơn khuỷu tay 20–40 cm.
CCOHS cũng khuyên tránh với tay lên trên vai, có thanh hoặc bục để đổi chân khi đứng lâu, và không dùng thảm xốp quá dày. Với chuyền nhiều ca, nhiều vóc người, chân tăng chỉnh có hành trình đủ dài hoặc bàn nâng hạ sẽ rẻ hơn việc làm hai cỡ bàn.
Độ rọi và chói lóa tại mặt bàn
EN 12464-1 quy định độ rọi duy trì tối thiểu (Em), giới hạn chói lóa (UGR) và chỉ số hoàn màu (Ra) cho ngành điện – điện tử:
| Công việc | Em (lux) | UGR tối đa | Ra tối thiểu |
|---|---|---|---|
| Lắp ráp thô (biến áp lớn) | 300 | 25 | 80 |
| Lắp ráp trung bình (tủ điện) | 500 | 22 | 80 |
| Lắp ráp tinh (điện thoại) | 750 | 19 | 80 |
| Lắp ráp chính xác (đồng hồ đo) | 1.000 | 16 | 80 |
| Xưởng điện tử, kiểm tra, hiệu chỉnh | 1.500 | 16 | 80 |
Đèn trần nhà xưởng hiếm khi đạt 1.000–1.500 lux tại mặt bàn. Vì vậy bàn kiểm tra ngoại quan cần đèn riêng trên kệ. Khi chọn đèn LED cho máng đèn, xem cả Ra ≥ 80, không chỉ công suất. Đèn hoàn màu kém làm khó phân biệt vạch màu điện trở, dây và lỗi mối hàn.
Kiểm tra khi nhận bàn
- Đo điện trở điểm–đất ở giữa mặt bàn: bắt đầu 10 V, nếu ≥ 1×10⁶ Ω thì đo lại ở 100 V. Kết quả phải < 1×10⁹ Ω.
- Đo điểm–điểm cho từng màu, từng loại mặt bàn trong lô. Phép đo này lộ ra mặt quá dẫn điện mà phép đo điểm–đất qua dây 1 MΩ che mất.
- Kiểm tra ổ cắm vòng tay đã nối về đúng dây đất, chưa bị sơn hoặc anod cách ly.
- Cân bàn bằng thước nivo, siết lại bulông khớp hoặc ke góc sau tháng đầu sử dụng.
- Lưu bản vẽ, BOM, phiếu đo cùng hồ sơ EPA để dùng khi audit và khi sửa đổi chuyền.
Nguồn tham khảo kỹ thuật
- Wikipedia – 6063 aluminium alloy
- Wikipedia – Anodizing (lớp anod cách điện, độ dày)
- Nevamar (Panolam) – ESD laminate technical bulletin
- CCOHS – Working in a standing position: basic information
- DIAL – EN 12464-1 standard values for electrical engineering
- Desco – Worksurface testing per ESD TR53 (RTG, RTT)
5. Câu hỏi hay gặp
Lean pipe 1,0 hay 1,2 mm? 1,0 mm cho bàn/kệ nhẹ; 1,2 mm khi tải >100 kg/tầng hoặc xe đẩy nặng.
Nhôm 30×30 hay 40×40? 30×30 cho xe đẩy, khung nhẹ; bàn thao tác dùng 40×40 để không rung khi vặn vít.
Bàn nhôm có ESD không? Khung anod cách điện; đường xả đi qua mặt laminate ESD → thanh tiếp địa → đất. Yêu cầu nhà cung cấp đo và ghi biên bản khi giao.
Gửi kích thước, số bàn và ảnh chuyền qua form liên hệ — PRIMEAG gửi bản vẽ và báo giá trong ngày, sản xuất tại TP.HCM 5–7 ngày.