
베트남 사출 공장에서 성형품이 휘거나 눌림 자국이 생기는 원인은 대개 코어가 아직 뜨거울 때 겹쳐 쌓는 데 있습니다. 통풍이 잘 되는 다단 랙에 한 층으로 펼쳐 놓고, 형상 받침 트레이로 지지하며, 취출 시각을 기록해 대기 시간이 지난 뒤에만 포장하십시오. PRIMEAG는 단당 100 kg을 견디는 Φ28 파이프 경사 랙과 대차를 제작합니다.
금형에서 나올 때는 치수가 맞던 부품이 포장 공정에 오면 면이 휘어 있고, 리브 자국이 아래 부품에 찍혀 있으며, 얇은 테두리가 박스 모서리 모양대로 일그러져 있습니다. 사출기 조건을 아무리 조정해도 해결되지 않는 이유는 불량이 배출 슈트에서 완제품 박스까지의 구간, 즉 보통 담당자가 없는 곳에서 생기기 때문입니다.
- 외피가 먼저 굳고, 코어는 아직 무르며 계속 수축합니다.
- 점검 순서: 적재 하중, 받침면, 통풍, 열원, 포장 시각.
- 대기 구역에는 통풍 랙, 시간 카드가 달린 대차, 선입선출이 필요합니다.
- 대기 시간은 품번마다 따로 정합니다.

금형에서 나온 뒤 부품이 변형되는 이유
취출 직후에는 바깥 외피만 충분히 굳어 있습니다. 두꺼운 리브나 나사 보스의 코어는 아직 뜨겁고 계속 수축합니다. 이때 눌리거나, 받침이 어긋나거나, 양면이 고르지 않게 식으면 부품은 잘못된 형상으로 굳고 저절로 되돌아오지 않습니다.
원인을 순서대로 점검
1. 사출기 바로 뒤에서 겹쳐 쌓거나 한데 쏟아 두기
눌림·찌그러짐이 맨 아래층에 집중되고, 위층은 깨끗합니다.
2. 형상에 맞지 않는 받침면
망 선반, 박스 모서리, 랙 파이프 위에 바로 올리면 받침점 사이가 처집니다.
3. 공기가 통하지 않음
더미 한가운데나 막힌 박스 안의 부품은 가장자리보다 늦게 식고, 평판에 닿은 면은 노출된 면과 다르게 식습니다.
4. 열원 가까이 놓음
대기 구역이 사출기, 원료 건조기 옆이나 뜨거운 바람이 지나는 곳에 있습니다.
5. 대기 시간이 지나기 전에 포장
취출 시각을 기록하지 않고 교대 끝에 서둘러 포장합니다. 교대 시간에 불량이 늘어납니다.
다섯 가지를 모두 배제했는데도 금형에서 나오자마자 휘어 있다면 사출 기술 담당에게 넘겨 금형과 냉각 조건을 점검하게 합니다.
| 증상 | 가능한 원인 | 대기 구역에서의 조치 |
|---|---|---|
| 맨 아래층의 눌림 자국 | 뜨거울 때 적재 하중 | 한 층으로 펼치고, 식을 때까지 쌓지 않음 |
| 받침 바 간격대로 반복되는 휨 | 잘못된 받침면 | 형상 받침 트레이 또는 받침판 |
| 한쪽으로 휨 | 양면 냉각 불균일 | 통풍 랙, 단 사이 간격 확보 |
| 교대 끝에 불량 증가 | 너무 이른 포장 | 취출 시각 카드, 대기 규칙 |
냉각 대기 구역 배치
통풍이 잘 되는 다단 랙. Φ28 파이프 프레임을 볼트 체결 조인트로 조립하고, 각 단에 트레이를 놓아 부품이 파이프에 닿지 않게 합니다. 대기 흐름이 연속적이라면 린 파이프(PE 코팅 강관) 중력식 경사 랙(공급 3–5단, 빈 트레이 회수 1단, 단당 100 kg)을 써서 사출기 쪽에서 트레이를 넣고 포장 쪽에서 꺼내면 먼저 들어간 트레이가 먼저 나옵니다.
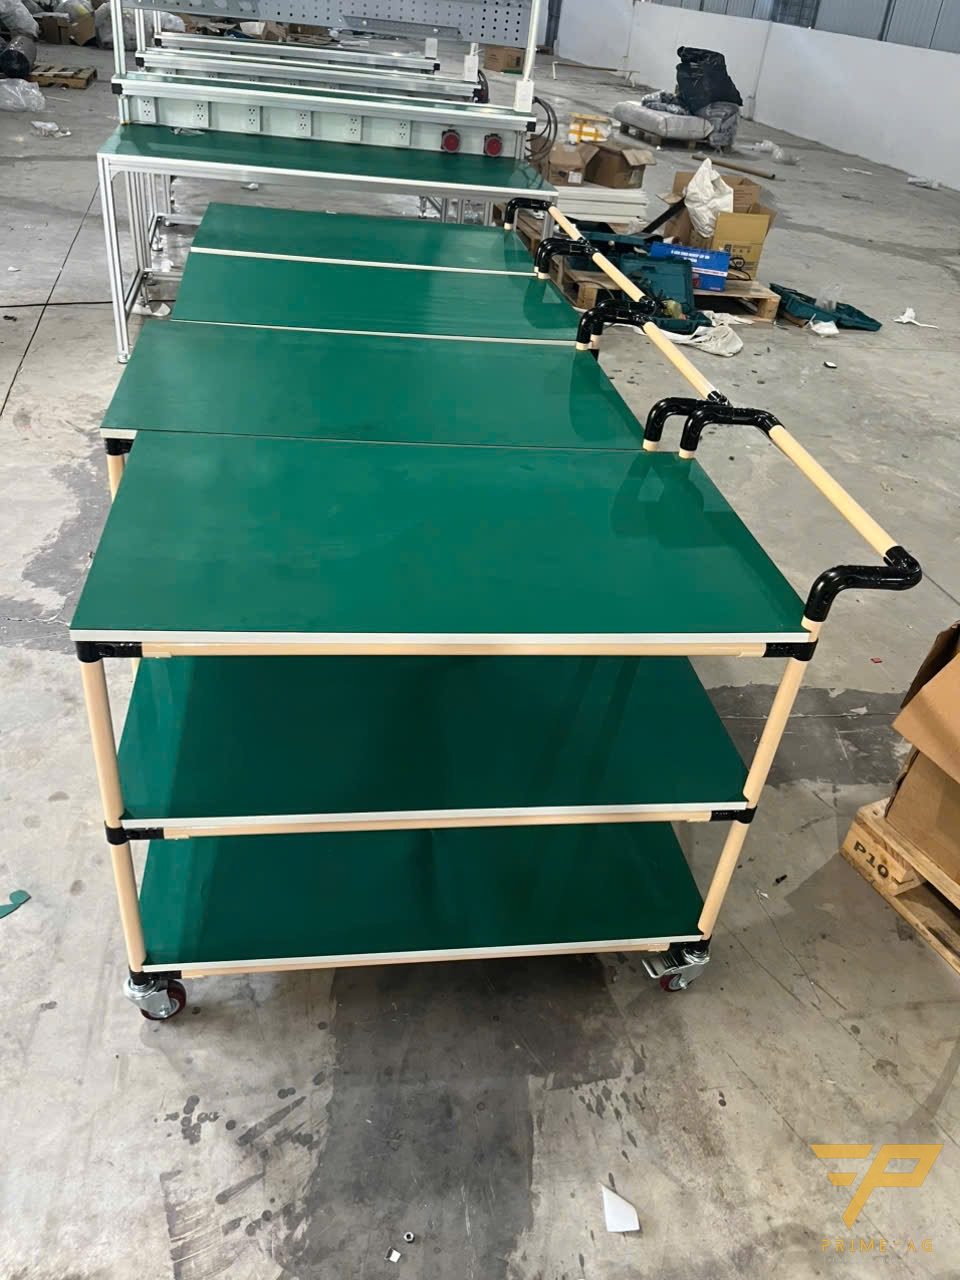
시간 카드가 달린 냉각 대기 대차. 다단 린 파이프 대차(2–5단, 단당 100 kg)를 사출기 가까운 통풍 구역에 세우되 뜨거운 바람과 원료 건조기는 피합니다. 단마다 품번, 교대, 취출 시각을 적은 카드를 달고, 포장 작업자는 대기 시간이 지난 대차만 가져갑니다.
형상 받침 트레이. 얇거나 길거나 평면이 넓은 부품은 윤곽에 맞춘 받침판이 필요합니다. 도면 전송 페이지로 샘플 정보를 보내 상담을 받으십시오.
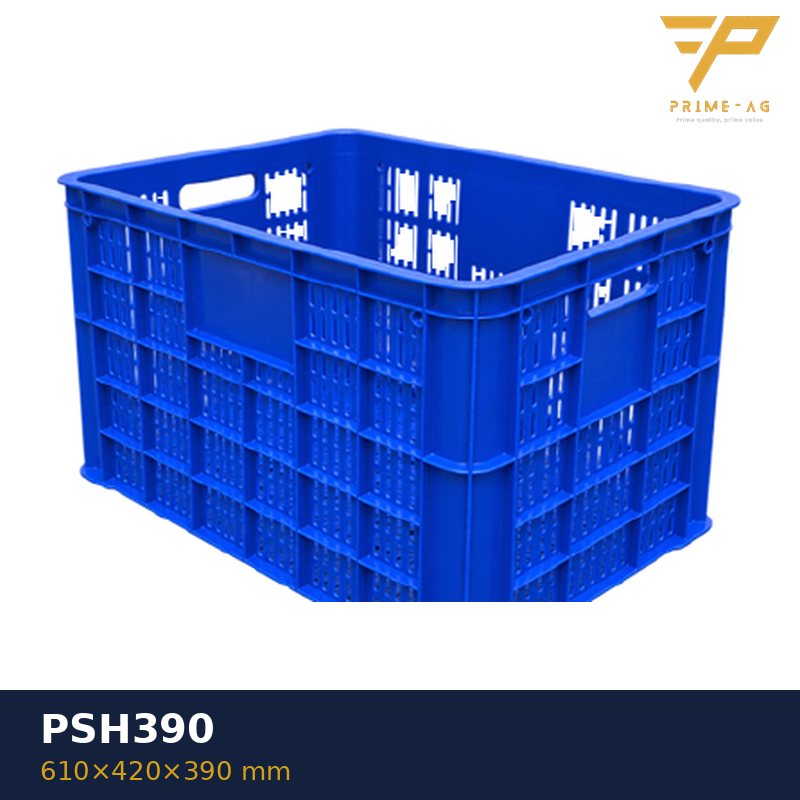
통풍 박스. 꼭 모아 담아야 한다면 버진 PP 산업용 플라스틱 박스 중 측면이 뚫린 메시형 박스(예: 610×420×390 mm)를 골라 한 층으로 담거나 칸막이를 씁니다.
포장 전 대기 시간 규칙
수지 종류와 벽 두께마다 필요한 대기 시간이 다릅니다. 품번별로 취출 후 몇 개 시점에서 샘플을 채취해 적외선 온도계로 표면 온도를 재고, 시험 포장한 뒤 안정화된 다음 치수를 검사합니다. 합격한 가장 이른 시점을 대기 시간으로 정해 작업 표준서에 기록합니다. 검사대는 대기 구역 끝에 둡니다. 예: 린 파이프 작업대 Φ28 800×600 mm, 상판 높이 750 mm, 내하중 150 kg.
트레이와 랙을 교체할 시점
- 받침 트레이가 휘거나 금이 갔을 때: 부품도 그대로 따라 휩니다.
- 단 상판이 처지거나 조인트가 미끄러져 단이 기울었을 때.
시작하는 방법
- 3교대 동안 시간대별 변형 불량을 세어 불량이 몰리는 시간을 확인합니다.
- 불량이 가장 많은 품번의 대기 시간을 시험합니다.
- 해당 사출기에 랙이나 대기 대차 1대를 설치해 1주일 시범 운영한 뒤 확대합니다.
표준 사양 랙, 대차, 작업대는 5–7영업일, 신규 설계는 10–15영업일에 제작하며 프레임 보증은 3년입니다. 포장 시 생기는 긁힘은 별개의 문제이니 유광 플라스틱 외관의 포장 중 긁힘·눌림을 참고하십시오. 사출기 후공정에 대해서는 버 제거·외관 검사 스테이션 배치도 있습니다.
자주 묻는 질문
식은 뒤 이미 휜 사출품을 교정해서 쓸 수 있나요? 대개 안정적이지 않습니다. 대기 구역에서 예방하고 공차를 벗어난 부품은 불량 처리하는 것이 좋습니다.
금형에서 막 나온 부품을 랙 파이프 위에 바로 올려도 되나요? 권장하지 않습니다. 둥근 파이프는 선으로 받치기 때문에 아직 무른 부품이 두 파이프 사이에서 처집니다. 트레이 위에 올려 두십시오.
사출품 냉각 대기 시간은 얼마나 두어야 하나요? 수지 종류, 벽 두께, 공장 온도에 따라 다릅니다. 품번마다 시험을 거쳐 정합니다.
업데이트: 2026년 10월 31일 — PRIMEAG 기술팀
Email: info@primeag.vn · 전화/Zalo: +84 906 108 292
작성: PRIMEAG 기술팀
업데이트: 2026.10.31