
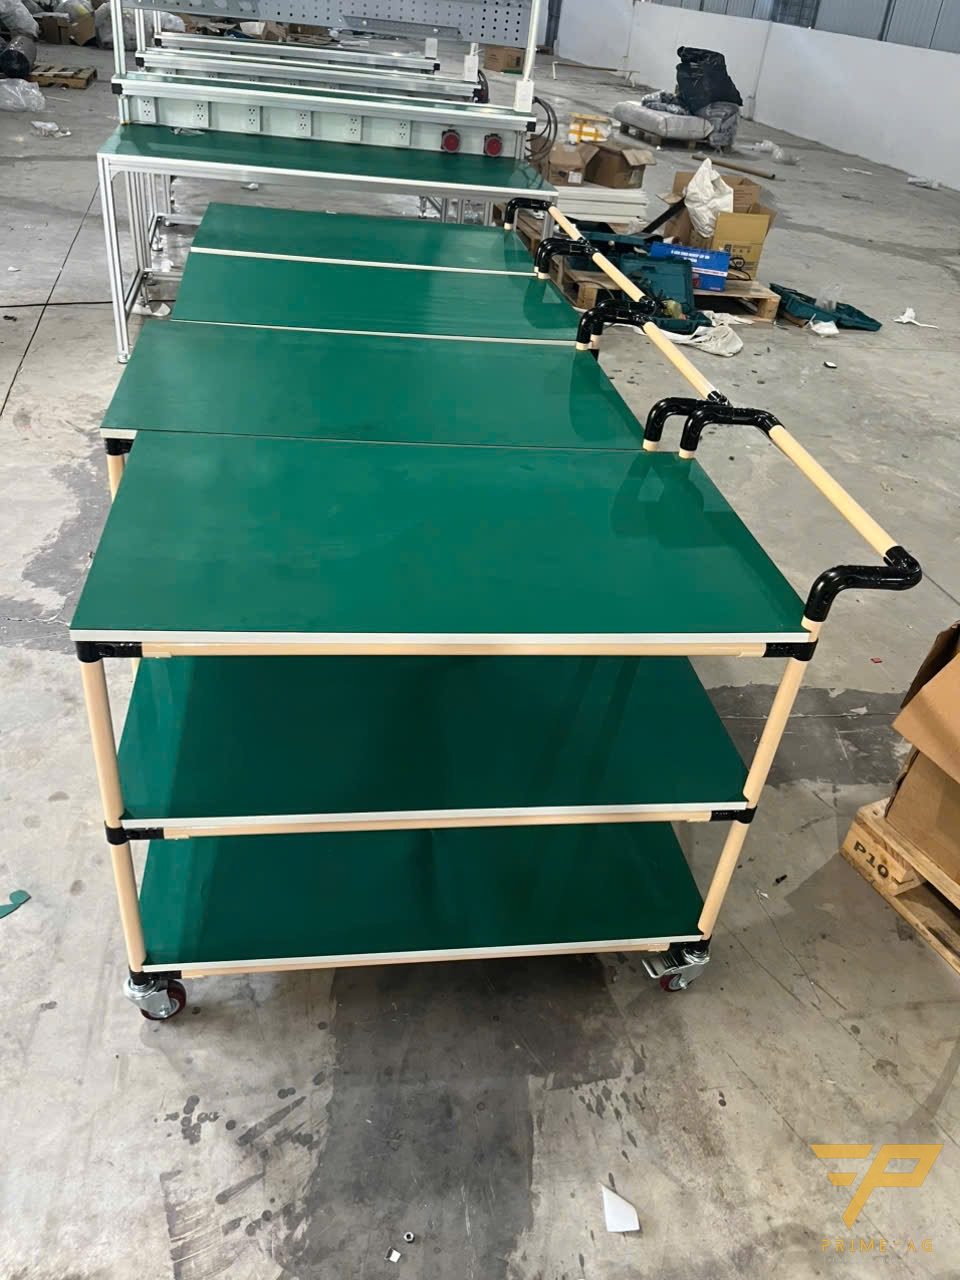
越南注塑厂的注塑件翘曲、压痕,往往是因为芯部还热时就被叠放。应在通风的多层货架上单层平铺,用仿形托盘支撑,记录出模时间,等待时间足够后才装箱。PRIMEAG制作每层承重100 kg的Φ28精益管流利货架和手推车。
零件出模时尺寸合格,到了包装工序却出现平面翘曲、筋位压印到下面的零件上、薄边沿着箱边变形。调整注塑机也解决不了,因为缺陷产生在出料槽到成品箱这一段,而这一段通常没人负责。
- 外层表皮先变硬,芯部仍软并继续收缩。
- 依次检查:堆叠负载、支撑面、通风、热源、装箱时间。
- 等待区需要通风货架、带时间卡的推车、先进先出。
- 等待时间按每个料号单独确定。

为什么零件出模后还会变形
顶出时只有外层表皮足够硬。厚筋、螺丝柱处的芯部仍然很热并继续收缩。此时如果被压、支撑偏斜或两面冷却不均,零件就会按错误的形状固化,不会自行恢复。
按顺序排查原因
1. 一出机就叠放或堆成一堆
压痕、凹陷集中在最底层;上层外观良好。
2. 支撑面与零件形状不吻合
放在网格条、箱边上或直接放在货架管上,零件会在支撑点之间下垂。
3. 空气不流通
堆中间、密闭箱内的零件比边缘的冷却慢;贴着平板的一面与敞开的一面冷却速度不同。
4. 靠近热源
等待区紧挨注塑机、干燥机,或处于热风气流下方。
5. 未到时间就装箱
不记录出模时间,班末匆忙装箱;交接班时缺陷增加。
排除以上五点后,如果零件一出模就已翘曲,就交给注塑工艺人员检查模具和冷却参数。
| 现象 | 可能原因 | 等待区的处理 |
|---|---|---|
| 底层有压痕 | 趁热叠压 | 单层平铺,冷却前不叠放 |
| 按支撑条间距重复出现弯曲 | 支撑面不当 | 仿形托盘或支撑板 |
| 向一侧弯曲 | 两面冷却不均 | 通风货架,层间留空隙 |
| 班末缺陷增加 | 装箱过早 | 出模时间卡、等待规则 |
冷却等待区的布置
通风多层货架。Φ28管框架用螺丝紧固接头组装,层面放托盘,使零件不接触管材。连续等待流使用覆塑钢管重力式流利货架(3–5层供料、1层回空、每层100 kg),从注塑机一侧放入托盘,从包装一侧取出,先进先出。
带时间卡的冷却等待车。多层覆塑钢管手推车(2–5层,每层100 kg)停在靠近注塑机的通风等待区,避开热风气流和干燥机,每层一张卡,写明料号、班次、出模时间;包装人员只取已满等待时间的车。
仿形支撑托盘。薄、长、大平面的零件需要按轮廓制作的支撑板;通过图纸提交页面发送样品以获取建议。
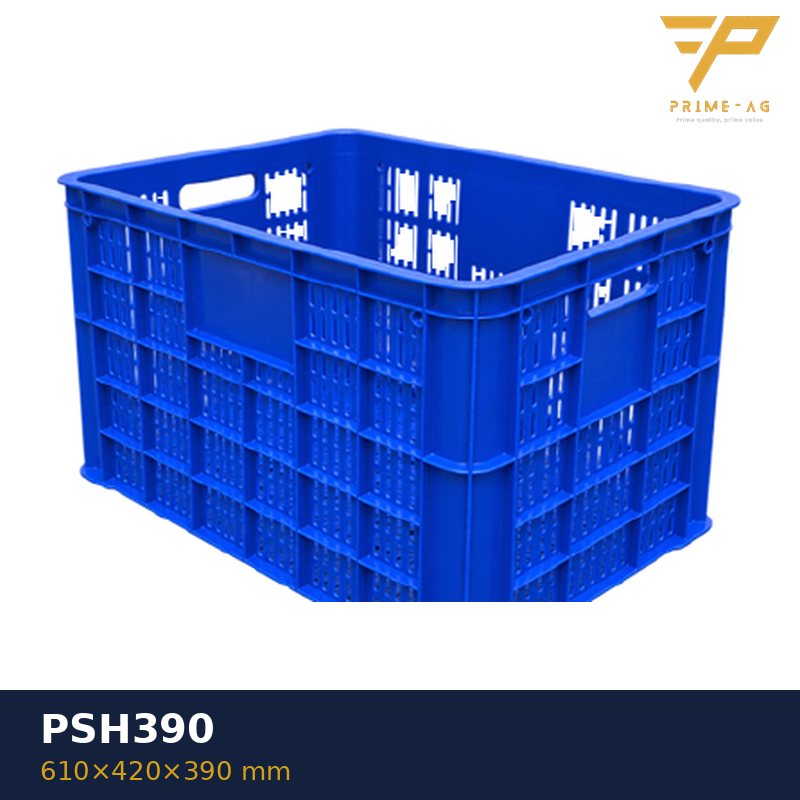
通风周转箱。必须集中存放时,从全新PP料工业塑料周转箱中选择镂空款,例如610×420×390 mm规格,单层摆放或加隔板。
装箱前的等待时间规则
每种塑料、每种壁厚都需要各自的等待时间。对每个料号:在出模后的几个时间点取样,用红外测温仪测量表面温度,试装箱,待尺寸稳定后检查。仍然合格的最早时间点就是等待时间,写入作业指导书。检验台放在等待区末端,例如Φ28覆塑钢管工作台 800×600 mm,台面高750 mm,承重150 kg。
什么时候更换托盘、货架
- 支撑托盘弯曲、开裂:零件会跟着变形。
- 层面下垂、接头滑脱导致层面倾斜。
从哪里开始
- 连续3个班按小时统计变形缺陷,找出缺陷高峰。
- 对缺陷最多的料号做等待时间试验。
- 为该机台搭建一个等待货架或推车,试运行一周后再推广。
标准款货架、推车、工作台生产周期5–7个工作日;新设计10–15个工作日;框架保修3年。装箱时的刮伤是另一个问题,请参阅亮面塑料外壳装箱时刮伤、压痕;注塑机后的工序还有去毛边与外观检验工位布置。
常见问题
注塑件冷却后已经翘曲,还能校正吗? 通常不稳定。应在等待区预防,并剔除超出公差的零件。
刚出模的零件能直接放在货架管上吗? 不建议。圆管是线支撑,仍软的零件会在两根管之间下垂;请放在托盘上。
注塑件冷却等待多长时间才够? 取决于塑料种类、壁厚和车间温度;需对每个料号通过试验确定。
更新:2026年10月31日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-31