
射出成型件翹曲、留下壓痕,通常是因為芯部還熱時就被堆疊。應將零件單層攤放在通風的多層架上,以仿形承托盤支撐,記錄出模時間,等待時間足夠才裝箱。PRIMEAG 在越南製作 Φ28 精益管流利架與推車,每層承重 100 kg。
零件出模時尺寸合格,到了包裝站卻出現表面翹曲、加強肋壓痕印到下方零件、薄邊順著箱緣變形。調整射出機也解決不了,因為缺陷發生在出料滑槽到成品箱之間這一段,而這一段通常沒有人負責。
- 外層先硬化,芯部仍軟並持續收縮。
- 依序檢查:堆疊負重、支撐面、通風、熱源、裝箱時間。
- 等待區需要通風料架、附時間卡的推車,先進先出。
- 等待時間按料號個別訂定。

零件出模後為什麼還會變形
頂出時只有外層夠硬。厚肋、螺絲柱的芯部仍然很熱,並持續收縮。此時若受壓、支撐偏移或兩面冷卻不均,零件就會以錯誤的形狀固化,無法自行恢復。
依序排查原因
1. 機台旁直接堆疊或堆成一堆
壓痕、凹陷集中在最底層;上層外觀良好。
2. 支撐面與零件形狀不符
放在網格、箱緣或直接放在料架管上,支撐點之間就會下垂。
3. 空氣不流通
堆中間、密閉箱內的零件比邊緣冷得慢;貼著平板的一面與裸露的一面冷卻速度不同。
4. 靠近熱源
等待區位於射出機、原料乾燥機旁,或在熱風吹拂的位置。
5. 等待時間不足就裝箱
沒有記錄出模時間,下班前匆忙裝箱;交接班時不良增加。
排除這五點後,零件一出模仍然翹曲,就交由成型技術人員檢查模具與冷卻參數。
| 徵狀 | 可能原因 | 等待區處理 |
|---|---|---|
| 底層有壓痕 | 趁熱堆疊負重 | 單層攤放,冷卻前不堆疊 |
| 依支撐桿間距反覆出現的彎曲 | 支撐面不當 | 仿形承托盤或支撐板 |
| 向單側彎曲 | 兩面冷卻不均 | 通風料架,層與層之間留空隙 |
| 下班前不良增加 | 過早裝箱 | 出模時間卡、等待規則 |
冷卻等待區的佈置
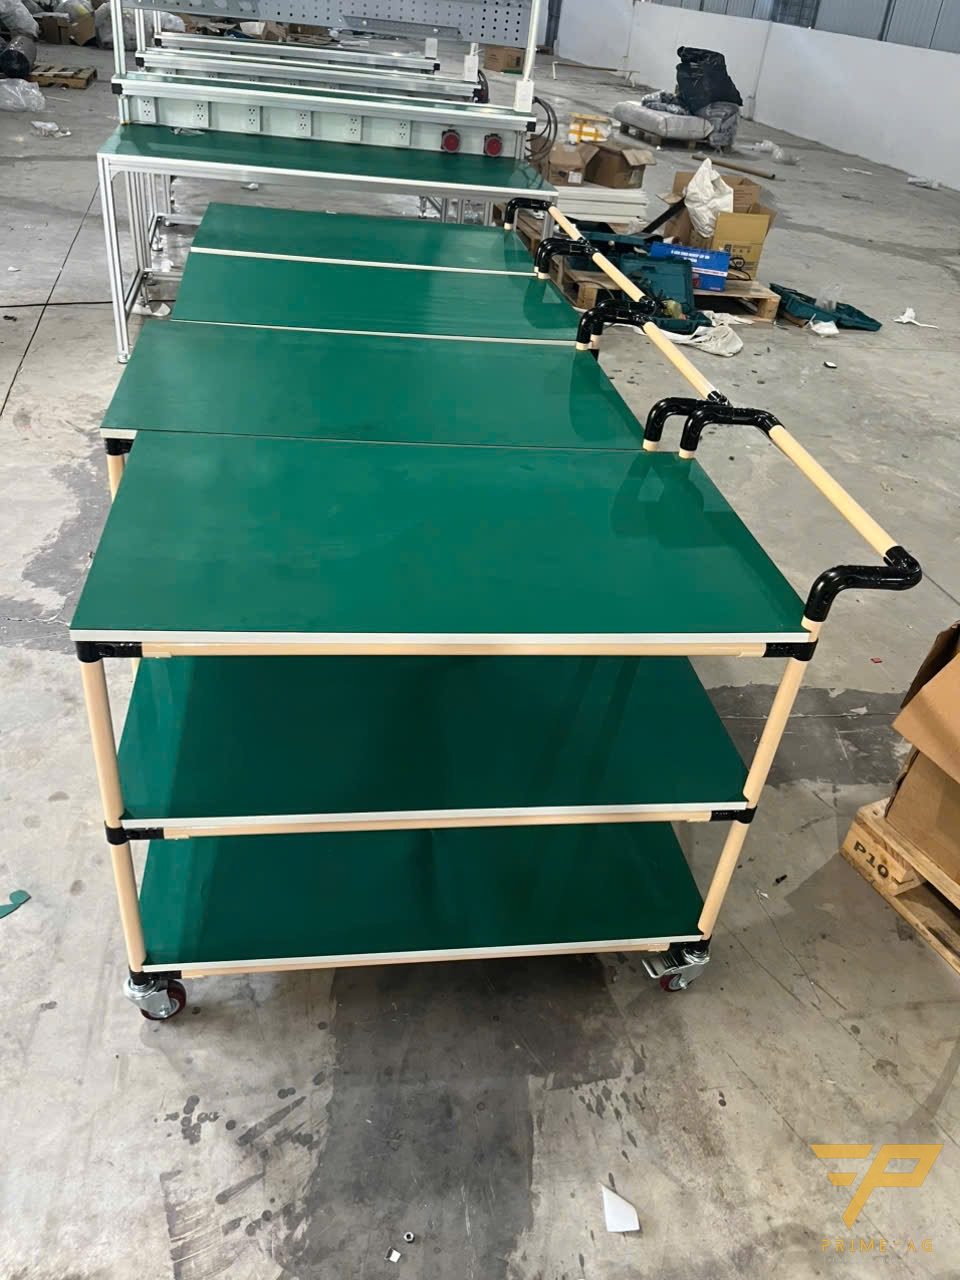
通風的多層料架。Φ28 管架以螺絲鎖固接頭組裝,層板上放托盤,讓零件不直接接觸管材。連續生產的等待線可使用覆塑鋼管重力式流利架(3–5 層供料、1 層回收空盒、每層 100 kg),從機台側放入托盤、從包裝側取出,先進先出。
附時間卡的冷卻推車。多層覆塑鋼管推車(2–5 層,每層 100 kg)停放在機台附近通風的等待區,避開熱風與原料乾燥機,每層一張卡片記錄料號、班別、出模時間;包裝人員只取已達等待時間的推車。
仿形承托盤。薄、長或大平面的零件需要依外形製作的支撐板;請透過圖面提交頁面寄送樣品資料以取得建議。
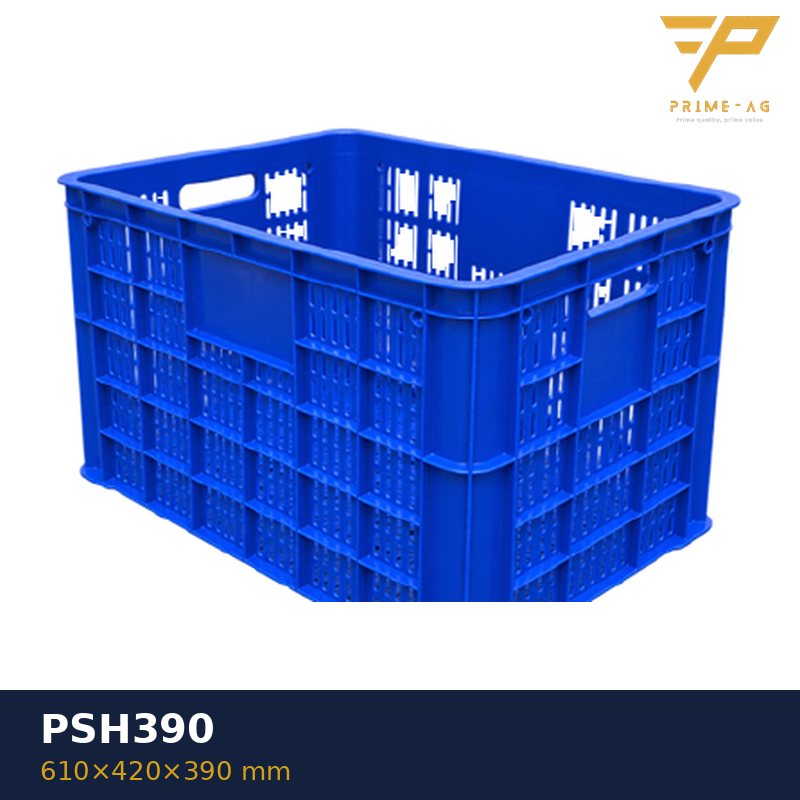
通風箱。若必須集中收納,請在全新 PP 料工業塑膠箱系列中選擇側面鏤空的箱型,例如 610×420×390 mm 規格,單層擺放或加裝隔板。
裝箱前的等待時間規則
每種塑膠、每種壁厚都需要各自的等待時間。針對每個料號:在出模後的幾個時間點取樣,用紅外線溫度計量測表面溫度,試裝箱,待尺寸穩定後檢查尺寸。仍然合格的最早時間點即為等待時間,寫入作業指導書。檢驗桌設在等待區末端,例如Φ28 覆塑鋼管工作桌 800×600 mm,桌面高 750 mm,承重 150 kg。
何時更換托盤、料架
- 承托盤彎曲、破裂:零件會跟著彎曲。
- 層板下垂、接頭滑落導致層板傾斜。
從哪裡開始
- 連續 3 個班次按小時統計變形不良,找出不良高峰。
- 針對不良最多的料號測試等待時間。
- 為該機台設置一座等待料架或推車,試行一週後再推廣。
標準型料架、推車、工作桌生產 5–7 個工作天;新設計 10–15 個工作天;框架保固 3 年。裝箱時刮傷是另一個問題,請參考亮面塑膠外殼裝箱時刮傷、壓痕;機台後段另有毛邊修剪與外觀檢查站的佈置。
常見問題
冷卻後已經翹曲的射出件還能矯正嗎? 通常效果不穩定。應在等待區預防,並剔除超出公差的零件。
剛出模的零件可以直接放在料架管上嗎? 不建議。圓管只以線接觸支撐,仍軟的零件會在兩根管之間下垂;請放在托盤上。
射出件要冷卻等待多久才夠? 視塑膠種類、壁厚與廠房溫度而定;需針對每個料號以試驗訂定。
更新:2026年10月31日 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-31