
越南注塑厂外观不良为什么总是流出去?主要是因为去毛边工位用的是临时桌,照明不足,良品和不良品混在同一个箱子里。应改用固定工作台,层架上装2支LED灯,设良品 – 不良品 – 待处理三个独立周转箱,并配备合适的手套和眼镜。PRIMEAG逐步指导。
- 三个常见原因:光线弱,毛边碎屑刮伤其他产品,良品箱和不良品箱紧挨着放。
- 工作台800×600 mm,台面高750 mm,上层架安装灯槽;需要斜射光时再加台灯。
- 每个箱子固定位置,贴标签卡或印字;不良品箱远离放良品的手。
- 点塑手套帮助抓牢,但不防割;剪料头时戴符合ANSI Z87.1的护目镜。
注塑后工位的不良品是怎样流出去的
产品从模具取出后,要剪料头、去毛边,再检查划伤、斑点、缺料。很多车间在折叠桌上做这些工作,顶灯从远处照下,工人在自己手的阴影里检查产品,漏掉细微划痕。
台面上的毛边碎屑会刮伤下一个零件。只有一个箱子时,不良品临时放在箱盖上,随后被一起扫进良品里。
去毛边工位的工作台和照明
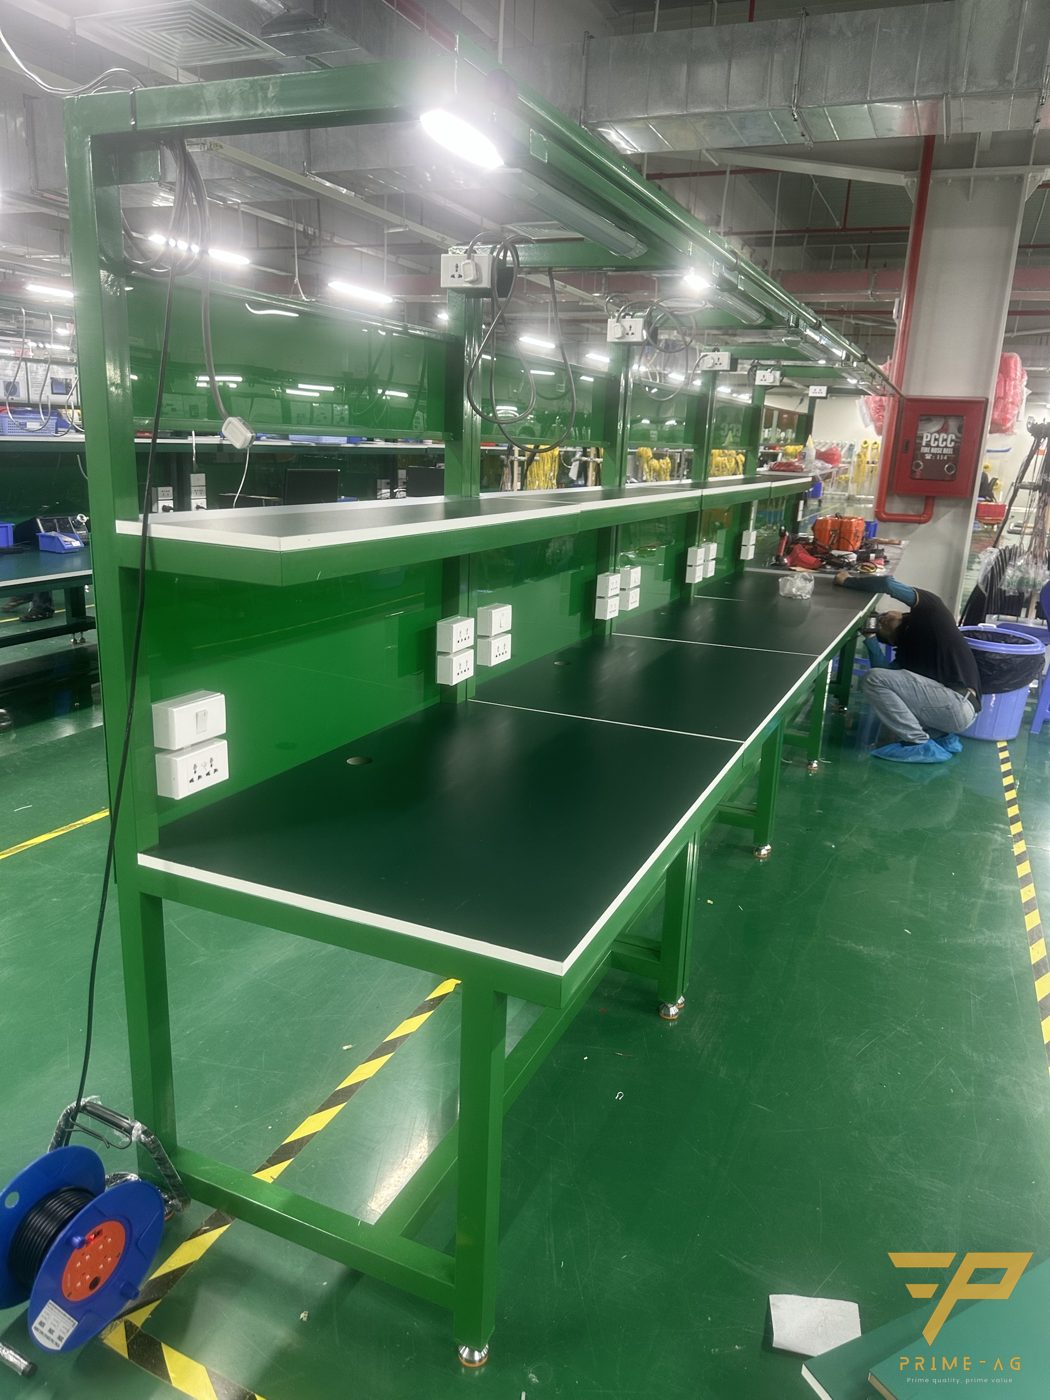
精益管(覆塑钢管)Φ28工作台标准尺寸800×600×1950 mm,台面高750 mm,长度可定制600–1800 mm。台面承重150 kg;上方两层架(800×250和800×400)每层承重20 kg,足够放限度样品、刀具、剪钳。带电版配2支0.6 m LED灯、6位插座、开关。标准款工作台生产周期5–7个工作日。
层架灯均匀照亮台面。亮面零件需要斜射光才能显出划痕,因此应加一盏可调角度的台灯。照度和灯位的详细内容见用台灯和层架LED灯解决工位照明不足一文。如果工人坐着检查,请对照按人体工学选择站立、坐姿工作台高度指南核对台面高度。
在剪切位置下方放一个小托盘接毛边碎屑,每小时清倒一次。
三个箱子:良品、不良品、待处理
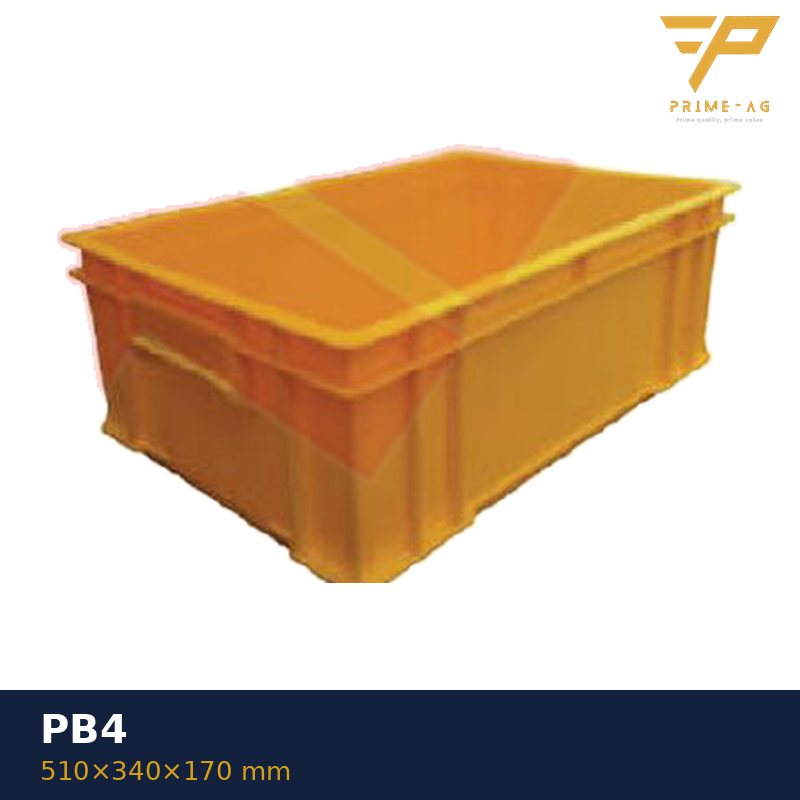
工业塑料周转箱采用全新PP料,尺寸多样;PB4 510×340×170 mm或PB2 455×270×120 mm适合600 mm宽的工作台。每个箱子贴上字大清晰的标签。良品箱放在放良品的手一侧,不良品箱放在工作台另一端,待处理箱放在中间。
手套、眼镜和修边耗材
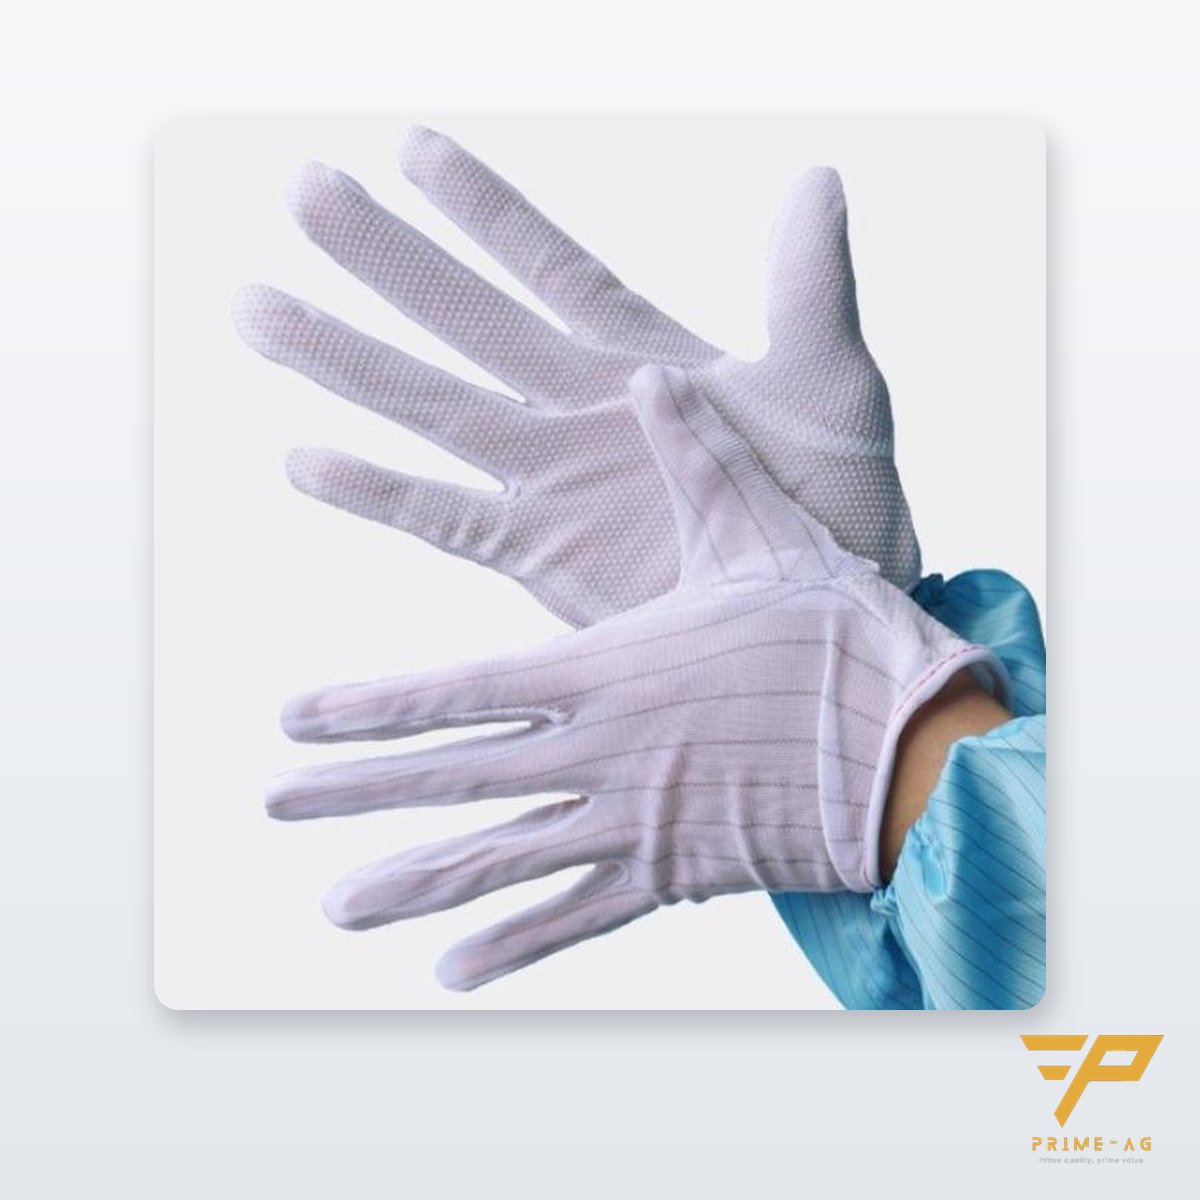
PVC点塑涤纶手套在干燥零件上抓握力好,每袋10双,M/L码。需要掌面浸PU、少落屑的手套,可用White Palm掌面浸PU手套。两者都不是防割手套:扶持零件的手始终要避开刀刃方向。
剪料头时可能会飞溅。护目镜3M SF-401AF符合ANSI Z87.1,防雾;3M资料注明SF400系列不适用于打磨。修整边缘时,砂纸、研磨片类中的3M 7447研磨片柔软,可贴合曲面边缘且不会造成深划痕。
| 外观不良 | 工位原因 | 处理方法 |
|---|---|---|
| 新划伤 | 台面上的毛边碎屑,零件相互叠放 | 碎屑托盘,箱内单层摆放 |
| 毛边、料头残留 | 刀钝,剪切角度难以够到 | 每班更换刀片,在空出的台面上转动零件 |
| 漏检斑点、黑点 | 照明不足,检查匆忙 | 层架灯加斜射灯,限度样品挂在层架上 |
| 缺料流出 | 未与标准样品比对 | 将良品样品放在检查区旁直接对比 |
| 不良品混入良品 | 共用一个箱子或箱子紧挨着放 | 三个箱子三个位置,不良品箱贴红色标签 |
10分钟自查一个工位
- 在现有灯光下看一处样品划痕:能看清吗?
- 班中台面上有没有毛边碎屑?
- 不良品箱是否在放良品的手够得着的范围内?
- 手套、眼镜、备用刀片是否齐全?
- 工位上有没有限度样品?
常见问题
注塑件外观检查用层架LED灯好还是台灯好? 亮面零件两者都要用:层架灯均匀照亮台面,台灯调角度提供斜射光,让细微划痕清楚显现。
用刀去毛边时,点塑手套能防割伤吗? 不能。点塑手套只帮助抓牢干燥零件,不是防割手套;操作者必须让手避开刀刃方向。
待处理箱是做什么用的? 存放尚不确定合格还是不良的零件,由QC按限度样品判定,避免工人自行猜测而放错箱子。
更新:2026-10-21 — PRIMEAG 技术团队
更新日期:2026-10-24