
要消除高光塑料件上的指纹,PRIMEAG 按工位分配手套:注塑机旁取还温热的产品用棉手套,修披锋用 5 指尖 PU 涂层的 White Top,冷却后的检验和包装用约 10 g/双的涤纶超细手套;手套被汗浸湿、变色或沾上模具油时立即更换。
“戴了手套,外壳上怎么还有指纹?”——这是越南注塑厂高光产品线上 QC 问得最多的问题。答案通常是:手套选对了但用错了工位,或者工位对了但换得太晚。
- 整条线只用一种手套,几乎总会在某个工序出问题。
- 刚出模还温热的产品:棉手套。修边需要抓握:White Top。检验、包装:超细手套。
- 被汗浸湿的手套会把皮脂透过布料带出,照样在高光面上留下印迹。
- 按班次和按事件制定换手套规则,不要等手套破了才换。
为什么戴了手套还会留下指纹
布手套是可渗透的。手套一旦受潮,汗液和皮脂就会透过布料转移到产品表面。手套沾了模具油、顶针油脂后再碰高光外壳,同样会留下痕迹。只有干净、干燥的手套才能挡住手印。
按工位选择手套
注塑机旁取件
产品刚出模还是温热的。棉手套吸湿性好,遇热不会熔化(棉只有在 150 °C 以上长时间接触才会分解),而涤纶、尼龙纤维则有熔化风险。这不是耐高温手套;过烫的零件需用夹取工具。棉手套的缺点是掉毛,所以只在这一工序使用。
修披锋
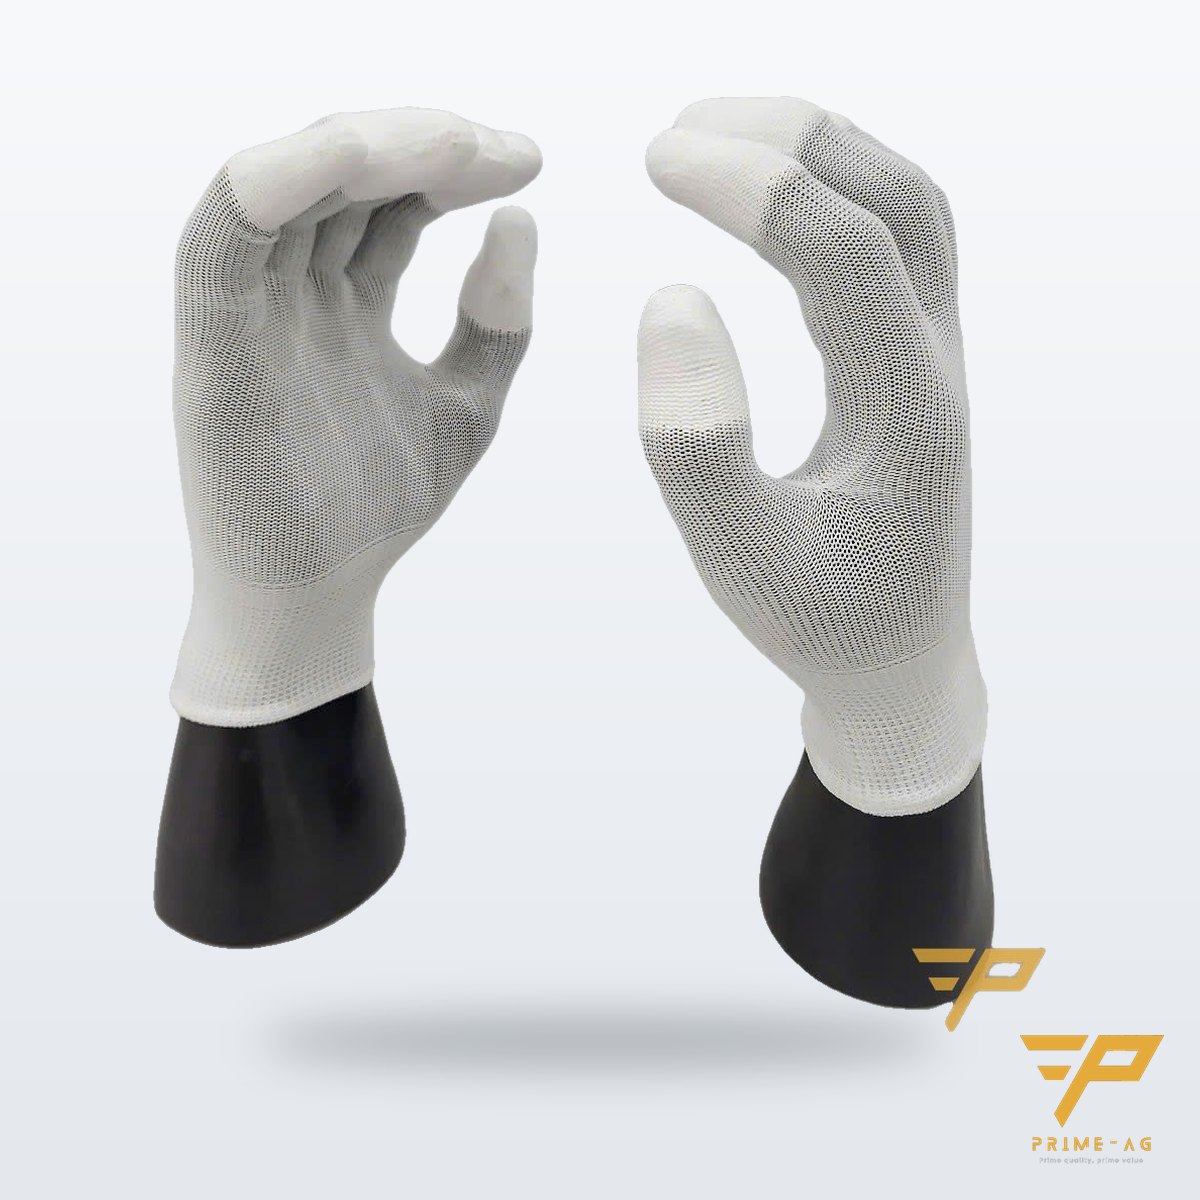
刀和钳子需要抓握力。White Top 指尖 PU 涂层手套在 5 个指尖涂 PU,内衬 13G 涤纶,符合 EN 388 3131,尺码 XS–XL。指尖的 PU 涂层还能在接触点挡住皮脂。建议选 Overlock 包边款,袖口边缘不会脱线掉到产品上。这款手套不能替代防割手套。修边台和照明布置见文章注塑件修披锋与外观检验。
外观检验与包装
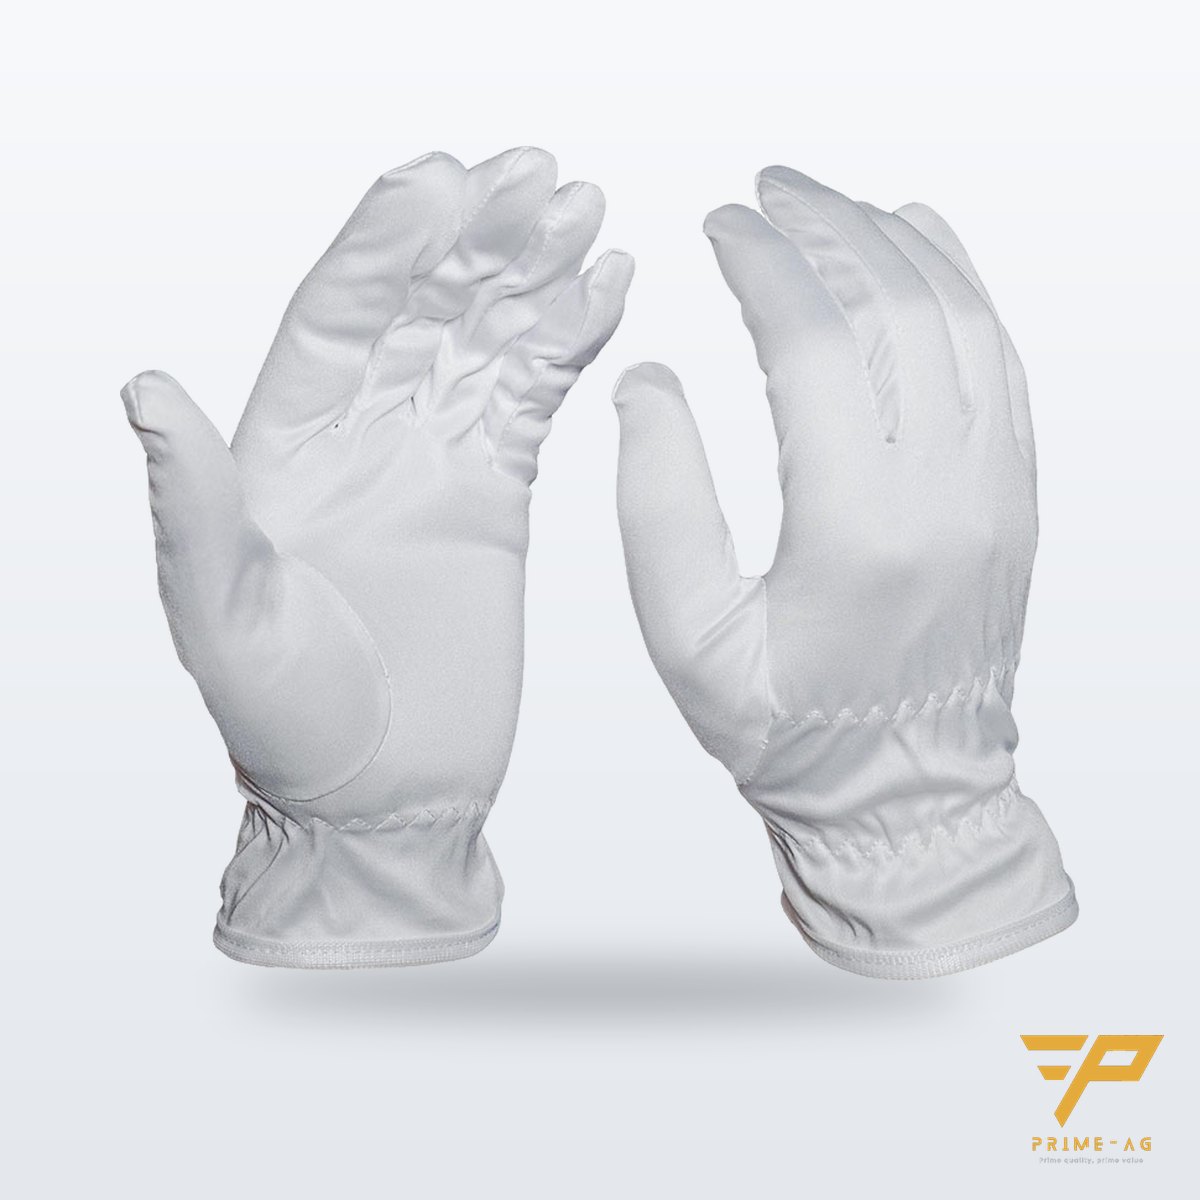
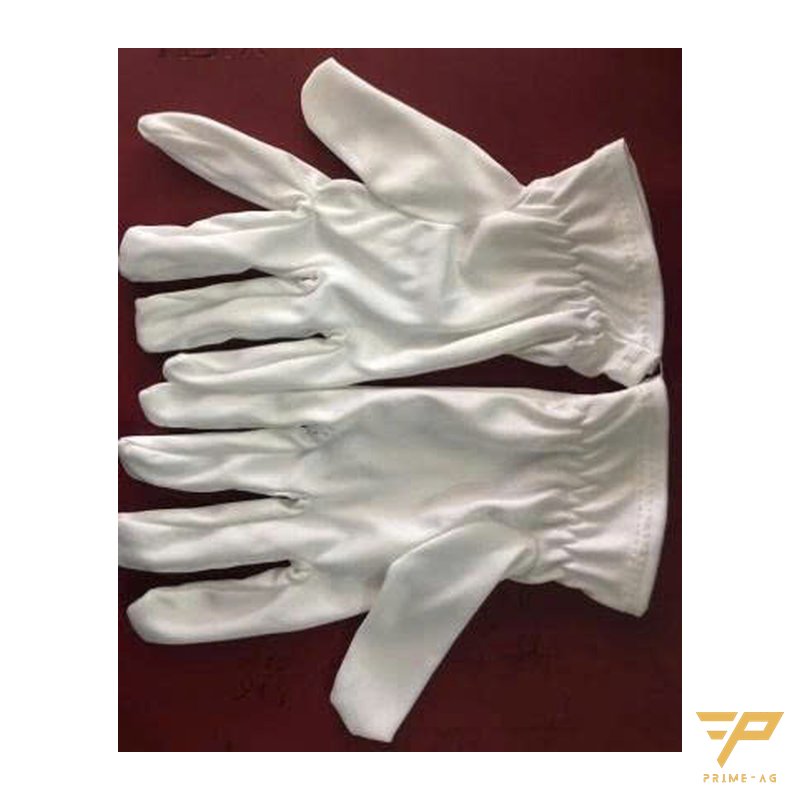
产品已经冷却。涤纶超细手套采用细长丝纤维编织,表面光滑、极少掉毛,约 10 g/双,尺码 M/L,袖口 1 道或 2 道松紧,符合 EN ISO 21420:2020。这款手套没有防滑抓握力:它保护的是产品,而不是手。需要频繁翻转外壳时,选 2 道松紧以免滑脱。装箱工序还需要防刮衬垫,见文章高光塑料外壳装箱时刮花、压痕。
| 工位 | 主要要求 | 建议手套 | 何时更换 |
|---|---|---|---|
| 注塑机旁取件 | 产品温热,需吸汗 | 棉手套 | 受潮、沾模具油 |
| 修披锋 | 能握住工具,少脱线 | White Top PU 涂层,Overlock 包边款 | 用 1–2 个班后,指尖变脏 |
| 外观检验 | 少掉毛,表面光滑 | 涤纶超细手套 | 变色、受潮 |
| 包装 | 不留印,手感轻 | 超细手套或 White Top | 休息后、转换工序时 |
换手套规则
- 每班开始和每次休息后更换。
- 手套被汗浸湿或变色时立即更换。
- 接触模具油、油脂、带胶标签后更换。
- 不要用脏手套去“擦”产品;已经留下的印迹用8009 超细纤维无尘布干擦。
从哪里开始
- 沿产线走一遍,记录每个工位目前用什么手套。
- 在线尾抽取 20 个产品,圈出手印位置,找出造成缺陷的工序。
- 在每张工作台旁放一盒新手套。
手套类为常备品,在胡志明市、平阳、同奈 24–48 小时内送达。如需先在产线上试用,请在咨询表单中填写工位和每班产量——PRIMEAG 将在 30 分钟内回复并附报价。
常见问题
- 超细手套能直接在注塑机出料口使用吗? — 不建议。涤纶纤维碰到刚出模还很烫的零件有熔化风险;该工序应使用棉手套。
- White Top 手套可以洗后重复使用吗? — 可以在 40 °C 下洗 1–2 次,但 PU 涂层会逐渐变硬,所以大多数工厂用 1–2 个班后就更换。
- 为什么白色手套有助于减少指纹? — 污渍在白色底上很明显,组长能马上看出哪副手套该换,在脏污转移到产品之前就处理掉。
更新:2026年10月29日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-29