
服装厂包装区效率低、尺码混装,原因在于货物来回绕行,未验针与已验针的货品混放在一起。PRIMEAG 建议采用单向流:折叠台长度可做 600–1800 mm,按衣服平铺长度选择;纸箱货架按尺码分格;验针机前后使用不同颜色、每层承重 100 kg 的推车。
“M 码箱里怎么有两件 L 码?”客户 QC 提出的这个问题,往往要追溯到越南制衣厂的折叠包装区:工作台共用、推车混用、纸箱放得太远。在胡志明市、平阳、同奈的服装厂,解决办法通常是重新规划货物流向,而不是增加人手。
- 单向流:QC → 折叠 → 挂吊牌、入袋 → 验针 → 装箱 → 称重、贴标 → 栈板。
- 分成两个区域:用地面标线和不同颜色的推车区分未验针与已验针货品。
- 纸箱伸手可及:货架按尺码分格,紧靠装箱台摆放。
为什么包装区又慢又容易混码
- 货物逆向流动:从验针机返回折叠台再装箱。
- 未验针和已验针的货品放在同一辆推车上。
- 纸箱放在车间角落,每装一箱都要跑去拿一次。
- 台面窄、边缘锋利会勾纱;物料堆在台面下方。
围绕验针机规划单向流
工序顺序应保持固定:从 QC 接货 → 折叠 → 挂吊牌、入袋 → 验针机 → 按尺码配比装箱 → 称重、贴标 → 栈板。验针机把车间分成未验针区和已验针区;工作台、货架、推车都按这两个区域布置。
折叠台与挂吊牌
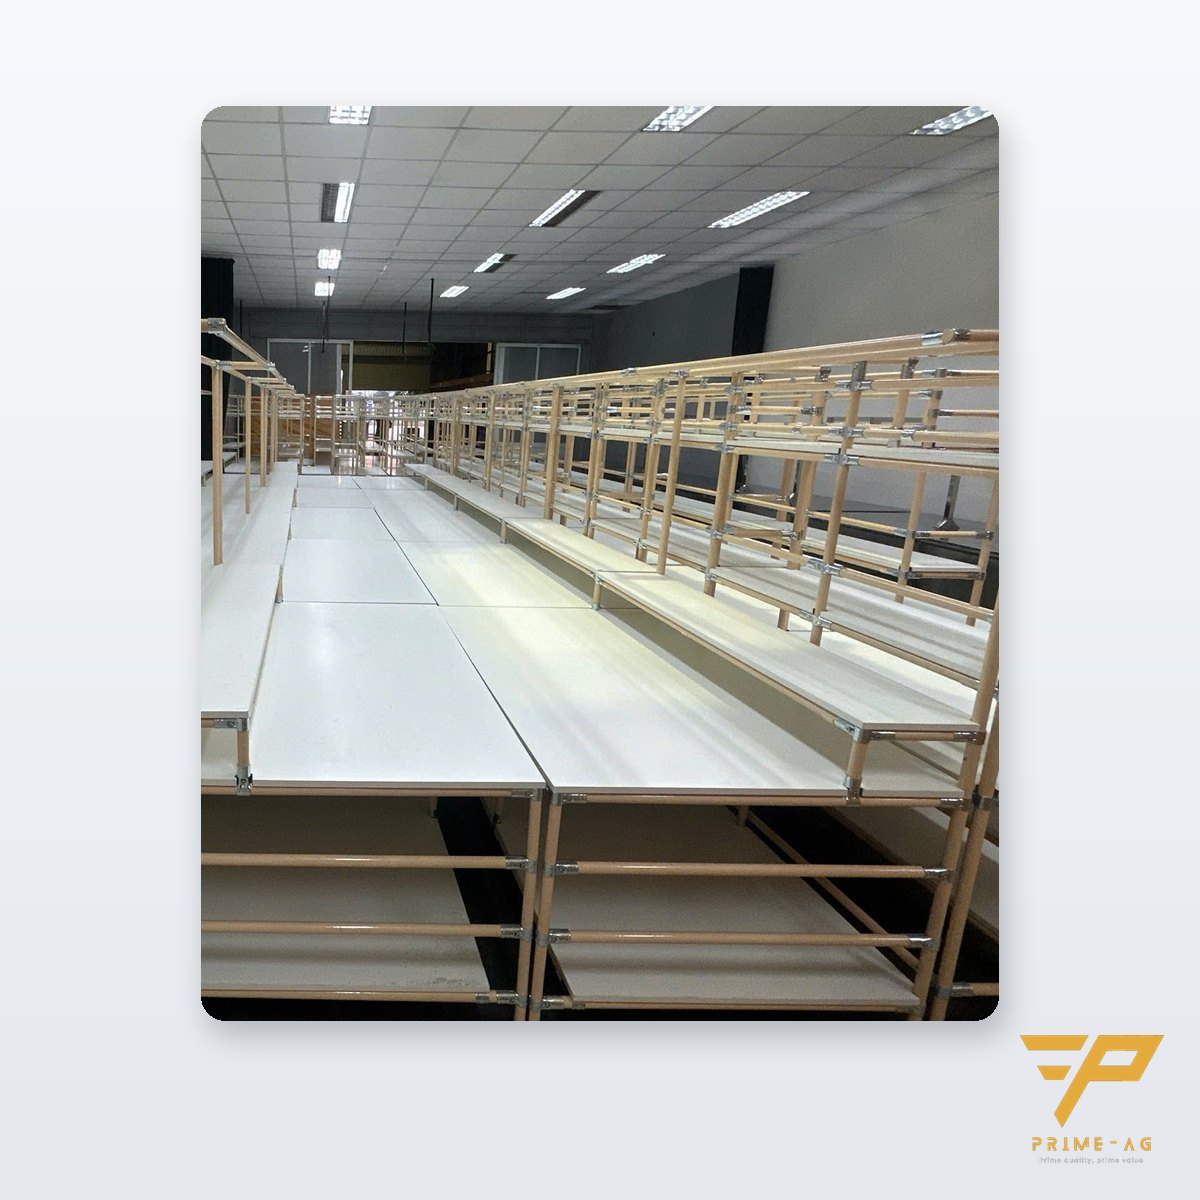
精益管(覆塑钢管)工作台采用 Φ28 管材框架,以螺丝接头组装,长度可做 600–1800 mm,台面高 750 mm。台面为 15–17 mm 防潮板,塑料封边,表面光滑,不易勾纱。上方两层层板(800×250 和 800×400 mm,每层 20 kg)用来放吊牌、包装袋、胶带。带电版本配 2 支 0.6 m LED 灯;需要局部照明的位置可加装台灯。
每张台上备好纸质粘尘滚筒,在衣服入袋前粘除线头和纤维;每卷 50 层,宽度 4″ 至 12″。详见文章服装成品包装前如何清除布屑和灰尘。
区分未验针与已验针货品
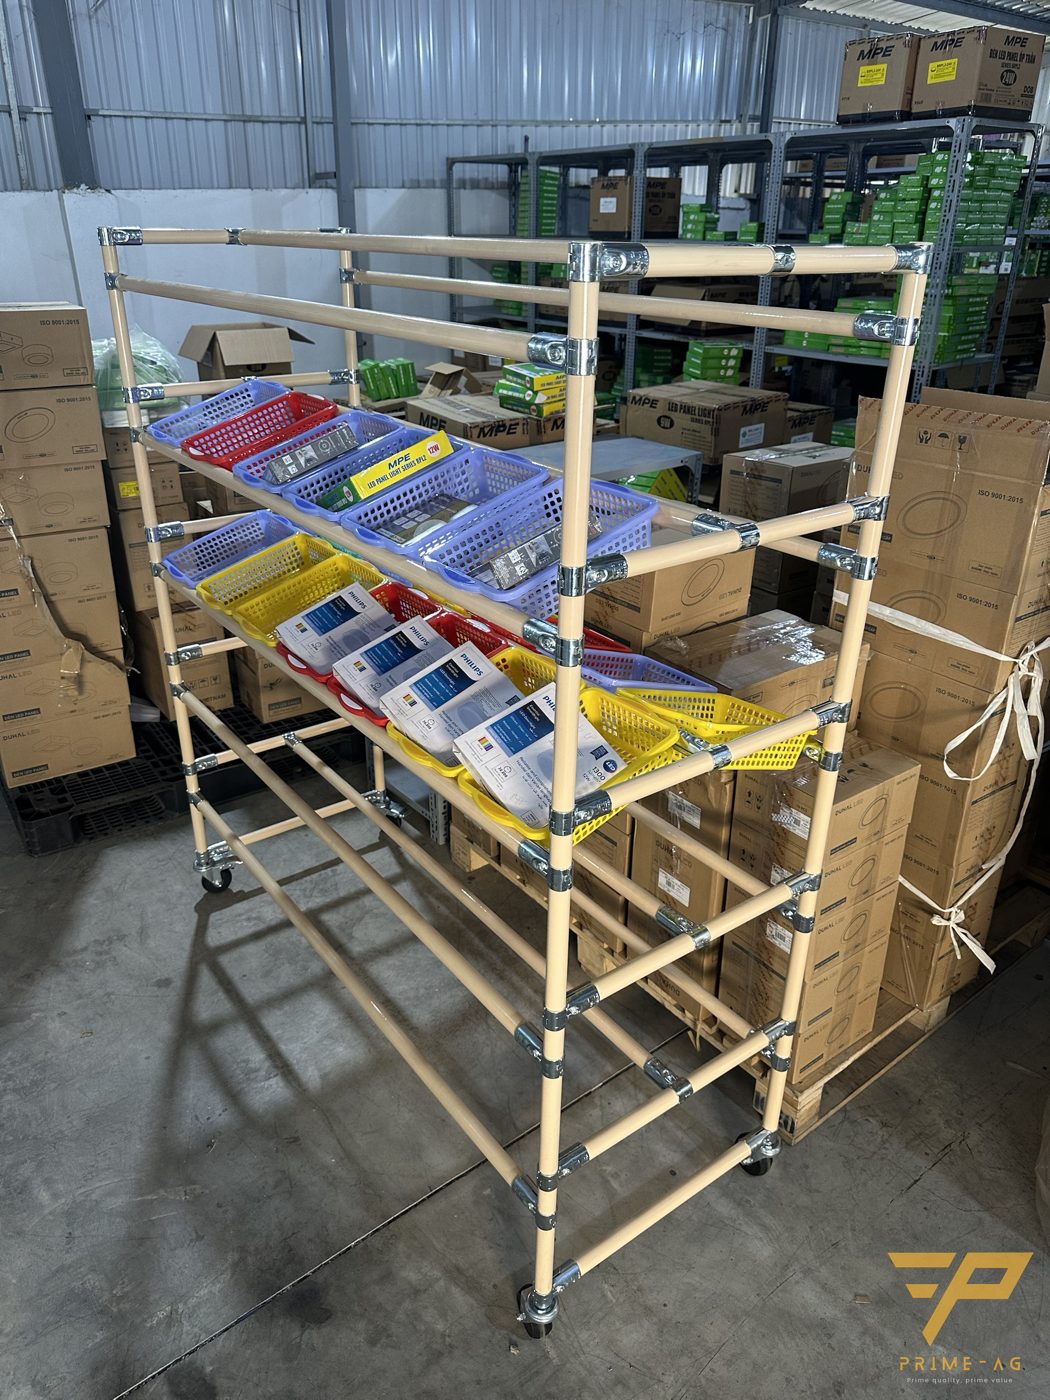
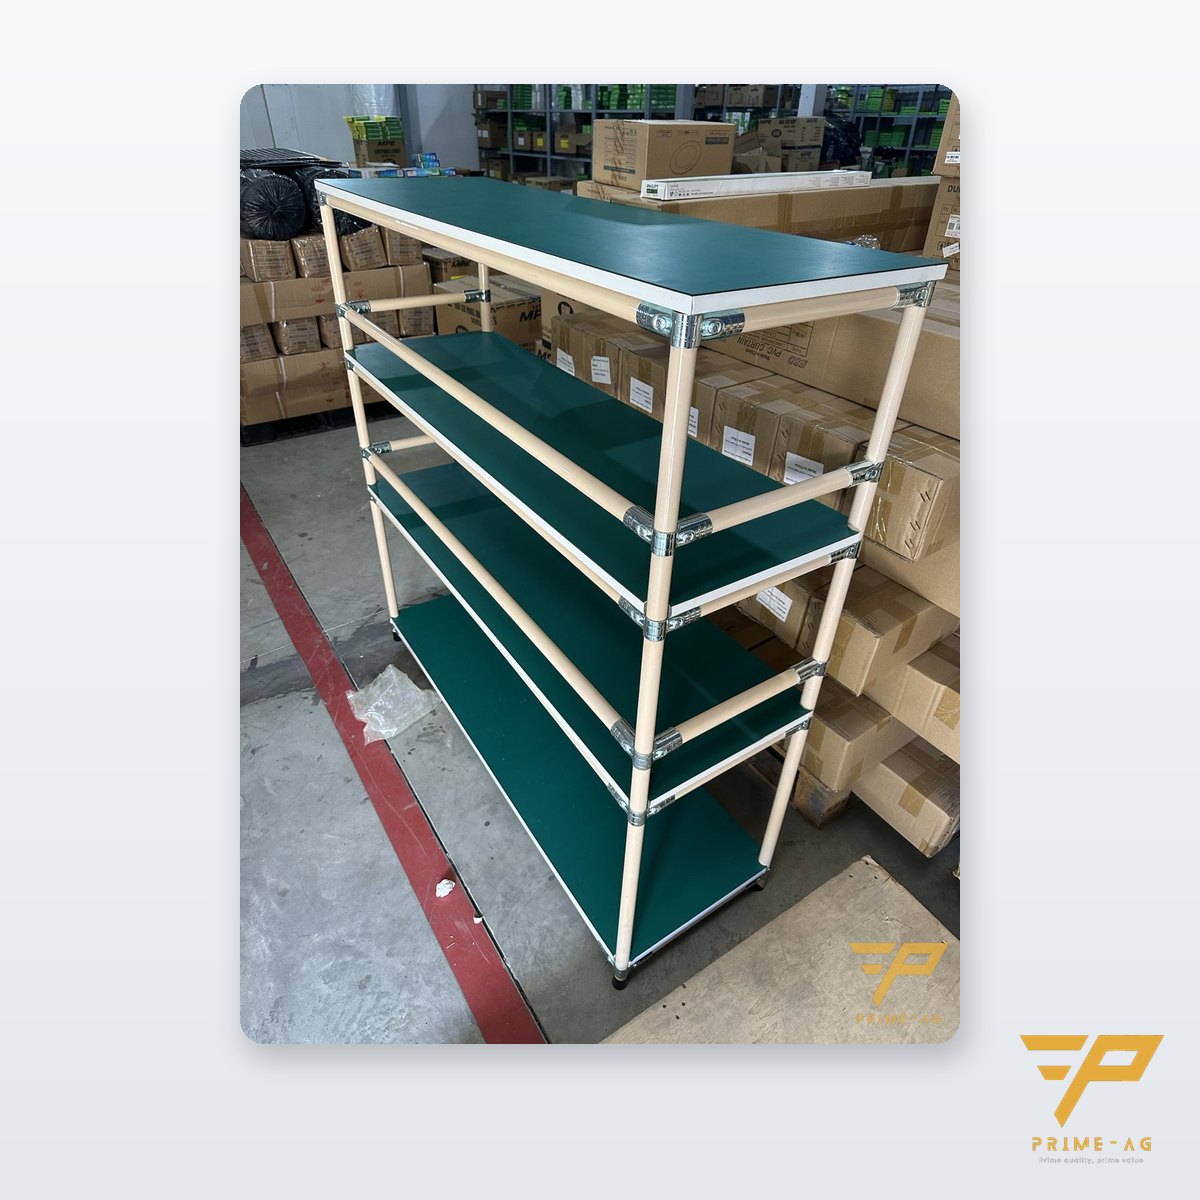
在验针机两端画上两种颜色的地面标线。使用多层精益管(覆塑钢管)推车,以不同颜色的覆塑框架区分,例如验针机前用米色、验针机后用绿色。推车每层承重 100 kg,标准 3 层,可做 2–5 层;建议选带挡边的层板。被验针机报警的衣服放入单独带盖的箱子,不上任何推车。推车数量的计算方法见文章服装厂工序之间堆货问题。
按尺码分格的纸箱货架
多层精益管(覆塑钢管)货架紧靠装箱台摆放,每格一个尺码,尺码标签以大字印在货架边缘。纸箱按当前 PO 的尺码配比预先折好;换款时松开接头,调整格子高度即可。
| 现象 | 布局原因 | 改善方法 |
|---|---|---|
| 箱内混码 | 纸箱混堆一摞,没有分格 | 货架按尺码分格,标签清楚 |
| 未验针的衣服混入箱中 | 验针机前后共用推车、工作台 | 地面标线、不同颜色推车、报警品专用箱 |
| 装箱效率低 | 跑去拿纸箱,又折返折叠台 | 单向流,纸箱货架放在台旁 |
从哪里开始
- 画出一捆货从 QC 到栈板的行走路线。
- 在验针机周围画出两个区域的标线,规定推车颜色。
- 测量衣服平铺长度,以选定工作台长度。
标准款工作台、推车 5–7 个工作日完成;新设计款 10–15 个工作日。框架保修 3 年,灯具和脚轮保修 12 个月。请通过布局咨询申请发送包装区平面图;PRIMEAG 团队将在 30 分钟内回复方案和报价。
常见问题
- 验针机应该紧接在折叠台后面吗? — 应放在挂吊牌和入袋之后,因为断针或别针可能在挂吊牌时混入。衣服入袋后再过验针机,然后直接送到装箱台。
- 服装折叠台做多长合适? — 精益管(覆塑钢管)工作台长度可做 600–1800 mm。按衣服平铺长度选择,要能铺开整个衣身和袖子。
- 运送已验针货品的推车能否装其他货物? — 不建议。验针机后的推车只装已过机的货品。框架颜色不同,一眼就能看出哪辆车可以进入装箱区。
更新:2026年10月29日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-29