
成衣包裝區效率低、尺寸混裝,原因在於貨物繞路,且未驗針與已驗針成品混放在一起。PRIMEAG 建議採單向動線:摺衣桌長度 600–1,800 mm,依衣服攤平長度選擇;紙箱架依尺寸分格;驗針機前後使用不同顏色、每層承重 100 kg 的推車。
「為什麼 M 號的箱子裡會有兩件 L 號?」客戶品管的這個問題,在越南成衣廠追查下來,常常落在摺疊包裝區:桌子共用、推車混用、紙箱放得太遠。改善方法通常是重新安排貨物的動線,而不是加人。
- 單向流動:品管 → 摺衣 → 吊牌、入袋 → 驗針 → 裝箱 → 秤重、貼標 → 棧板。
- 分成兩區:以地面標線與不同顏色的推車區隔未驗針與已驗針成品。
- 紙箱伸手可及:紙箱架依尺寸分格,緊靠裝箱桌擺放。
為什麼包裝區又慢又容易混尺寸
- 貨物逆流:從驗針機折返摺衣桌再裝箱。
- 未驗針與已驗針成品放在同一台推車上。
- 紙箱堆在廠房角落,每裝一箱就要跑一趟去拿。
- 桌面窄、邊緣銳利會勾紗;物料堆在桌下。
圍繞驗針機規劃單向動線
順序應固定:從品管接貨 → 摺衣 → 掛吊牌、入袋 → 驗針機 → 依尺寸配比裝箱 → 秤重、貼標 → 棧板。驗針機把廠房分成未驗針區與已驗針區;工作桌、料架、推車都依這兩區配置。
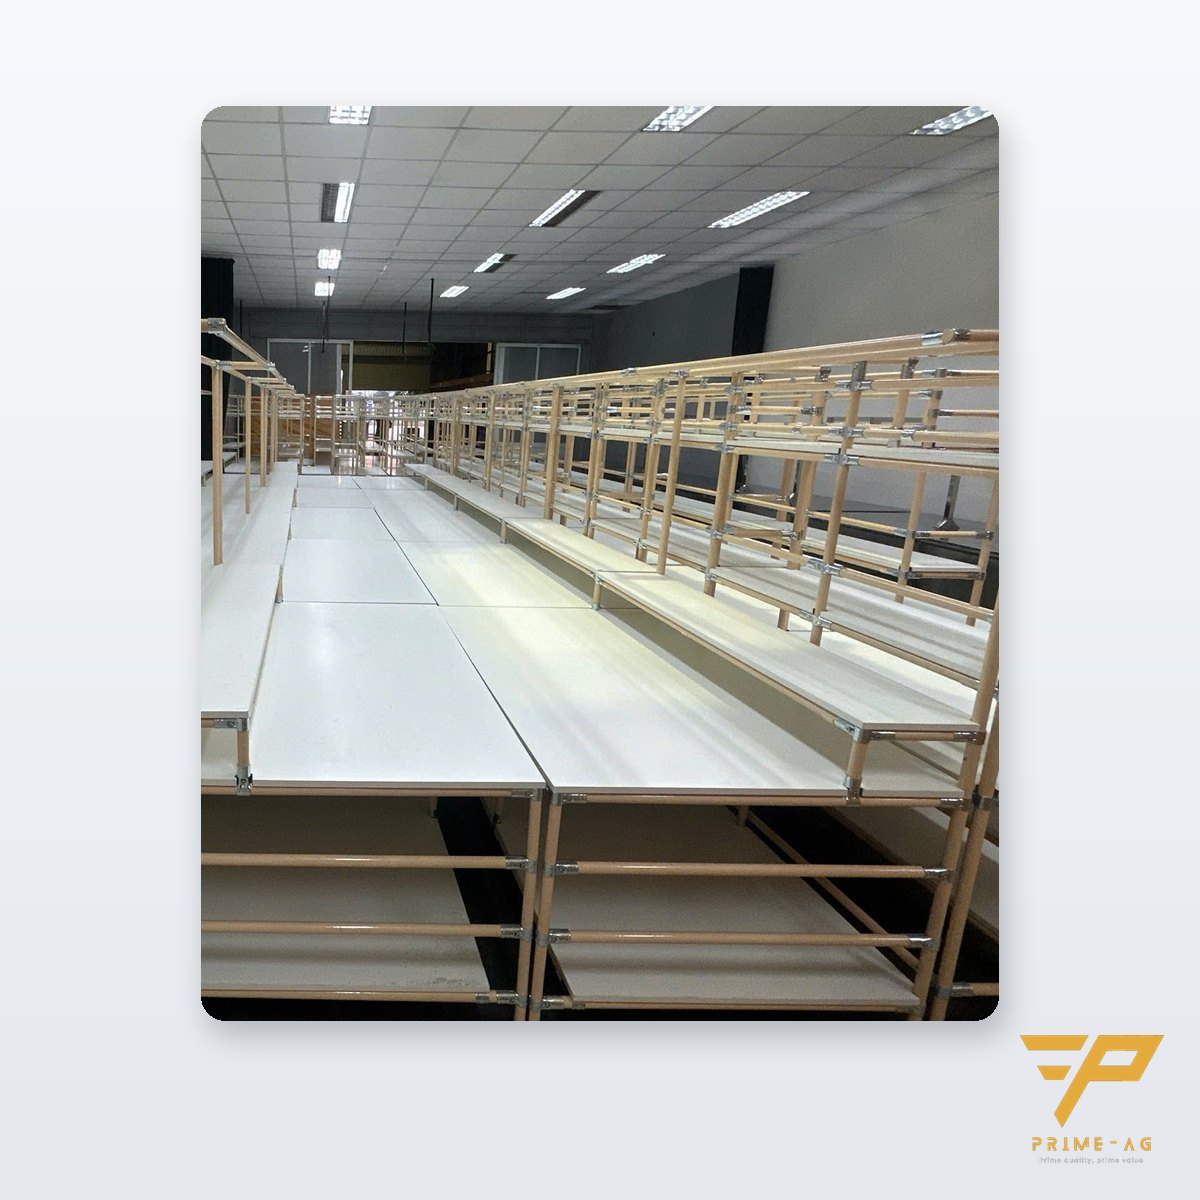
摺衣與掛吊牌工作桌
覆塑鋼管工作桌採 Φ28 精益管(覆塑鋼管)框架,以接頭螺絲鎖固,長度可訂製 600–1,800 mm,桌面高 750 mm。15–17 mm 防潮板桌面加塑膠封邊,平滑、不易勾紗。上方兩層層板(800×250 與 800×400 mm,每層 20 kg)可放吊牌、膠袋、膠帶。附電版本配 2 支 0.6 m LED 燈;需要局部照明處可加裝檯燈。
每張桌上備好紙質黏塵滾筒,衣服入袋前先去除線頭毛屑;每捲 50 層,寬度 4″ 至 12″。詳見成衣包裝前清除布屑與沾附灰塵一文。
區隔未驗針與已驗針成品
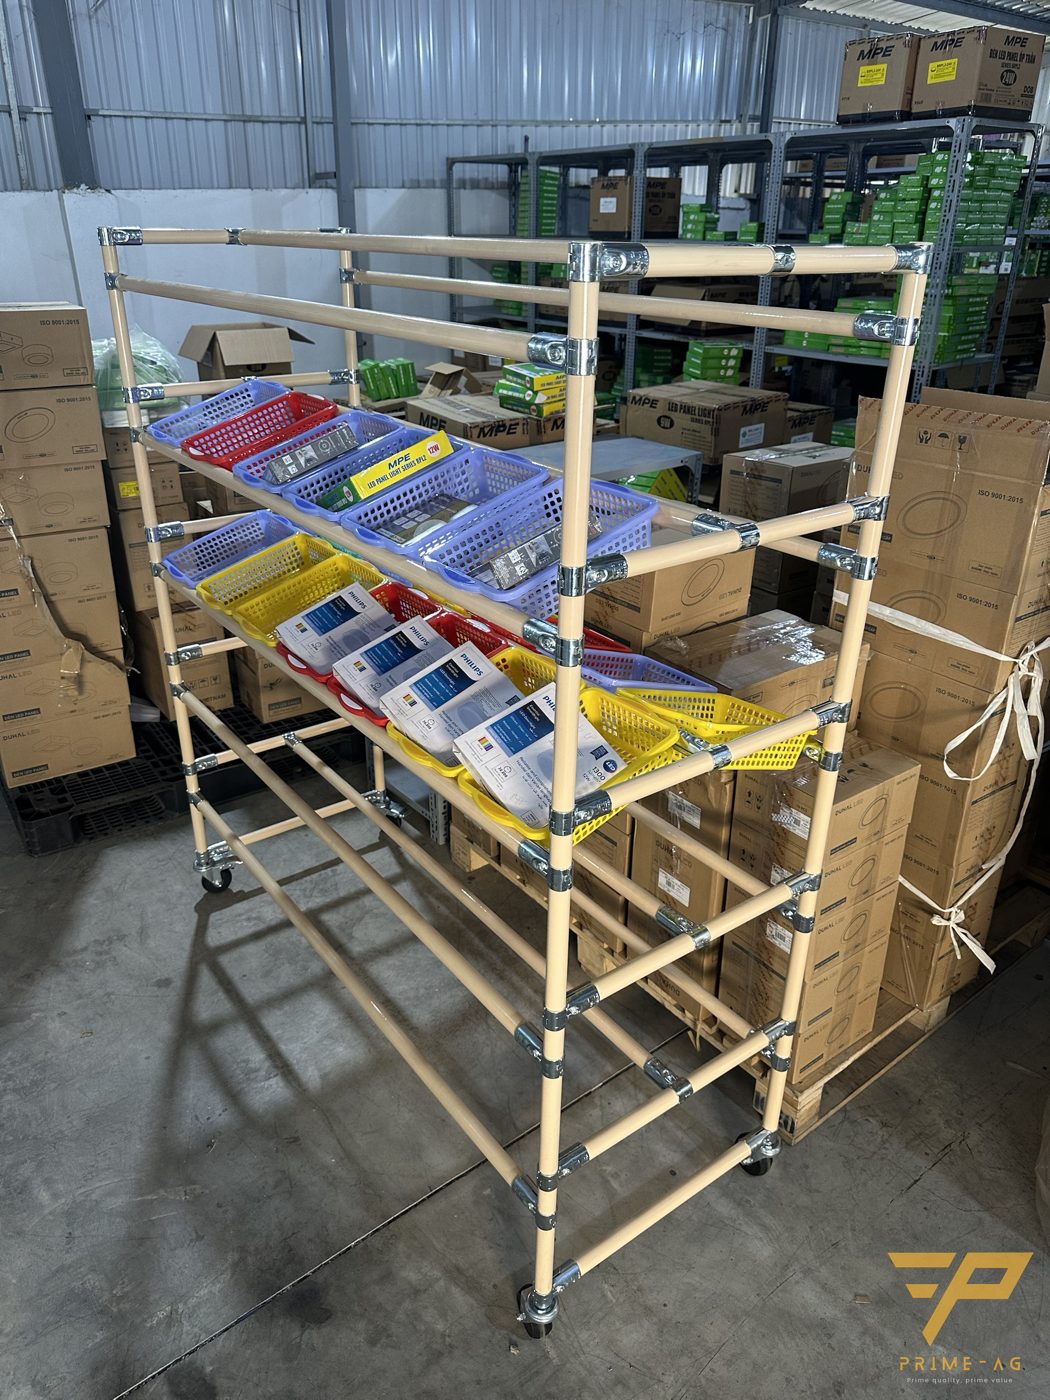
在驗針機兩端畫上兩種顏色的地面標線。使用多層覆塑鋼管推車,以不同顏色的覆塑框架區分,例如機前用米色、機後用綠色。推車每層承重 100 kg,標準 3 層,可做 2–5 層;建議選用有擋邊的層板。被驗針機警報的衣服放入獨立的有蓋箱,不上任何推車。推車數量的算法見成衣業工序之間堆貨一文。
依尺寸分格的紙箱架
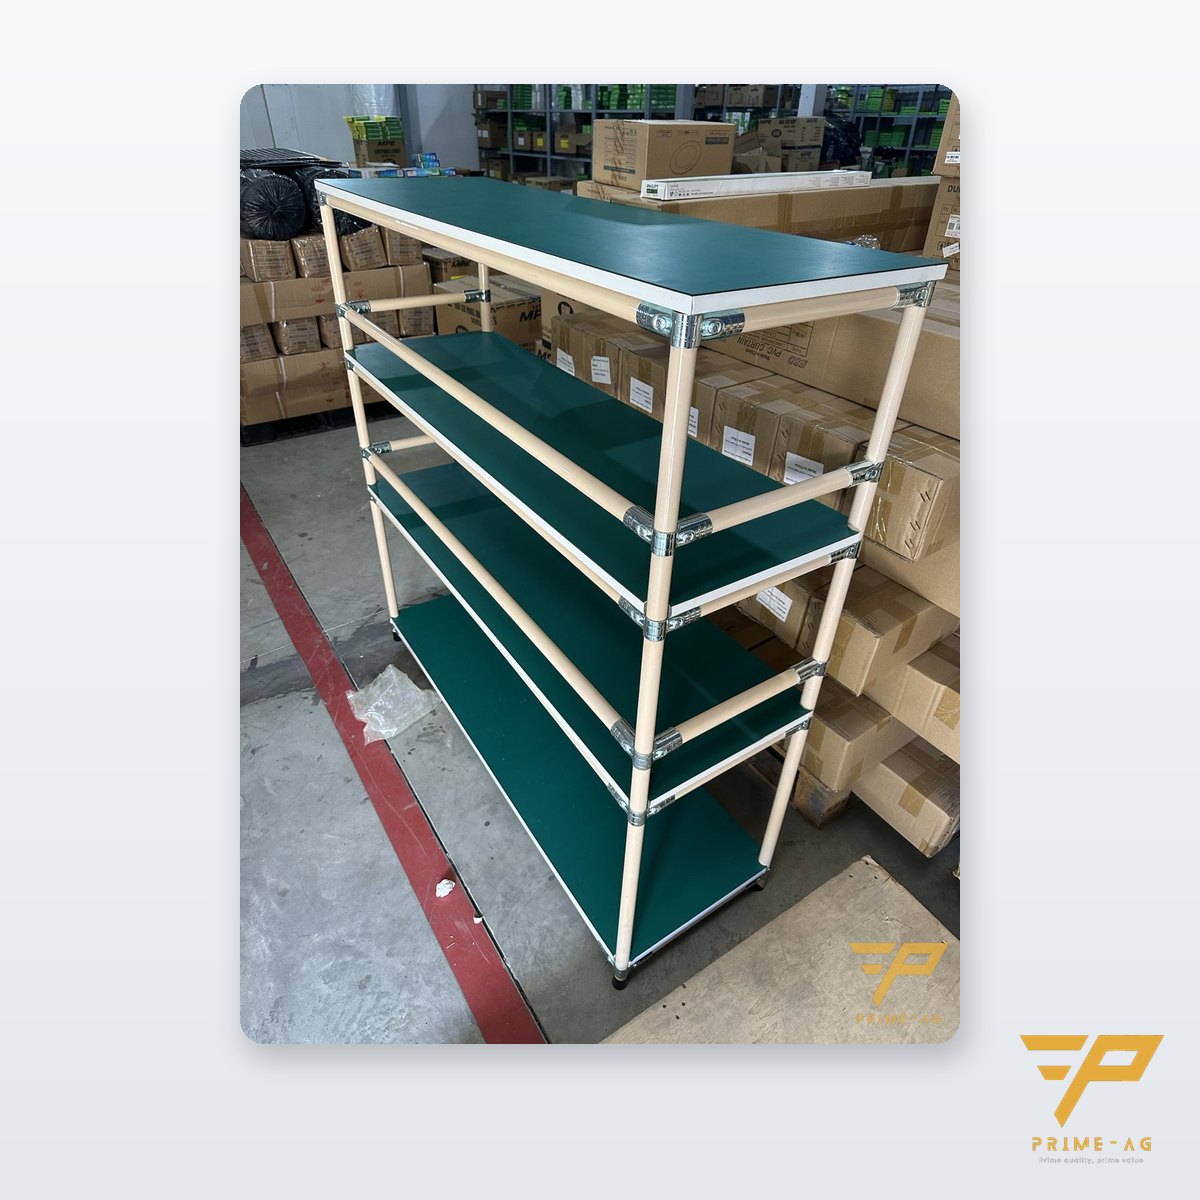
多層覆塑鋼管料架緊靠裝箱桌擺放,每格放一個尺寸,料架邊緣貼上大字尺寸標籤。紙箱依目前生產中 PO 的尺寸配比預先摺好;換款時鬆開接頭、調整格高即可。
| 症狀 | 配置上的原因 | 改善方式 |
|---|---|---|
| 箱內混尺寸 | 紙箱疊成一堆,未分格 | 料架依尺寸分格,標示清楚 |
| 未驗針的衣服混入箱中 | 驗針機前後共用推車、桌子 | 地面標線、不同顏色推車、警報品專用箱 |
| 裝箱產能低 | 走去拿紙箱、折返摺衣桌 | 單向動線,紙箱架設在桌旁 |
從哪裡開始
- 畫出一批貨從品管到棧板的路線。
- 在驗針機周圍畫出兩區標線,規定推車顏色。
- 量測衣服攤平的長度,以決定桌長。
標準款工作桌、推車 5–7 個工作天完成;新設計款 10–15 個工作天。框架保固 3 年,燈具與輪子保固 12 個月。請將包裝區平面圖透過配置諮詢需求寄給我們;PRIMEAG 團隊會在 30 分鐘內回覆方案與報價。
常見問題
- 驗針機應該緊接在摺衣桌後面嗎? — 應放在掛吊牌與入袋之後,因為斷針或釘針可能在掛吊牌時混入。衣服入袋後才通過驗針機,再直接送到裝箱桌。
- 成衣摺衣桌要多長才夠用? — 覆塑鋼管工作桌長度可做 600–1,800 mm。依衣服攤平的長度選擇,讓衣身和袖子都能完全攤開。
- 載運已驗針成品的推車可以拿來載其他貨嗎? — 不建議。驗針機後的推車只載已過機的成品。框架顏色不同,一眼就能分辨哪台推車可以進入裝箱區。
更新:2026/10/29 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-30