
縫製品の梱包エリアが遅く、サイズ混入が起きるのは、製品が行き来し、検針前の製品と検針済みの製品が混在するためです。PRIMEAGは一方向フローを提案します。平置きした服に合わせた長さ600–1,800 mmのたたみ台、サイズ別の段ボール棚、検針機の前後で色を分けた100 kg/段の台車を使います。
「なぜMサイズの箱にLサイズの服が2枚入っているのか?」ベトナム(ホーチミン市・ビンズオン・ドンナイ)の縫製工場で顧客のQCからこう指摘されると、原因はたいてい折りたたみ・梱包エリアにあります。共用の作業台、使い回しの台車、遠くに置かれた段ボール。対策は通常、人を増やすことではなく、製品の動線を組み直すことです。
- 一方向:QC → たたみ → 下げ札・袋入れ → 検針 → 箱詰め → 計量・ラベル → パレット。
- 2つのエリアに分ける:検針前と検針済みの製品を、床ラインと色違いの台車で分けます。
- 段ボールは手の届く位置に:サイズ別に区切った棚を箱詰め台のすぐ横に置きます。
梱包エリアが遅く、サイズが混ざる理由
- 製品が逆流する:検針機から折りたたみ台に戻って箱詰めしている。
- 検針前と検針済みの製品が同じ台車に載っている。
- 段ボールが工場の隅に置かれ、1箱ごとに取りに行っている。
- 作業台が狭く、角が鋭くて糸を引っ掛ける。資材が台の下に置かれている。
検針機を中心に一方向フローを組む
順序は固定します:QCから受け取り → たたみ → 下げ札付け・袋入れ → 検針機 → サイズ比率に沿った箱詰め → 計量・ラベル貼り → パレット。検針機は工場を検針前エリアと検針済みエリアに分けます。作業台・棚・台車はこの2つのエリアに沿って配置します。
たたみ・下げ札付け用の作業台
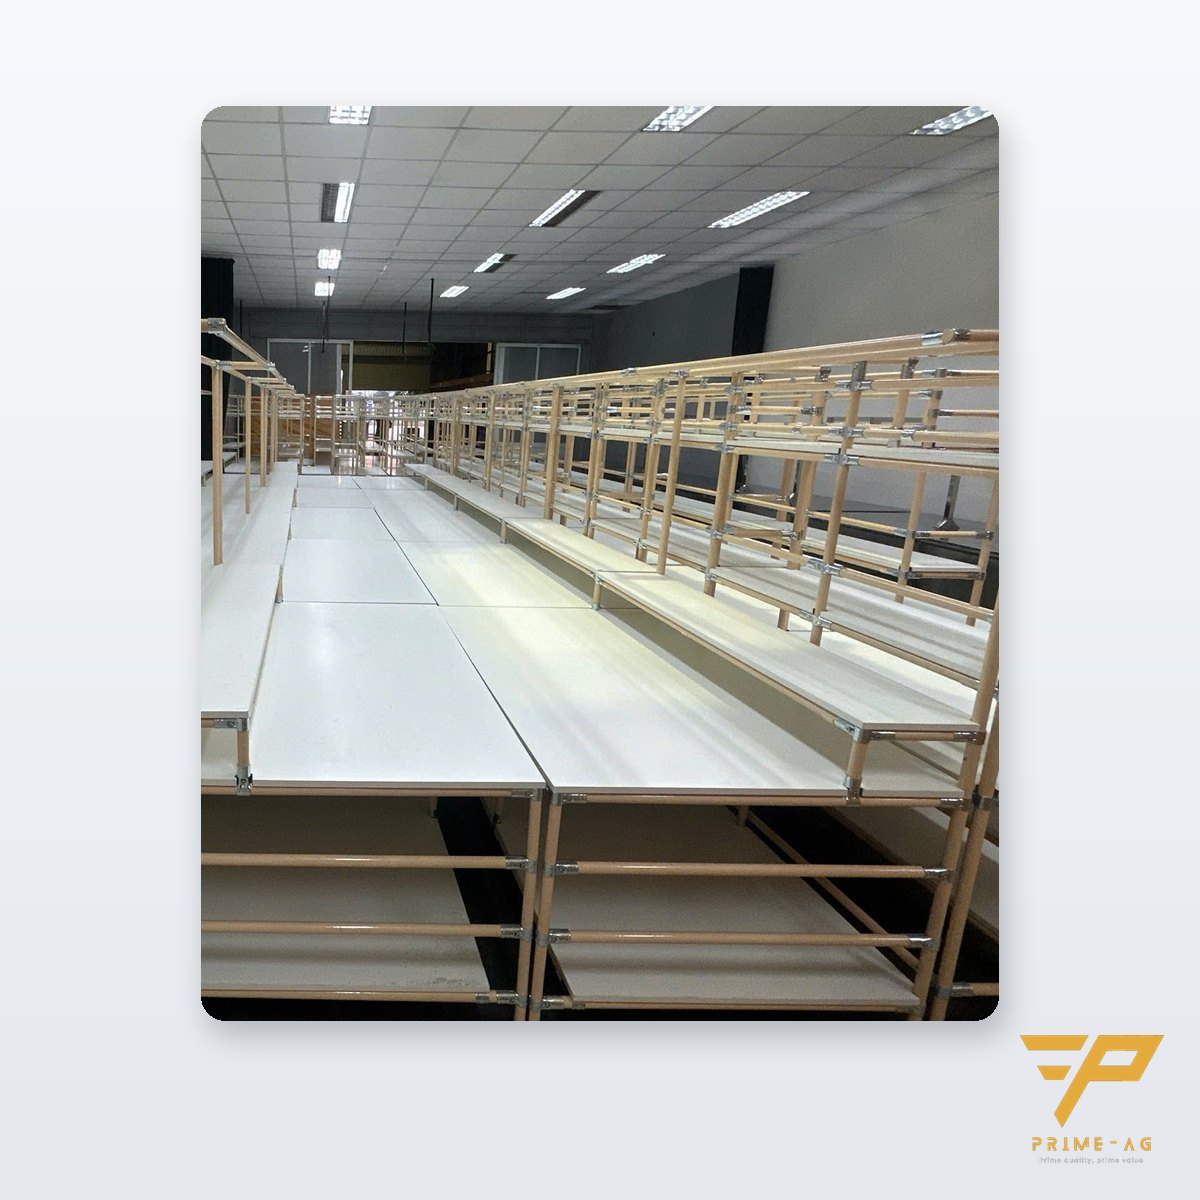
リーンパイプ(樹脂被覆鋼管)作業台はΦ28パイプのフレームをジョイントとビスで組み立てる構造で、長さは600–1,800 mmで指定でき、天板高さは750 mmです。天板は15–17 mmの防湿ボードで端を樹脂モールで仕上げてあり、表面が滑らかで糸を引っ掛けにくくなっています。上部の2段棚(800×250 mmと800×400 mm、各段20 kg)には下げ札、袋、テープを置けます。電源付きタイプは0.6 mのLED灯を2本装備しています。局所的な明るさが必要な場所にはデスクライトを追加します。
各作業台に紙製粘着ローラーを置き、袋入れの前に糸くずを取ります。1巻50層、幅は4″から12″です。詳しくは梱包前に縫製品の糸くず・ほこりを除去する方法の記事をご覧ください。
検針前と検針済みの製品を分ける
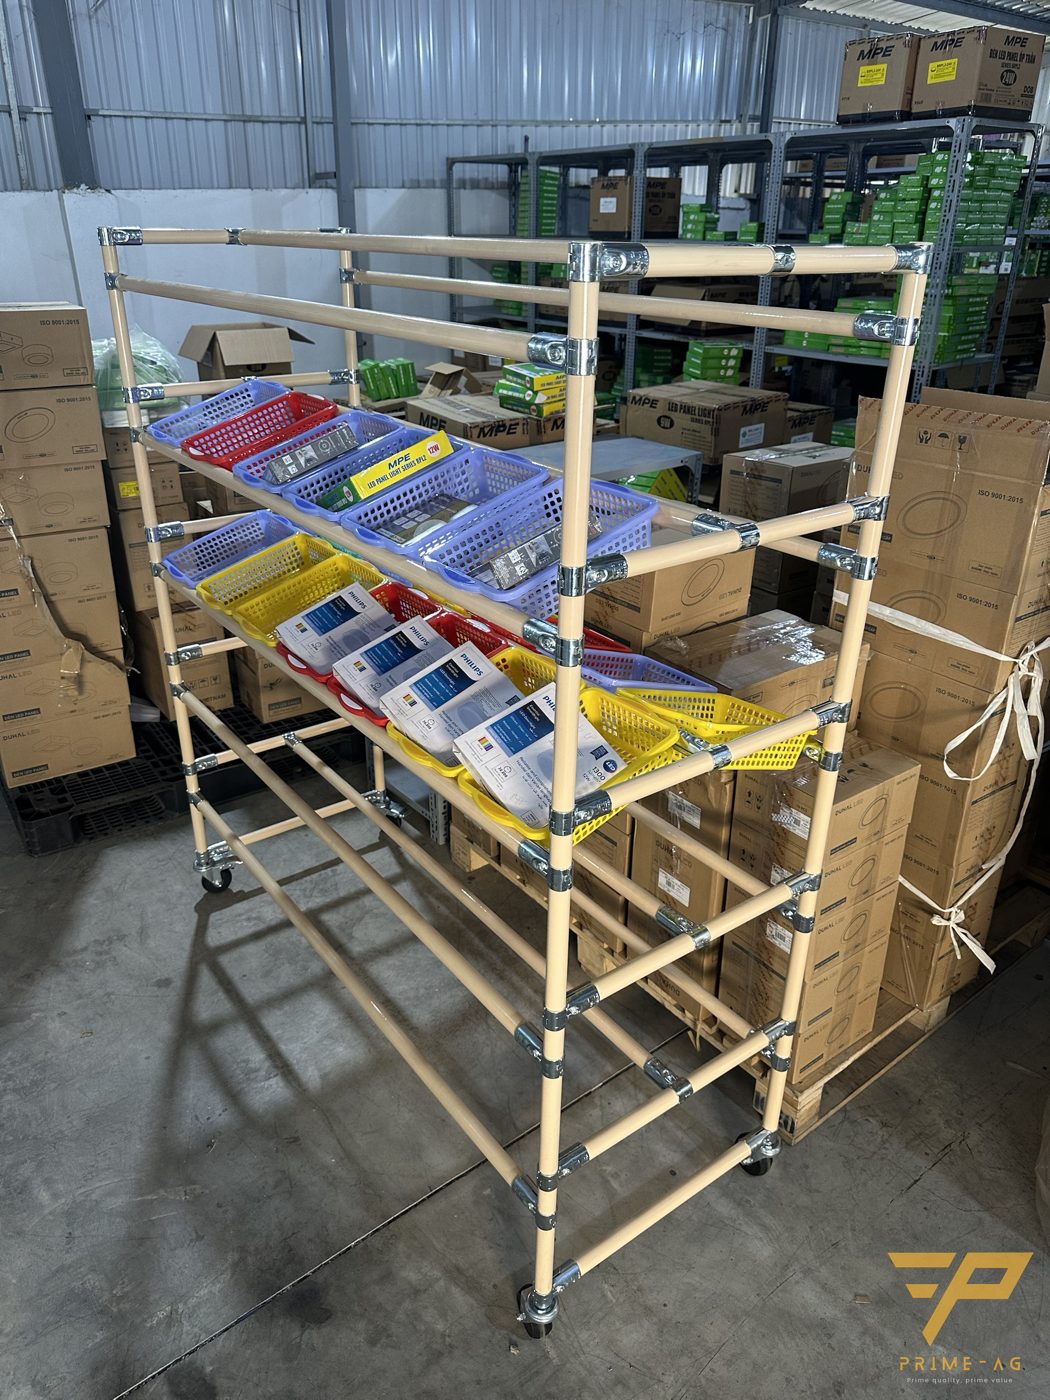
検針機の両側に2色の床ラインを引きます。リーンパイプ多段台車を使い、樹脂被覆フレームの色を分けます。例えば検針機の手前はクリーム色、後ろは緑色です。台車の耐荷重は100 kg/段で、標準は3段、2–5段で指定できます。縁付きの棚板を選んでください。検針機が反応した服はどの台車にも載せず、蓋付きの専用箱に入れます。台車の台数の算出方法は縫製工程間の仕掛品滞留の記事にあります。
サイズ別の段ボール棚
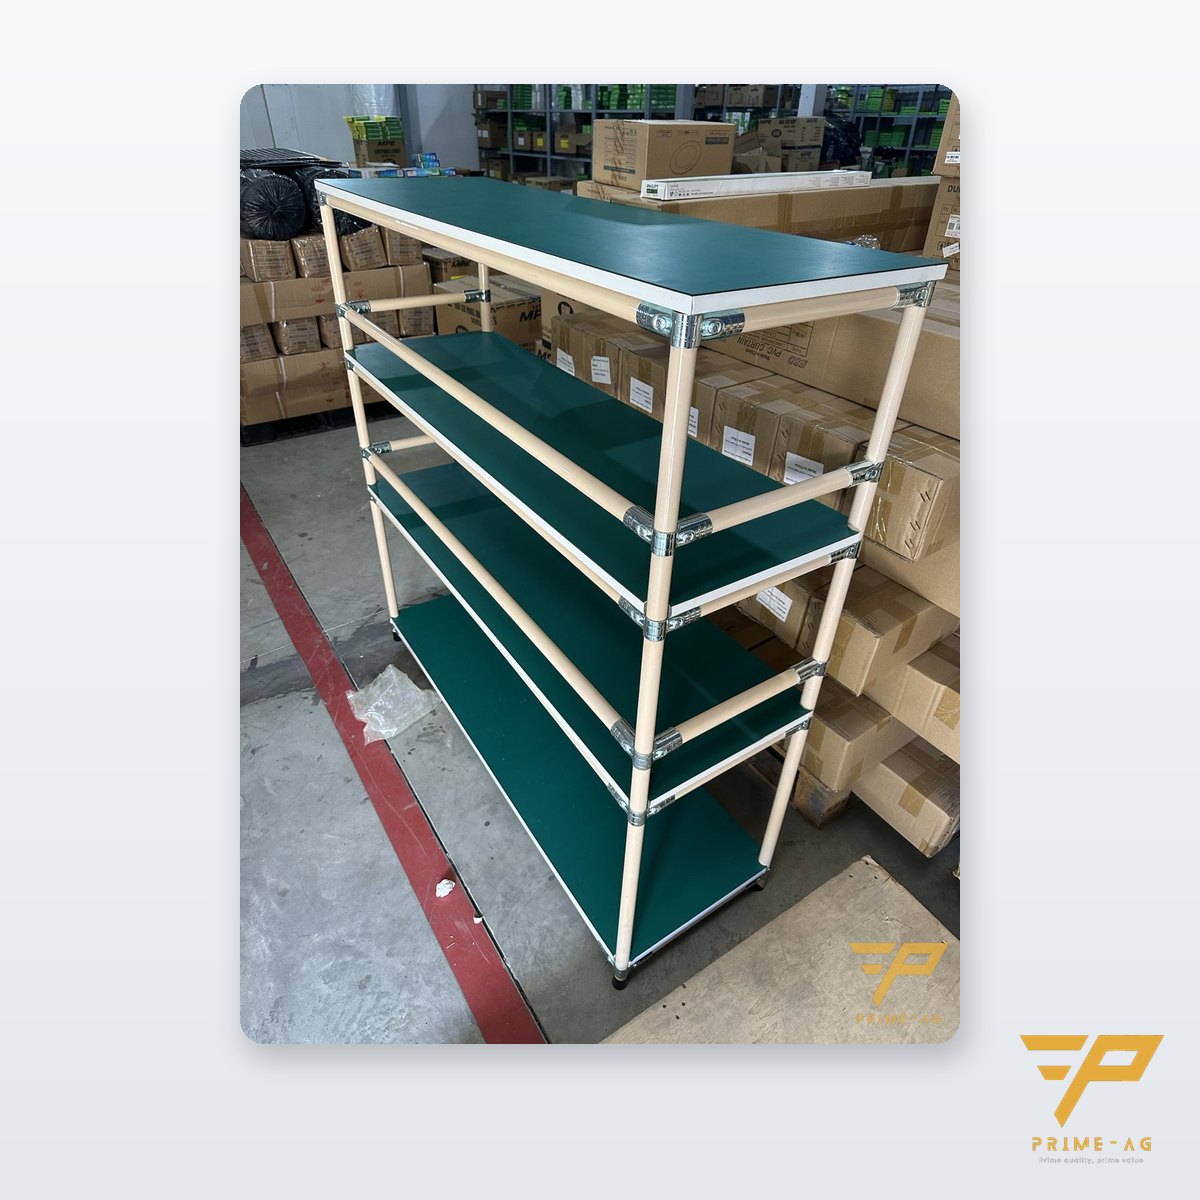
リーンパイプ多段棚を箱詰め台のすぐ横に置き、1マスに1サイズ、棚の縁にサイズ表示を大きく掲示します。段ボールは生産中のPOのサイズ比率に合わせて事前に組み立てておきます。品番が変わったらジョイントを緩めてマスの高さを調整します。
| 症状 | 配置上の原因 | 対策 |
|---|---|---|
| 箱の中でサイズが混ざる | 段ボールを1か所に積み、区切りがない | サイズ別に区切った棚と明確な表示 |
| 検針前の服が箱に入ってしまう | 検針機の前後で台車・作業台を共用 | 床ライン、色違いの台車、反応品専用の箱 |
| 箱詰めの生産性が低い | 段ボールを取りに行き、折りたたみ台へ逆戻り | 一方向フロー、作業台横の段ボール棚 |
どこから始めるか
- QCからパレットまで、製品1束の動線を描きます。
- 検針機の周りに2エリアのラインを引き、台車の色を決めます。
- 平置きした服の長さを測り、作業台の長さを決めます。
標準モデルの作業台・台車は5–7営業日、新規設計モデルは10–15営業日で製作します。フレーム保証は3年、照明とキャスターは12か月です。梱包エリアのレイアウト図をレイアウト相談フォームからお送りください。PRIMEAGチームが30分以内に配置案とお見積りをご返信します。
よくある質問
- 検針機は折りたたみ台の直後に置くべきですか? — 下げ札付けと袋入れの後に置くことをおすすめします。下げ札を付ける際に折れ針やピンが混入する可能性があるためです。袋に入れた服を検針機に通し、そのまま箱詰め台へ送ります。
- 縫製品のたたみ台の長さはどれくらいが適切ですか? — リーンパイプ作業台は長さ600–1,800 mmで指定できます。平置きした服の長さに合わせ、身頃と袖を全部広げられる長さを選んでください。
- 検針済み製品を運ぶ台車で他の製品を運んでもよいですか? — おすすめしません。検針機の後ろの台車は検針を通過した製品だけを運びます。フレームの色を変えておけば、どの台車が箱詰めエリアに入れるかがすぐに分かります。
更新:2026年10月29日 — PRIMEAG技術チーム
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月29日