
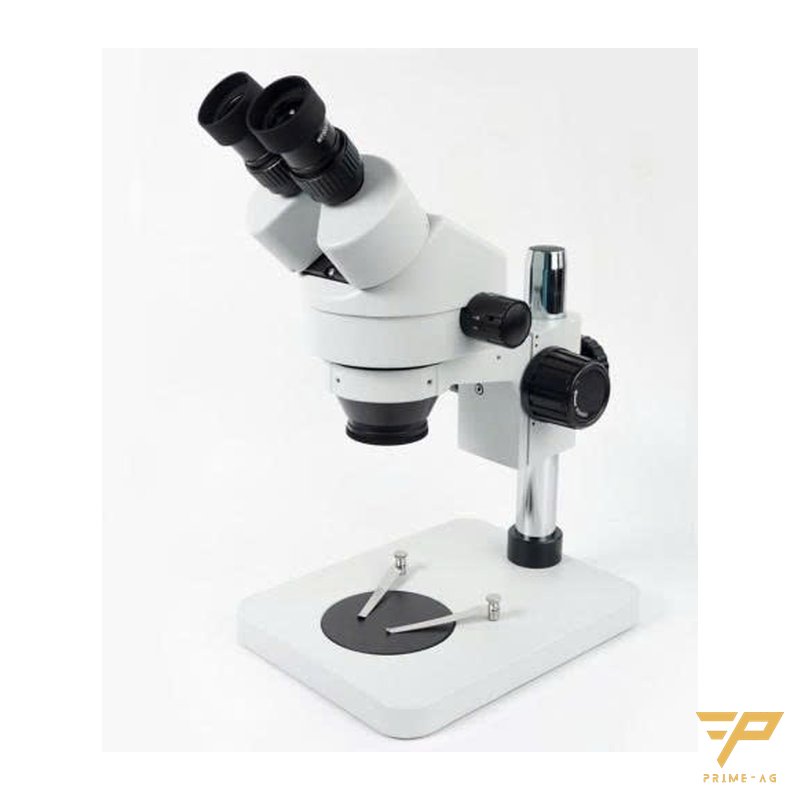
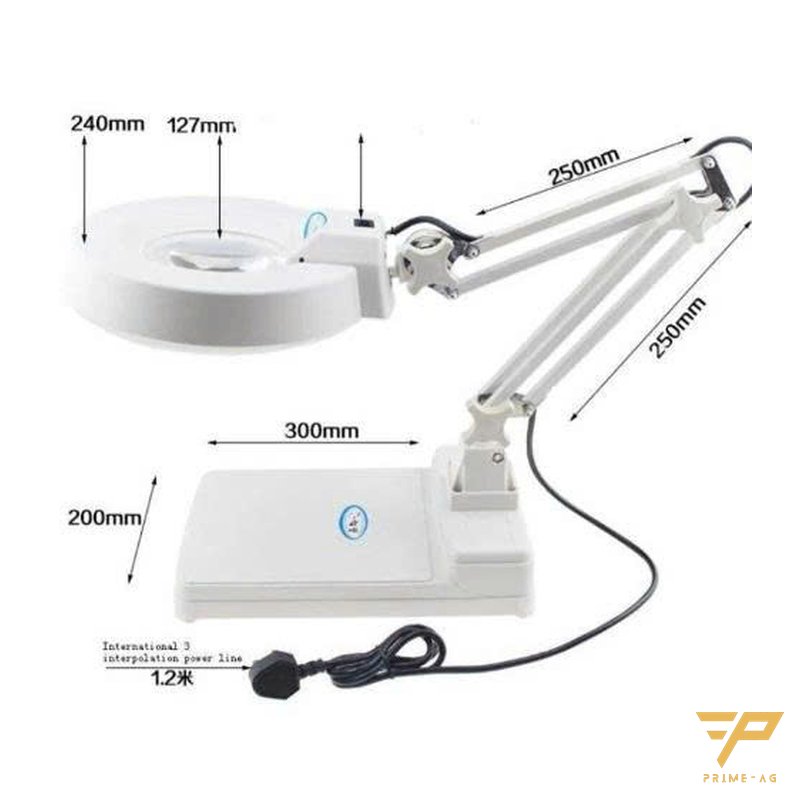
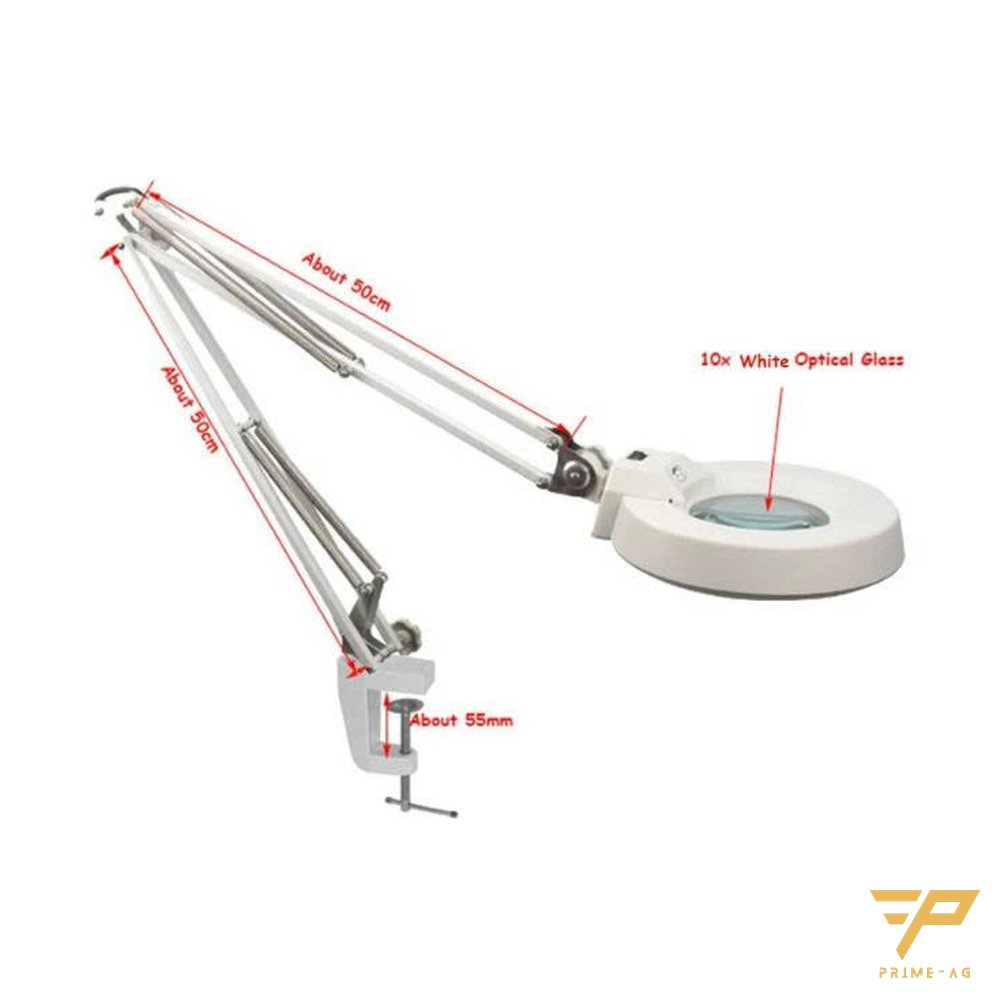
越南电子厂长时间检查焊点,应使用带LED灯的夹桌式放大镜:5D(2.25×)用于一般外观检查,8D(3×)用于细小焊点。需要稳定在约10×以上观察IC引脚或裂纹时,改用7–45×体视显微镜。PRIMEAG两类产品均有供应。
在手工焊、波峰焊或返修后的外观检查工位,QC往往在2–3小时后就眼睛疲劳,漏掉桥连、少锡,而且两个人检查同一块板会得出两种结果。主要原因在于光学工具和观察条件。
摘要
- 5D–8D带灯放大镜适合连续数小时的外观检查。
- 体视显微镜用于需要约10×以上的场合:细间距IC引脚、焊脚裂纹。
- 不刺眼的照明和正确坐姿与放大倍率同样重要。
- 工位上的标准缺陷样板让各位QC的判定保持一致。
为什么焊点检查放大镜选错会导致QC漏检
- 放大倍率不合适:太弱会漏掉裂纹;单片放大镜太强则视野窄、边缘畸变。
- 照明不足或眩光:光亮的焊点把天花板灯光反射成白斑。
- 距离与姿势:贴近电路板、低头弯颈,到班末判定能力逐渐下降。
- 没有标准样板:每个人自定“合格”的门槛。
1. 正确理解D值与放大倍率
“D”(屈光度)是透镜的光焦度,不是放大倍数。标称放大倍率按公式M = D/4 + 1计算,约定明视距离为25 cm。
| 屈光度 | 标称放大倍率 | 适用 |
|---|---|---|
| 3D | 1.75× | 读标签、长时间外观检查 |
| 5D | 2.25× | 外观检查、长时间装配 |
| 8D | 3× | 检查细小焊点 |
实际放大倍率还取决于放大镜的放置位置和使用者的眼睛。
2. 何时改用体视显微镜
单片放大镜倍率越高,视野越窄,边缘畸变越大。当检查需要稳定在约10×以上时,例如观察IC引脚或查找焊脚裂纹,应使用7–45×体视显微镜和夹桌式放大镜。双目成像有立体感,容易区分凸、凹焊点与反光。
IPC-A-610根据焊盘或元件引脚宽度规定检查放大倍率;确定工具前请对照工厂正在使用的标准版本。
3. 检查工位的照明与姿势
放大镜上的LED灯直接照亮观察区域,减少阴影。仍有眩光则调整镜头角度。工作台背景照明不足时,加装检查工位台灯;可参考工位台灯与货架LED灯。
用折臂把镜片移到面前,让检验员挺直腰背坐着,转动电路板时手可搭在台面上。
4. 标准缺陷样板与轮换休息
在工位上悬挂合格与不合格的样板照片:桥连、少锡、焊点裂纹、锡球。检验员直接对照,而不是凭记忆。光学检查与其他工作轮换,让眼睛得到休息。
缺陷反复出现时,应回头检查焊接工序:烙铁头选择、温度设定与锡膏保存;返修耗材:烙铁头、电烙铁、焊锡及焊接配件。
按任务选择工具
| 检查任务 | 工具 |
|---|---|
| 波峰焊后的一般外观检查,整班检查 | 5D带LED灯夹桌式放大镜 |
| 小元件焊点、返修后检查 | 8D带LED灯夹桌式放大镜 |
| IC引脚、裂纹,需要约10×以上 | 7–45×体视显微镜 |
检查工位自查
- 放大镜的D值与所检焊点的尺寸匹配吗?
- 检验员需要低头才能看清吗?
- 缺陷样板在视线范围内吗?
常见问题
- 检查焊点用8D放大镜一定比5D好吗? — 不是。8D(3×)适合细小焊点,但视野更窄;整班连续外观检查时,5D(2.25×)更不易眼疲劳。
- 每个检验台都需要配体视显微镜吗? — 不需要。体视显微镜扫查整块电路板较慢;应放在复检工位或返修工位,一般检验台使用带灯放大镜。
- 检查焊点的放大倍率按什么标准选择? — 按工厂正在执行的组装验收标准,通常是IPC-A-610;该标准将放大倍率与焊盘、元件引脚尺寸挂钩。
PRIMEAG Co., Ltd. – Room 10, Mezzanine, Dai Thanh Binh Building, 911-913-915-917 Nguyen Trai, Cho Lon Ward, Ho Chi Minh City, Vietnam
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-28