QC soi mối hàn mỏi mắt, bỏ sót lỗi: chọn kính lúp có đèn hay kính hiển vi soi nổi
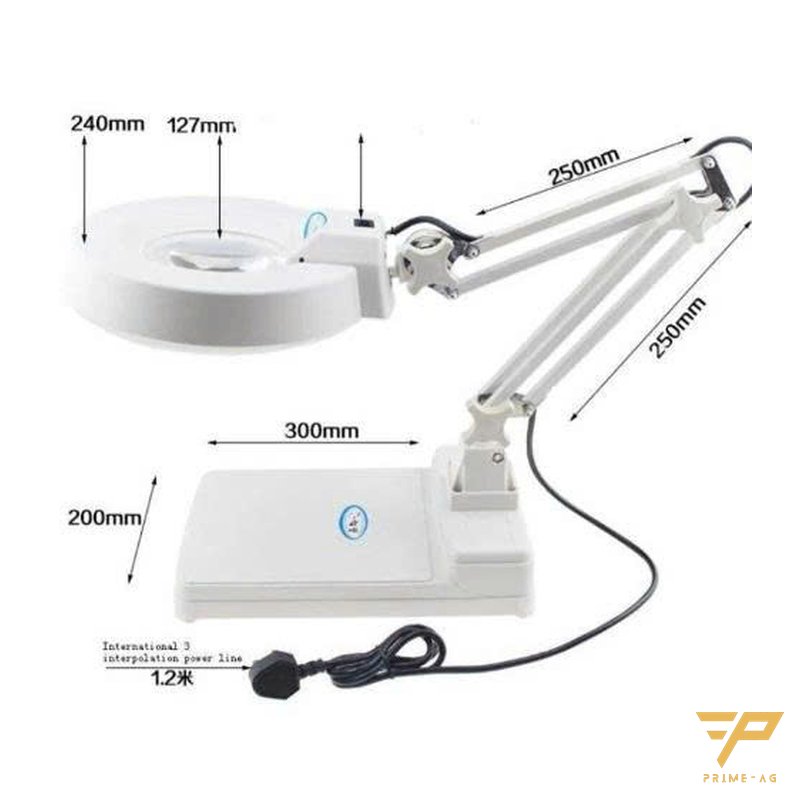
Kiểm mối hàn nhiều giờ nên dùng kính lúp kẹp bàn có đèn LED: 5D (2,25×) cho soi ngoại quan chung, 8D (3×) cho mối hàn nhỏ. Khi cần trên khoảng 10× ổn định để soi chân IC hay vết nứt, chuyển sang kính hiển vi soi nổi 7–45×. PRIMEAG cung cấp cả hai nhóm.
Ở trạm kiểm ngoại quan sau hàn tay, hàn sóng hay sửa lỗi, QC thường mỏi mắt sau 2–3 giờ, để lọt cầu thiếc, thiếu thiếc, và hai người kiểm một bo cho hai kết quả. Nguyên nhân chủ yếu nằm ở dụng cụ quang học và điều kiện nhìn.
- Kính lúp 5D–8D có đèn cho kiểm ngoại quan liên tục nhiều giờ.
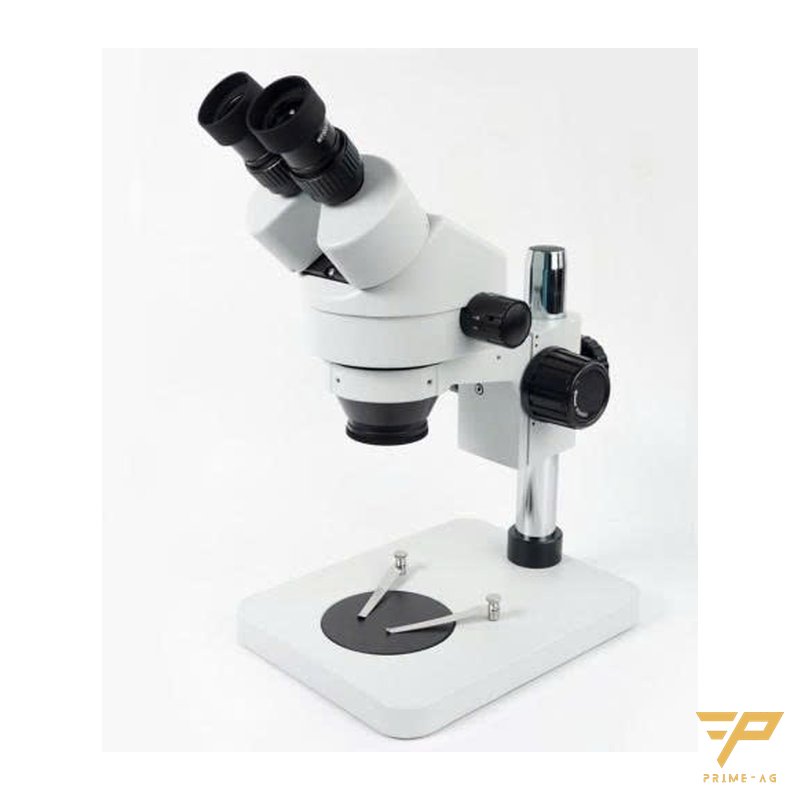
- Kính hiển vi soi nổi khi cần trên khoảng 10×: chân IC bước nhỏ, vết nứt chân hàn.
- Ánh sáng không chói và tư thế ngồi đúng quan trọng ngang độ phóng đại.
- Mẫu lỗi chuẩn tại bàn giúp các QC đánh giá giống nhau.

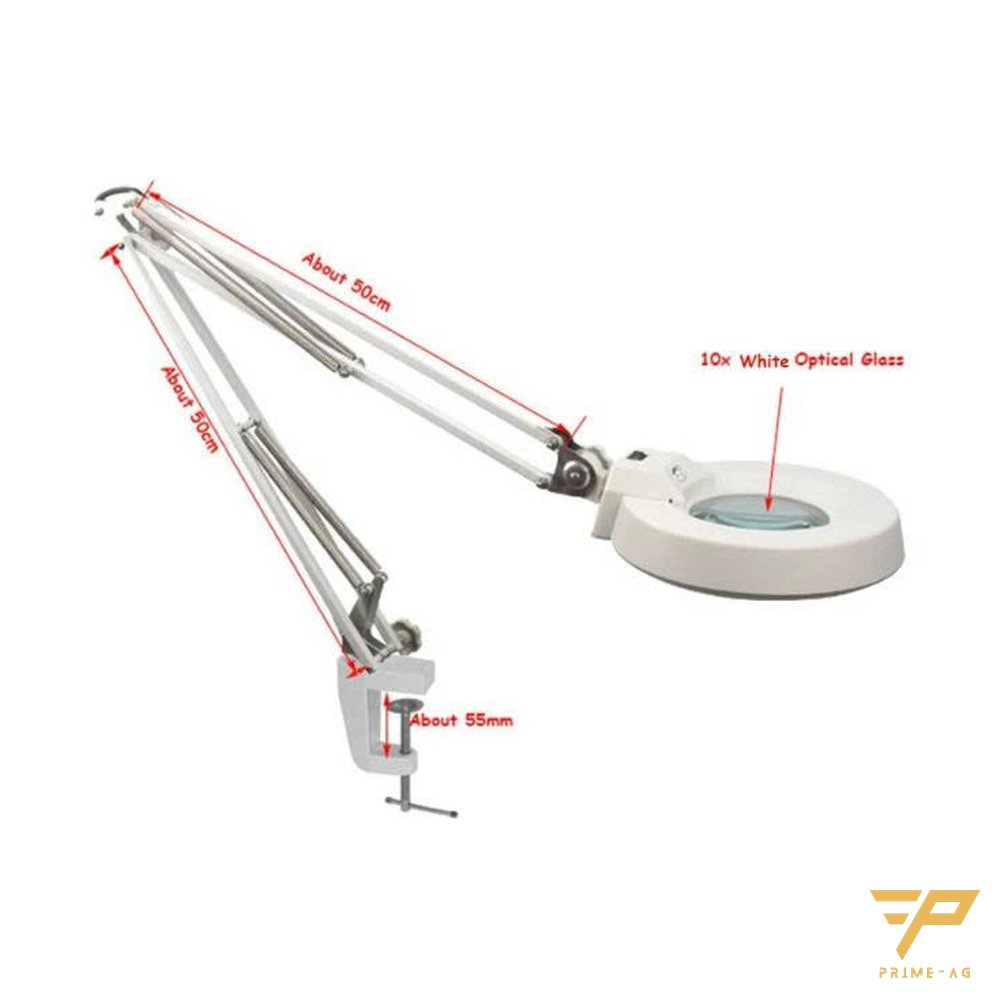
Vì sao chọn sai kính lúp soi mối hàn khiến QC bỏ sót lỗi
- Độ phóng đại không hợp: quá yếu thì sót vết nứt; kính lúp đơn quá mạnh thì trường nhìn hẹp, méo viền.
- Thiếu sáng hoặc chói: mối hàn bóng phản xạ đèn trần thành đốm trắng.
- Khoảng cách và tư thế: cúi sát bo, cổ gập, cuối ca đánh giá kém dần.
- Không có mẫu chuẩn: mỗi người tự đặt ngưỡng “đạt” của mình.
Bài liên quan:Găng tay chấm hạt PVC mòn hạt, trơn tay…Xe đẩy chống tĩnh điện mặt thảm cao su…Bàn đặt máy, đồ gá nặng và máy test:…
1. Hiểu đúng độ D và độ phóng đại
Số “D” (diop) là công suất quang học của thấu kính, không phải số lần phóng đại. Độ phóng đại danh định tính theo công thức M = D/4 + 1, với khoảng nhìn rõ quy ước 25 cm.
| Diop | Phóng đại danh định | Hợp với |
|---|---|---|
| 3D | 1,75× | Đọc nhãn, soi ngoại quan thời gian dài |
| 5D | 2,25× | Kiểm ngoại quan, lắp ráp nhiều giờ |
| 8D | 3× | Kiểm mối hàn nhỏ |
Độ phóng đại thực tế còn phụ thuộc vị trí đặt kính và mắt người dùng.
2. Khi nào chuyển sang kính hiển vi soi nổi
Kính lúp đơn càng mạnh thì trường nhìn càng hẹp, viền càng méo. Khi việc kiểm cần trên khoảng 10× một cách ổn định, như soi chân IC hay tìm vết nứt ở chân hàn, nên dùng kính hiển vi soi nổi 7–45× và kính lúp kẹp bàn. Ảnh nhìn bằng hai mắt có chiều sâu, dễ phân biệt mối hàn lồi, lõm với bóng phản xạ.
IPC-A-610 quy định độ phóng đại kiểm tra theo bề rộng pad hoặc chân linh kiện; đối chiếu bản chuẩn nhà máy đang dùng trước khi chốt dụng cụ.
3. Ánh sáng và tư thế tại trạm kiểm
Đèn LED gắn trên kính lúp chiếu sáng ngay vùng soi, giảm bóng đổ. Còn chói thì đổi góc kính. Bàn thiếu sáng nền thì bổ sung đèn bàn chiếu sáng trạm kiểm; tham khảo đèn bàn và đèn LED gắn kệ cho trạm làm việc.
Dùng cần gập đưa thấu kính tới trước mặt, để người kiểm ngồi thẳng lưng, tay tựa bàn khi xoay bo.
4. Mẫu lỗi chuẩn và luân phiên nghỉ mắt
Treo bảng ảnh mẫu đạt và không đạt ngay tại bàn: cầu thiếc, thiếu thiếc, mối hàn nứt, thiếc vón. Người kiểm so trực tiếp thay vì nhớ. Luân phiên kiểm quang học với việc khác để mắt được nghỉ.
Lỗi lặp lại thì xem lại công đoạn hàn: chọn mũi hàn, đặt nhiệt độ và bảo quản kem hàn; vật tư sửa lỗi: mũi hàn, tay hàn, thiếc hàn và phụ kiện hàn.
Chọn dụng cụ theo việc
| Việc kiểm | Dụng cụ |
|---|---|
| Ngoại quan chung sau hàn sóng, kiểm cả ca | Kính lúp kẹp bàn 5D có đèn LED |
| Mối hàn linh kiện nhỏ, sau sửa lỗi | Kính lúp kẹp bàn 8D có đèn LED |
| Chân IC, vết nứt, cần trên khoảng 10× | Kính hiển vi soi nổi 7–45× |
Tự kiểm trạm soi
- Độ D của kính có khớp kích thước mối hàn đang kiểm không?
- Người kiểm có phải cúi cổ để nhìn không?
- Bảng mẫu lỗi có nằm trong tầm nhìn không?
Câu hỏi thường gặp
- Kính lúp 8D có tốt hơn 5D cho mọi việc kiểm? — Không. 8D (3×) hợp mối hàn nhỏ nhưng trường nhìn hẹp hơn; kiểm ngoại quan liên tục cả ca thì 5D (2,25×) đỡ mỏi mắt hơn.
- Có nên trang bị kính hiển vi cho mọi bàn kiểm? — Không cần. Hiển vi soi nổi chậm hơn khi quét cả bo; đặt ở trạm kiểm lại hoặc trạm sửa lỗi, còn bàn kiểm chung dùng kính lúp có đèn.
- Dựa vào đâu để chọn độ phóng đại khi kiểm mối hàn? — Theo tiêu chuẩn chấp nhận lắp ráp mà nhà máy đang áp dụng, thường là IPC-A-610; chuẩn này gắn độ phóng đại với kích thước pad, chân linh kiện.
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG
Cập nhật: 28/10/2026 — Đội kỹ thuật PRIMEAG