
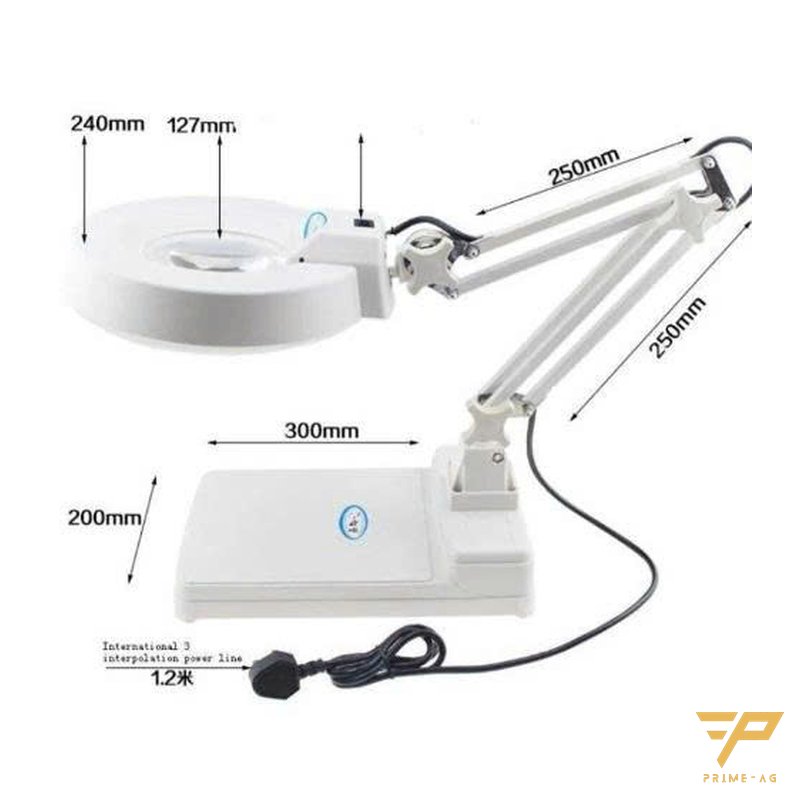
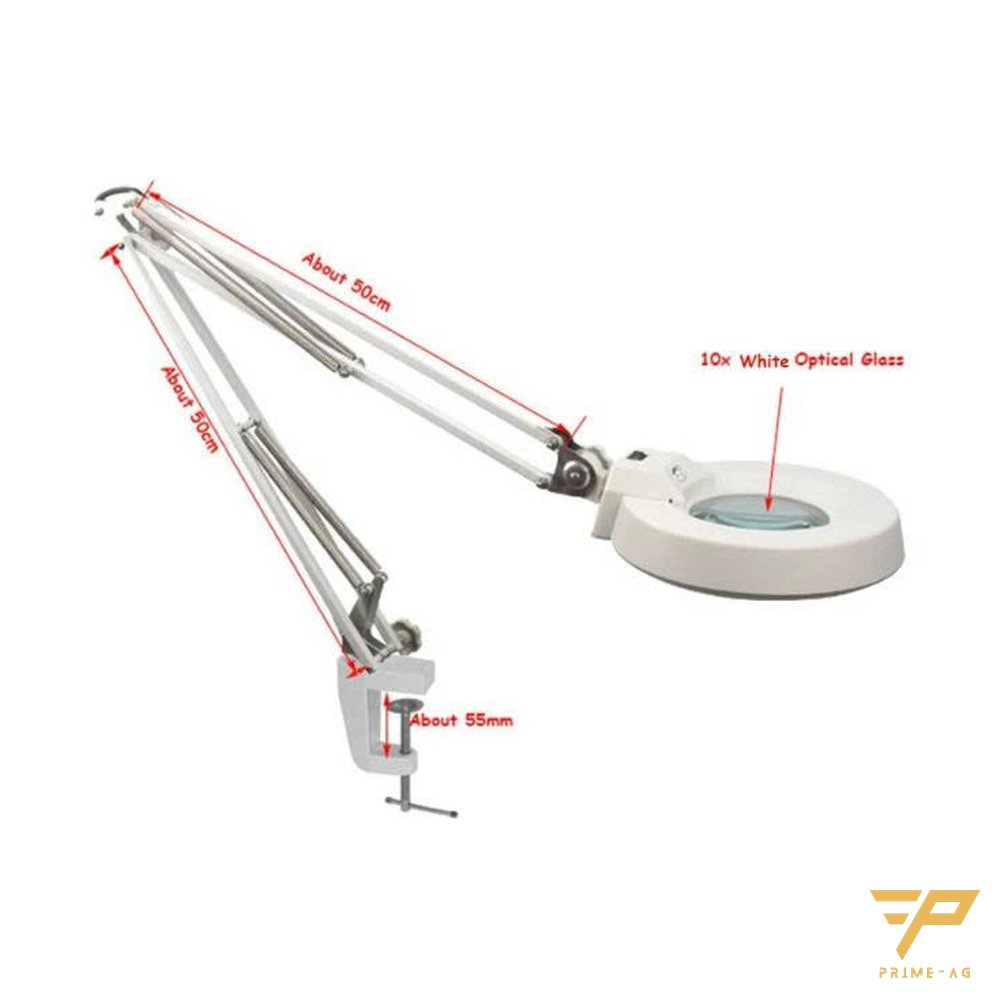
越南工廠 QC 目檢焊點,該選帶燈放大鏡還是體視顯微鏡?長時間檢驗焊點宜用夾桌式 LED 燈放大鏡:5D(2.25×)用於一般外觀檢查,8D(3×)用於細小焊點。需要穩定超過約 10× 來看 IC 腳或裂痕時,改用 7–45× 體視顯微鏡。PRIMEAG 兩類都有供應。
在手焊、波焊或維修後的外觀檢驗站,QC 往往 2–3 小時後就眼睛疲勞,漏檢錫橋、少錫,兩人檢同一片板子卻得出兩種結果。主因在於光學工具與觀察條件。
重點摘要
- 5D–8D 帶燈放大鏡適合連續數小時的外觀檢驗。
- 體視顯微鏡用於需要超過約 10× 的情況:細間距 IC 腳、焊點裂痕。
- 不刺眼的照明與正確坐姿,和放大倍率同樣重要。
- 桌邊放置標準不良樣品,讓各 QC 判定一致。
為什麼選錯焊點檢查放大鏡會讓 QC 漏檢
- 倍率不合適:太低會漏掉裂痕;單片放大鏡倍率太高則視野窄、邊緣變形。
- 照明不足或刺眼:光亮焊點反射天花板燈光,形成白色光斑。
- 距離與姿勢:貼近板子、低頭彎頸,到班末判定能力逐漸變差。
- 沒有標準樣品:每個人自訂自己的「合格」門檻。
1. 正確理解 D 值與放大倍率
「D」(屈光度,diopter)是透鏡的光學度數,不是放大倍數。標稱放大倍率依公式 M = D/4 + 1 計算,以 25 cm 為約定明視距離。
| 屈光度 | 標稱放大倍率 | 適用 |
|---|---|---|
| 3D | 1.75× | 讀標籤、長時間外觀檢查 |
| 5D | 2.25× | 外觀檢驗、長時間組裝 |
| 8D | 3× | 檢查細小焊點 |
實際放大倍率還取決於放大鏡擺放位置與使用者的眼睛。
2. 什麼時候改用體視顯微鏡
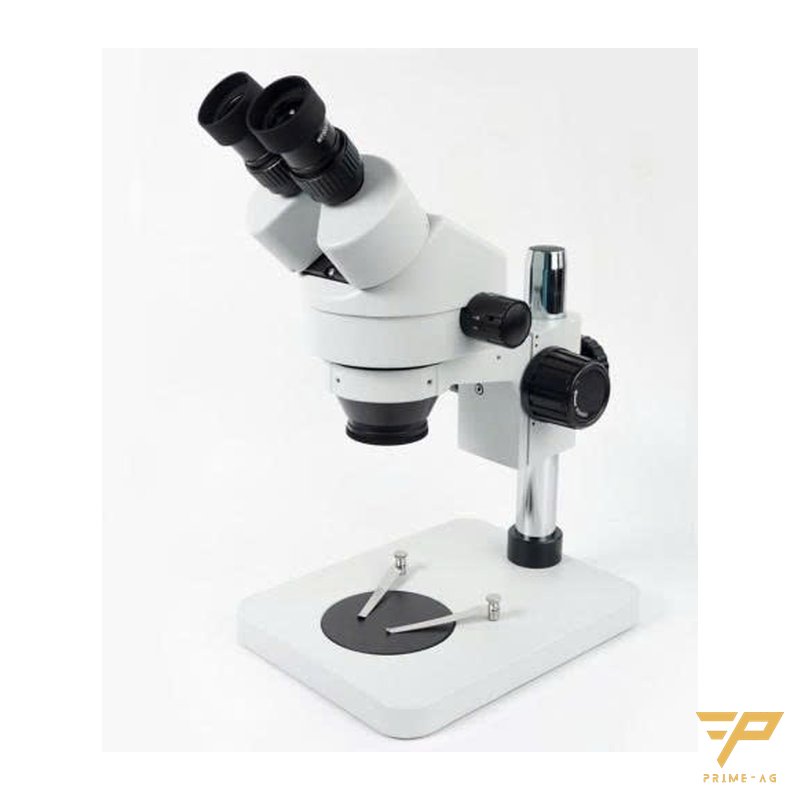
單片放大鏡倍率越高,視野越窄、邊緣越變形。當檢驗需要穩定超過約 10×,例如看 IC 腳或找焊點裂痕,建議使用7–45× 體視顯微鏡與夾桌式放大鏡。雙眼觀察的影像有立體深度,容易區分焊點的凸、凹與反光。
IPC-A-610 依焊墊或零件腳寬度規定檢驗放大倍率;確定工具前,請對照工廠現行採用的標準版本。
3. 檢驗站的照明與姿勢
放大鏡上的 LED 燈直接照亮觀察區,減少陰影。仍刺眼就調整鏡頭角度。桌面環境光不足時,加裝檢驗站照明檯燈;可參考工作站用檯燈與層架 LED 燈。
以折臂將鏡片拉到眼前,讓檢驗人員挺直背部坐好,轉動板子時手肘可靠在桌上。
4. 標準不良樣品與輪替休息
在桌邊張貼合格與不合格的樣品照片:錫橋、少錫、焊點裂痕、錫球。檢驗人員直接比對,不靠記憶。光學檢驗與其他工作輪替,讓眼睛休息。
不良反覆出現時,請回頭檢討焊接工序:烙鐵頭選擇、溫度設定與錫膏保存;維修耗材:烙鐵頭、烙鐵、焊錫與焊接配件。
依工作選擇工具
| 檢驗工作 | 工具 |
|---|---|
| 波焊後一般外觀、整班檢驗 | 5D 夾桌式 LED 燈放大鏡 |
| 小零件焊點、維修後檢查 | 8D 夾桌式 LED 燈放大鏡 |
| IC 腳、裂痕,需超過約 10× | 7–45× 體視顯微鏡 |
檢驗站自我檢查
- 放大鏡的 D 值是否符合所檢焊點的大小?
- 檢驗人員是否必須低頭彎頸才能看清楚?
- 不良樣品看板是否在視線範圍內?
常見問題
- 焊點檢查用 8D 放大鏡一定比 5D 好嗎? — 不一定。8D(3×)適合細小焊點,但視野較窄;整班連續外觀檢驗用 5D(2.25×)較不易眼睛疲勞。
- 每張檢驗桌都要配體視顯微鏡嗎? — 不需要。體視顯微鏡掃描整片板子較慢;放在複檢站或維修站即可,一般檢驗桌使用帶燈放大鏡。
- 檢查焊點要用多少倍率?依據什麼標準? — 依工廠現行採用的組裝允收標準,通常是 IPC-A-610;該標準將放大倍率與焊墊、零件腳尺寸對應。
PRIMEAG Co., Ltd. – Room 10, Mezzanine, Dai Thanh Binh Building, 911-913-915-917 Nguyen Trai, Cho Lon Ward, Ho Chi Minh City, Vietnam
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-28