
FIFO 플로우 랙은 먼저 들어온 부품을 먼저 쓰게 하고, 작업자가 작업대를 떠나 부품을 가지러 갈 필요가 없으며, 자재 공급자는 라인 안으로 들어가지 않고 뒤쪽에서 보충합니다. PRIMEAG 플로우 랙은 린 파이프(PE 코팅 강관) Φ28 프레임에 5–8° 기울인 롤러 트랙을 사용하며, 박스가 바뀌면 현장에서 단 수와 경사를 다시 조정할 수 있습니다.
- 원리: 뒤에서 보충하면 박스가 작업자 쪽으로 저절로 미끄러지고, 빈 박스는 최하단으로 돌아갑니다.
- 레인 수: 부품 품번당 1레인, 사용량이 많은 품번은 2레인도 가능합니다.
- 레인당 박스 수: 보충 주기 분량 + 안전 박스 1개.
- 경사: 5–8°, 박스 무게에 따라 조정하며 가벼운 박스일수록 경사가 더 필요합니다.
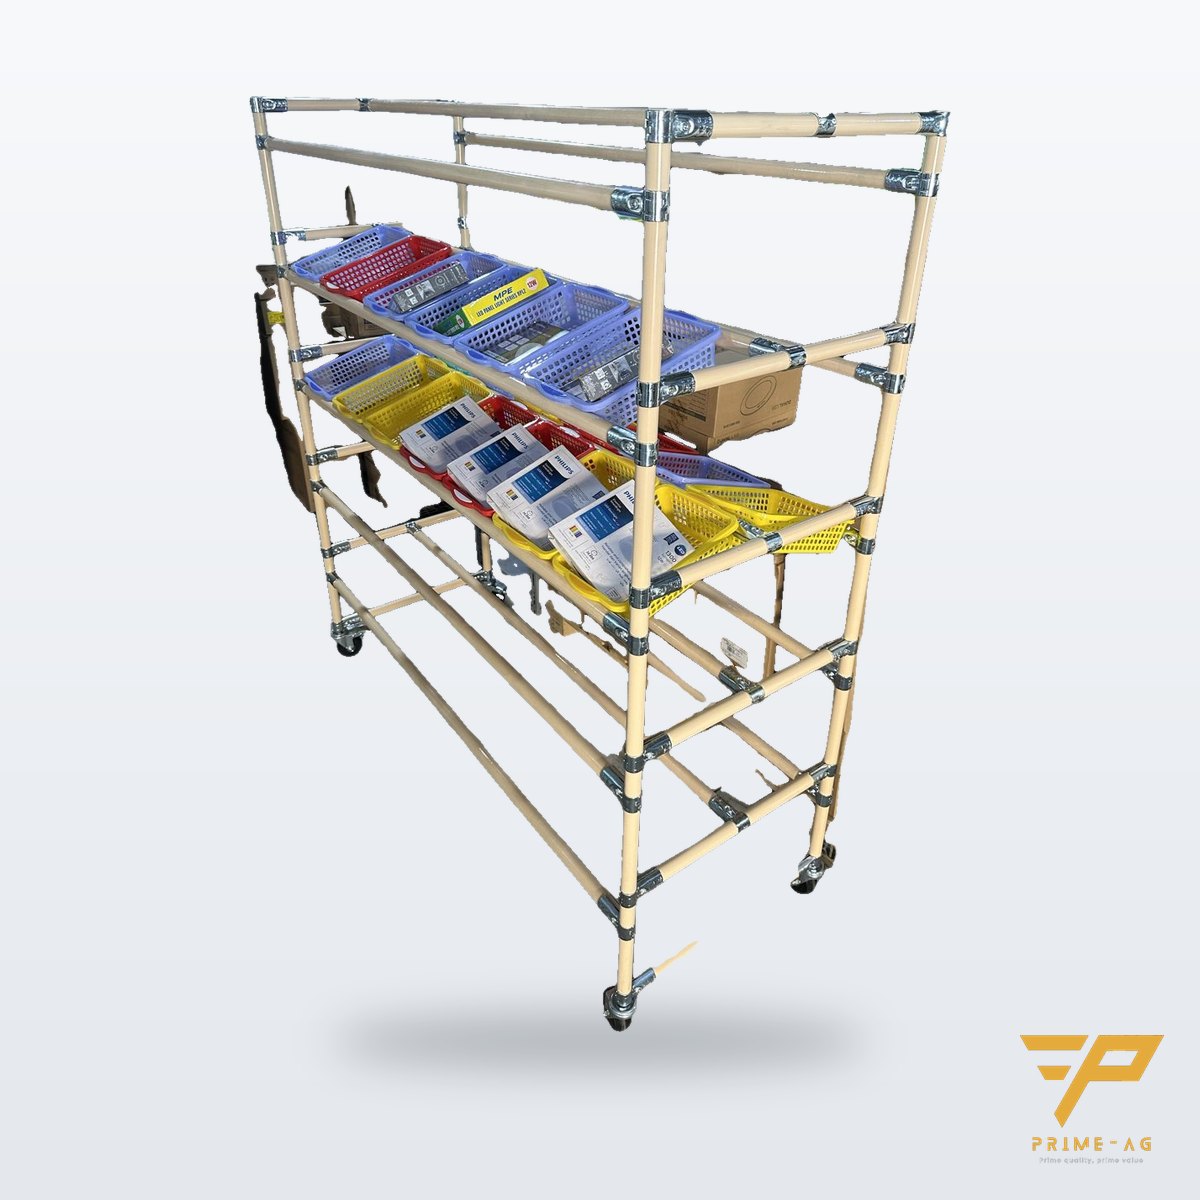
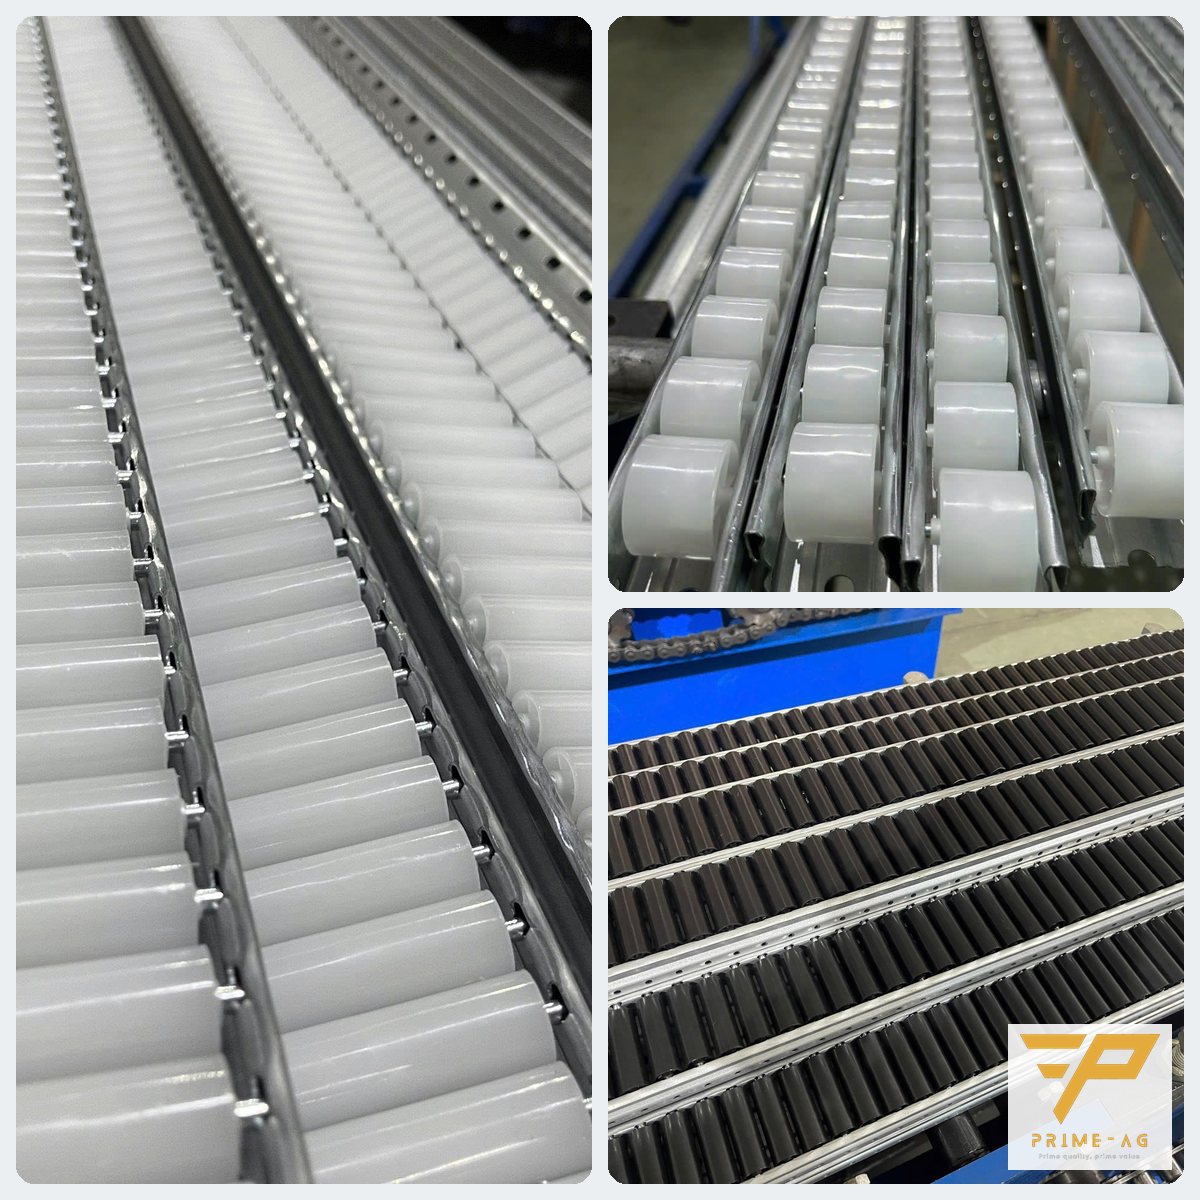
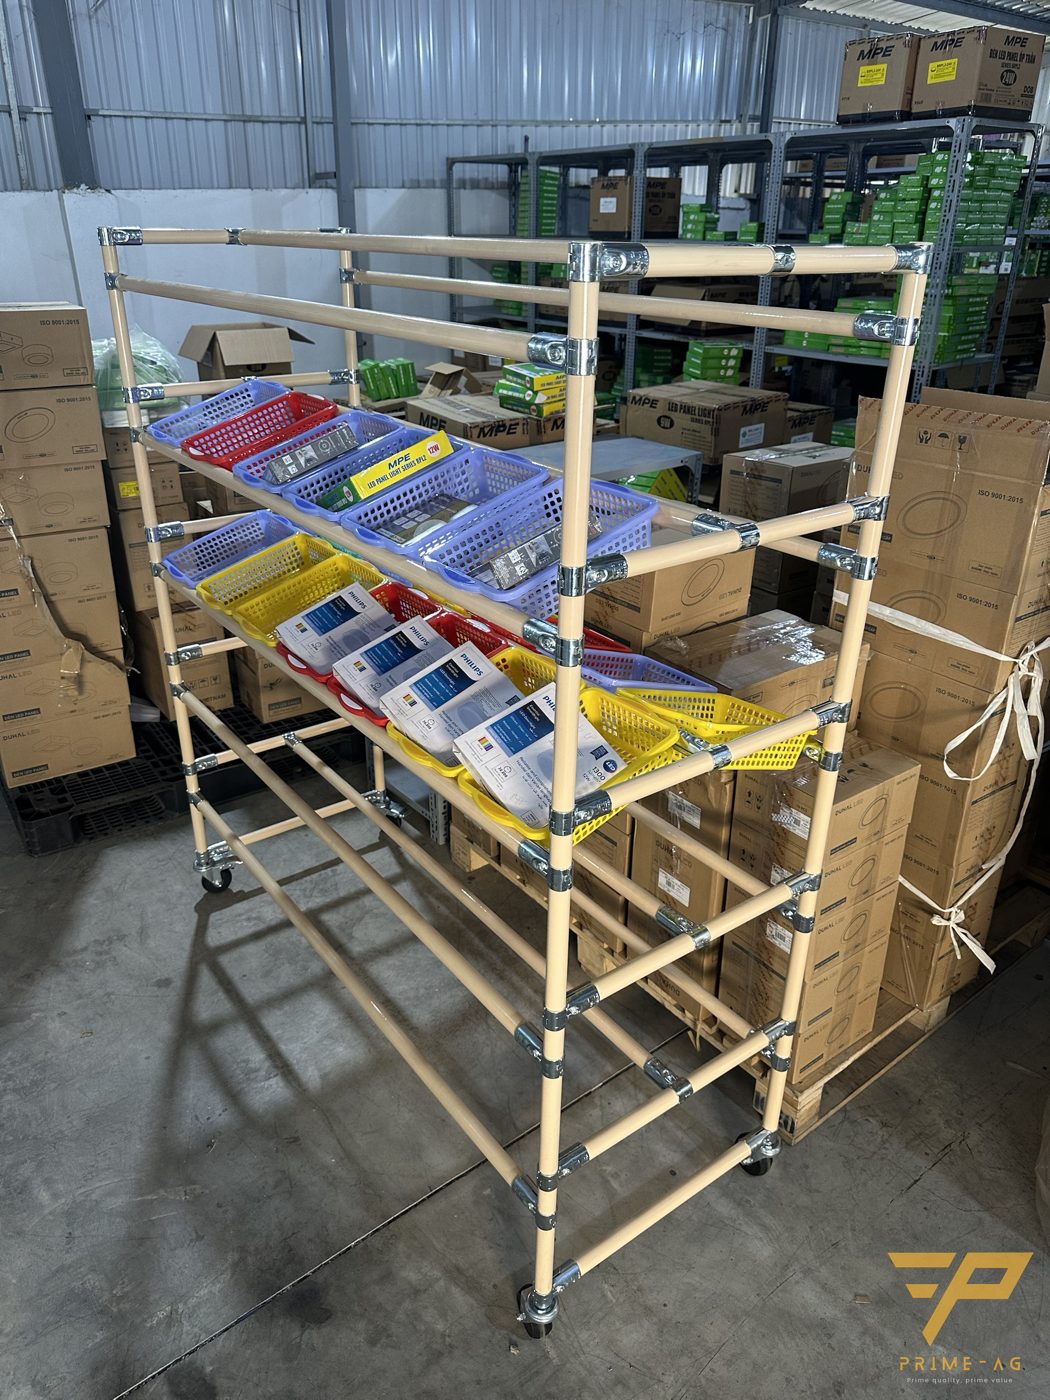
플로우 랙이 해결하는 문제
조립 라인에서는 부품 박스를 작업대 밑이나 평평한 선반에 두는 경우가 많습니다. 그 결과 새 박스가 오래된 박스 위에 놓이고(오래된 부품이 남아 기한 초과), 작업자는 허리를 굽혀 부품을 꺼내며, 자재 공급자는 작업 구역으로 비집고 들어가야 합니다. 중력식 플로우 랙(flow rack)은 두 흐름을 분리합니다. 자재 공급자는 뒤쪽 통로에서 보충하고, 작업자는 앞쪽에서 꺼내며, FIFO는 중력에 의해 자동으로 이루어집니다.
1. 레인 수와 레인당 박스 수 계산
작업대에서 쓰는 부품을 나열하고 품번마다 1레인을 배정합니다. 레인당 박스 수는 다음과 같이 계산합니다.
박스 수 = (시간당 사용량 × 보충 주기(시간) ÷ 박스당 수량)을 올림한 값 + 안전 박스 1개
예: 작업대에서 시간당 나사 120개를 쓰고, 2시간마다 보충하며, 박스당 200개라면 120 × 2 ÷ 200 = 1.2 → 올림하여 2, 안전 박스 1개를 더해 3박스입니다. 박스 길이가 400 mm이면 레인은 약 3 × 400 = 1,200 mm에 끝단 스토퍼 길이를 더해야 하므로 이에 맞는 랙 깊이를 선택합니다. 사용량이 많은데 박스가 작다면 박스를 키우거나 2레인으로 나눕니다.
2. 경사와 롤러 트랙
- 경사는 보통 5–8°입니다. 깊이 1,200 mm 레인이면 양 끝 높이 차는 약 105–170 mm입니다.
- 가벼운 박스(소형 부품)는 경사가 커야 미끄러지고, 무거운 박스는 스토퍼에 세게 부딪히지 않도록 경사를 줄입니다.
- 롤러 트랙은 박스 바닥에 맞춰 선택합니다. 평평한 바닥은 잘 구르고, 리브나 받침이 있는 바닥은 롤러 간격이 더 촘촘해야 합니다. 전체 열을 만들기 전에 실제 박스로 샘플 레인 1개를 시험합니다.
- 최하단은 반대 방향으로 기울여 빈 박스를 자재 공급자 쪽으로 돌려보냅니다.
3. 알맞은 박스 선택
| 부품 종류 | 권장 박스 | 비고 |
|---|---|---|
| 전자 부품, PCB, 정전기에 민감한 조립품 | ESD 플라스틱 트레이 450×300×60 또는 ESD 박스 | 랙은 검은색 ESD 파이프 사용, 접지 |
| 나사, 너트, 플라스틱 부품 | 일반 플라스틱 박스 400×300 또는 600×400 | 평평한 바닥이 안정적으로 미끄러짐 |
| 부피가 크고 무거운 부품 | 플라스틱 박스 610×420 | 경사를 줄이고 소프트 스토퍼 추가 |
| 세트 단위 키팅 | 도면에 맞춰 칸을 나눈 단프라(골판 PP) 박스 | 세트당 1박스, 주문별 FIFO |
4. 라인 배치
- 랙은 작업대 바로 옆이나 뒤에 두고, 꺼내는 위치는 손이 닿는 범위인 허리에서 어깨 높이 사이로 합니다.
- 사용량이 많은 품번은 가운데 단, 사용량이 적거나 무거운 품번은 아래 단에 둡니다.
- 레인의 작업자 쪽과 보충 쪽 양 끝에 품번 라벨을 붙이고, 혼동하기 쉬운 품번은 나란히 두지 않습니다(라인 부품 혼입: 칸막이 트레이, 라벨 글 참고).
- 뒤쪽 통로는 공급용 대차(카트)가 지나갈 수 있을 만큼 넓게 확보합니다.
프레임은 용접 없이 금속 조인트로 조립합니다. 제품이 바뀌면 공장 작업자가 육각 렌치로 단 수와 경사를 조정합니다. 파이프, 조인트, 트랙은 린 파이프 부품 군에서 낱개로 판매합니다. Lean 기반 작업대 전체 설계는 Lean 작업대 개선 글을 참고하십시오.
어디서부터 시작할까
- 부품 부족이나 오피킹이 가장 잦은 작업대 1곳을 고릅니다.
- 부품 품번, 시간당 사용량, 박스 크기, 보충 주기를 표로 정리합니다.
- 이 표와 사용 중인 박스 사진을 PRIMEAG에 보내 주시면, 실제 치수에 맞춘 도면과 BOM을 보내 드려 생산 전에 승인을 받습니다.
신규 설계 랙: 도면 승인 포함 10–15 영업일. 보증은 랙 프레임 3년, 캐스터 12개월입니다.
자주 묻는 질문
플로우 랙의 경사는 몇 도가 적당합니까? 보통 5–8°입니다. 가벼운 박스는 경사가 커야 미끄러지고, 무거운 박스는 세게 부딪히지 않도록 경사를 줄입니다. 전체 열을 만들기 전에 실제 박스로 샘플 레인 하나를 시험하는 것이 좋습니다.
플로우 랙 레인 하나에 박스 몇 개면 충분합니까? 시간당 사용량에 보충 주기를 곱하고 박스당 수량으로 나눈 뒤, 올림하여 안전 박스 1개를 더합니다.
플로우 랙을 정전기 방지 구역에서 사용할 수 있습니까? 가능합니다. 검은색 도전성 ESD 코팅 파이프와 금속 조인트를 사용하고, 프레임을 접지하며, 트랙 위에는 ESD 트레이나 박스를 사용합니다.
업데이트: 2026.10.19 — PRIMEAG 기술팀
월–토 8:00–17:00 (GMT+7) · 전화/Zalo: +84 906 108 292 · Email: info@primeag.vn
편한 방법으로 문의하세요: 무료 기술 상담 · 도면·레이아웃 보내기 · 30분 내 견적 받기
작성: PRIMEAG 기술팀
업데이트: 2026.10.19