
MSL 元件已超過 floor life,或拆袋時發現 HIC 濕度指示卡變色,焊接前必須依 J-STD-033 烘烤(baking),烘烤條件依 MSL 等級與封裝厚度查表。烘烤後,PRIMEAG 建議改用新的鋁箔防潮袋、新鮮乾燥劑、新的 HIC 卡重新包裝。注意:塑膠捲盤通常耐不住 125 °C。
日文搜尋詞「MSL アニール 梱包」指的是濕敏元件的烘烤與包裝。背後的情境是:元件捲盤已在袋外放置超過期限,要怎麼處理才能再上 SMT 產線。
- 逾期就烘烤:超過 floor life 或 HIC 色點已變色,不可直接焊接。
- 溫度、時間:查 J-STD-033 表格,以原廠標籤為優先。
- 塑膠捲盤:通常不耐 125 °C,須改用耐熱托盤或降低溫度。
- 重新包裝要整套換:鋁箔袋、乾燥劑、HIC 卡全部換新;袋口熱封並標註日期。
1. MSL 元件何時必須重新烘烤
第一個依據是在 ≤ 30 °C/60 % RH 下的車間壽命(floor life):MSL 3 為 168 小時,MSL 4 為 72 小時,MSL 5a 僅 24 小時,所有開袋時間須累計。
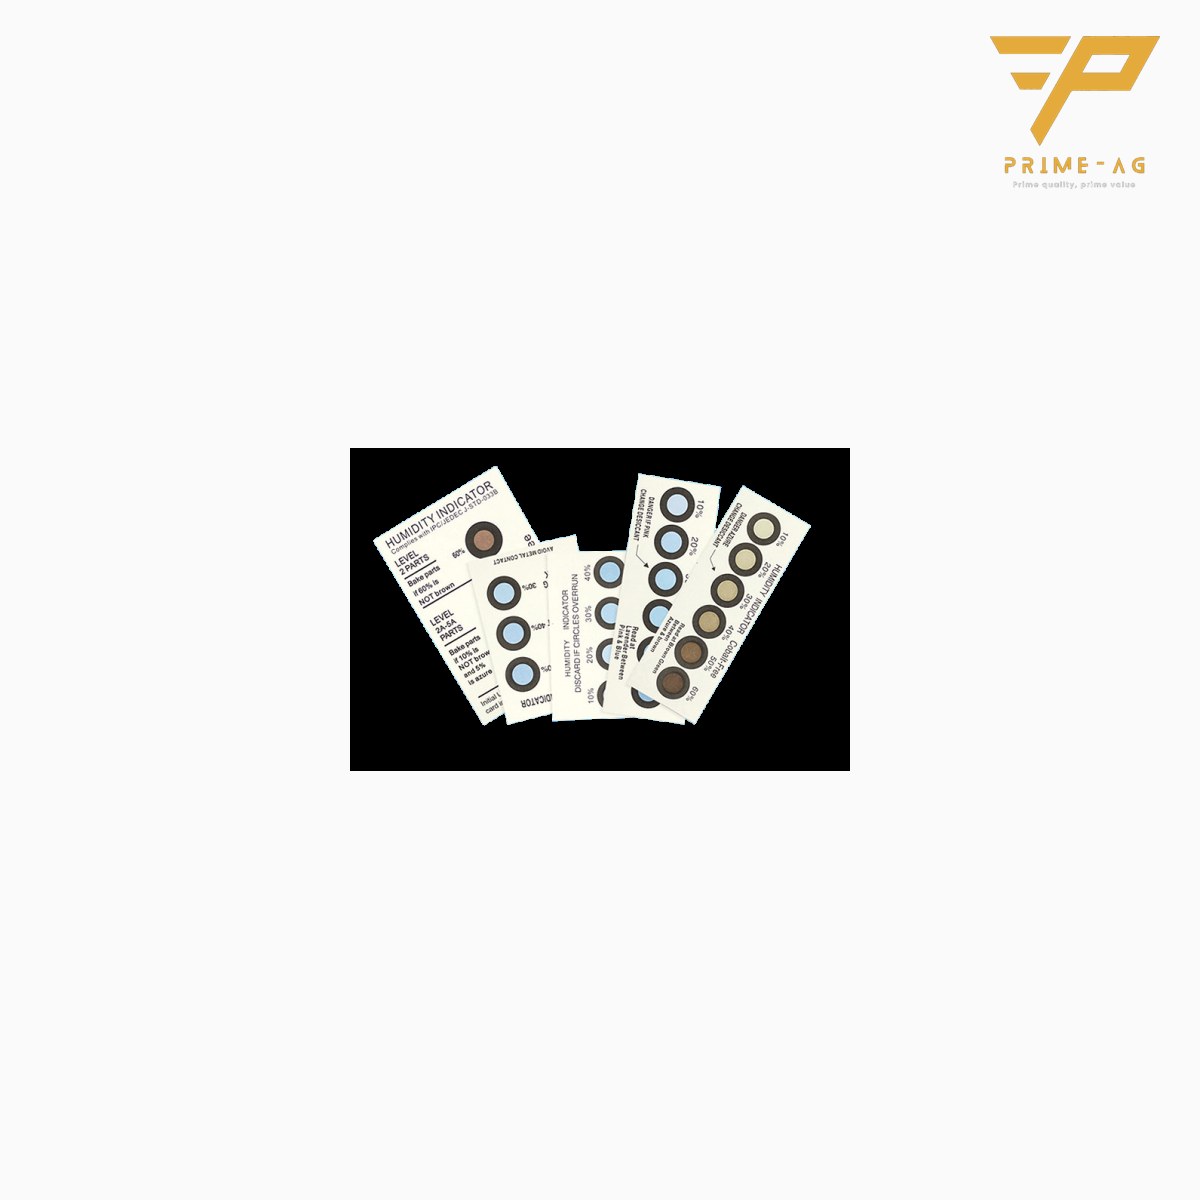
第二個依據是 HIC 卡,在剪開袋口的當下依卡上印製的色階判讀。10 % 色點變色時,MSL 2a–5a 須烘烤;60 % 色點變色時,連 MSL 2 也須烘烤。MSL 6 使用前一律烘烤。
2. 選擇溫度與時間:查表,不要猜
J-STD-033 有依 MSL 等級與元件本體厚度列出的烘烤表;125 °C 是常見的高溫條件。不可自行縮短時間或提高溫度。原廠標籤若有註明專屬條件,請依標籤執行。
塑膠捲盤與托盤通常耐不住 125 °C,容易變形、熔化。有兩種做法:把元件移到耐熱 JEDEC 托盤(依訂單供應),或保留捲盤、改用表中的低溫條件,時間則長很多。
多次烘烤可能使元件接腳氧化、吃錫變差;請在標籤上記錄烘烤次數。
3. 烘烤後重新包裝
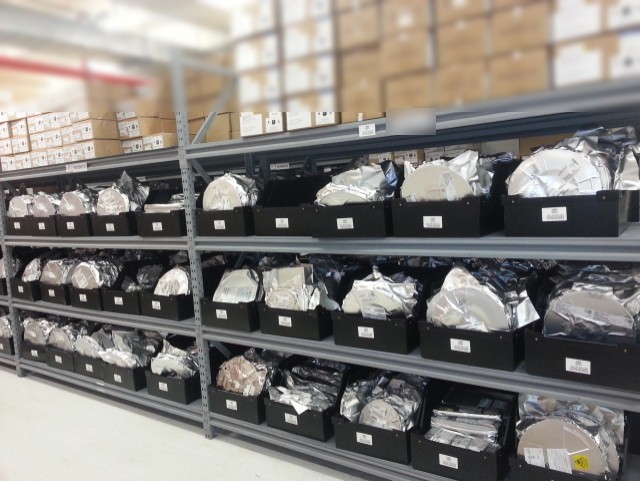
依正確程序烘烤後,車間壽命重新起算。若沒有馬上上線,就要重新乾燥包裝。
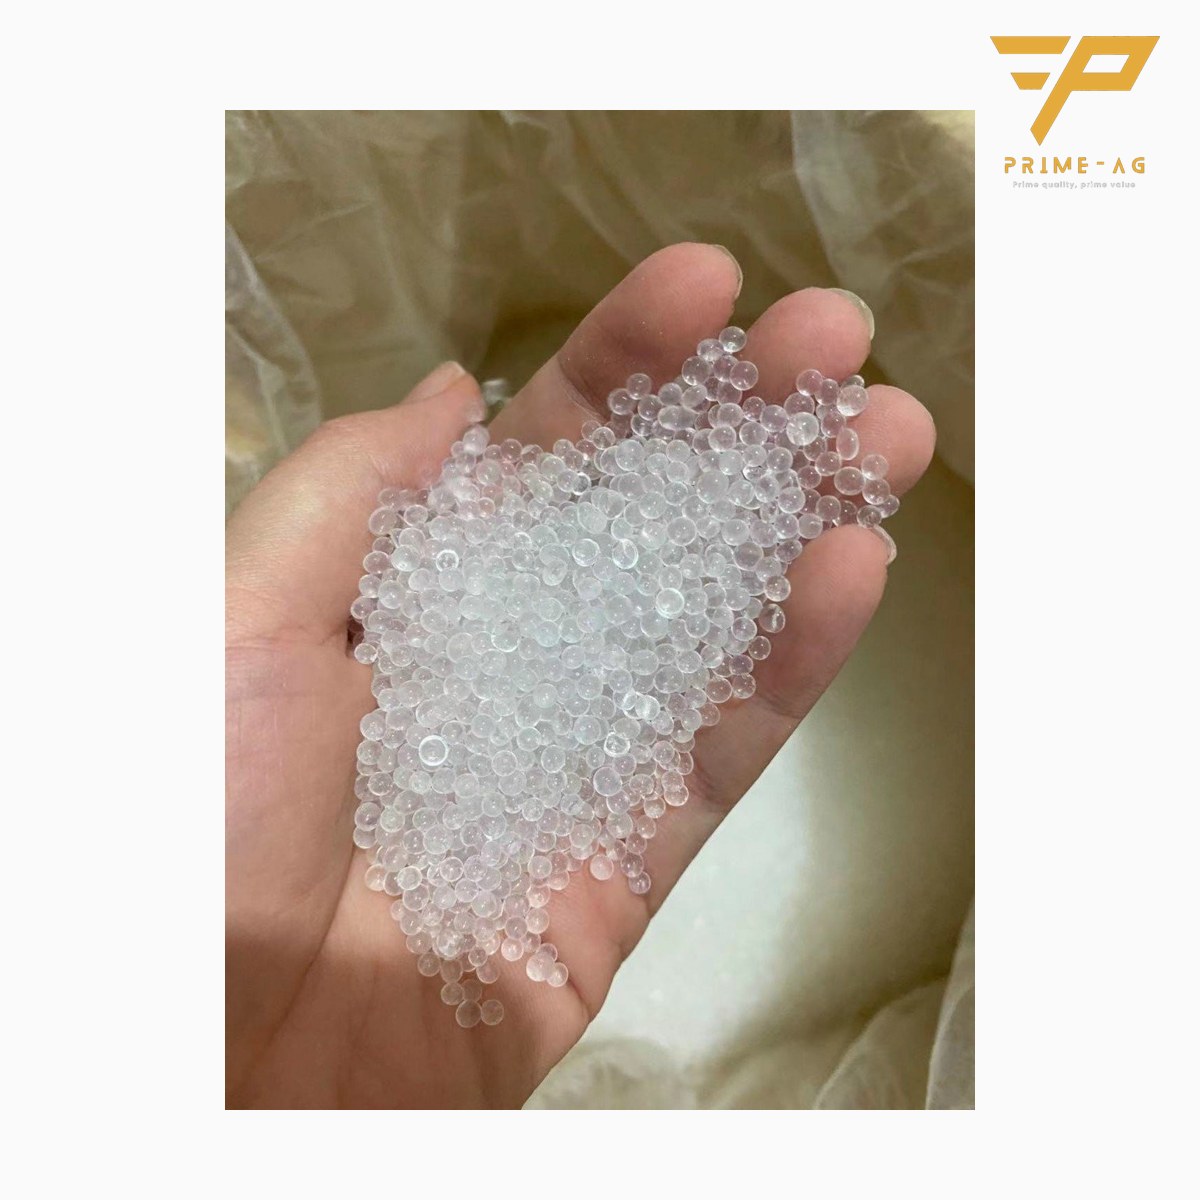
包裝組包括:鋁箔防潮袋(MBB),尺寸 350×500、600×400 mm 或依需求訂製;10/20/25 g 不織布包裝矽膠乾燥劑;6 點 5–60 % 無鈷 HIC 卡,每罐 125 或 200 張。請參考矽膠乾燥劑與 HIC 卡。
乾燥劑用量依袋子面積、水氣穿透率與庫存時間計算;提供袋子尺寸,PRIMEAG 即依 J-STD-033 計算所需 unit 數。輕度抽真空、袋口熱封,標註 MSL、烘烤日期與封袋日期。
4. 處理逾期批次的常見錯誤
- 把剪開過的舊袋重新熱封,沿用舊乾燥劑與舊卡。
- 折起袋口、用膠帶黏貼,而不是熱封。
- 把乾燥劑攤在桌上好幾個小時。
- HIC 卡罐未蓋緊;罐內乾燥劑建議開罐 3 次後更換。
快速判定表
| 開袋或盤點時的狀況 | 處理方式 |
|---|---|
| 10 % 色點仍乾燥,floor life 未用完 | 繼續使用 |
| MSL 2a–5a,10 % 色點已變色 | 焊接前依 J-STD-033 表格烘烤 |
| MSL 2,60 % 色點已變色 | 烘烤;HIC 卡丟棄,不可重複使用 |
| MSL 3 在袋外超過 168 小時 | 烘烤 |
| 元件在塑膠捲盤上 | 改用耐熱托盤或降低溫度 |
| 烘烤後尚未使用 | 重新乾燥包裝、袋口熱封、標註日期 |
從開袋時間紀錄表做起
許多批次需要烘烤,只是因為沒人記錄開袋時間。在每個 MSL 3 以上的捲盤貼上紀錄單,寫下開袋與封袋時間。待料區應以除濕機維持低濕度。初次包裝請參考以鋁箔袋與 HIC 卡包裝濕敏元件;倉庫濕氣請參考MSL 元件倉庫的濕氣問題。
常見問題
- HIC 卡所有色點都變色了,元件還能用嗎? — 焊接前依 J-STD-033 重新烘烤即可使用。該 HIC 卡請丟棄,不可重複使用。
- MSL 元件烘烤後一定要重新包裝嗎? — 若尚未上線,應立即重新乾燥包裝:新袋、乾燥的乾燥劑、新的 HIC 卡,袋口熱封並標註日期。
- 整個塑膠捲盤可以直接用 125 °C 烘烤嗎? — 通常不行,塑膠捲盤與托盤在此溫度下容易變形。請把元件移到 JEDEC 托盤,或依 J-STD-033 表格以較低溫度、較長時間烘烤。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-23