Dao cụ CNC va mẻ, lẫn mã trên bàn máy: xe đẩy dao cụ, giá cài và quy tắc trả dao
Dao cụ CNC mẻ và lẫn mã chủ yếu vì nằm chung trên bàn máy hoặc thùng nhựa, lưỡi chạm lưỡi. PRIMEAG đề xuất mỗi máy một xe đẩy dụng cụ cạnh cửa máy, khay 590 × 360 mm lót xốp khoét lỗ, nhãn mã từng lỗ và quy tắc trả dao cuối ca.
Hai giờ sáng, ca đêm. Thợ đứng máy cần dao phay phi 10 để thay cho con vừa mòn, lục thùng nhựa dưới chân máy. Rút ra một cây, góc lưỡi đã mẻ. Cây thứ hai là phi 12. Máy đứng chờ.
- Dao mẻ phần lớn do va nhau khi để chung, không phải do cắt.
- Mỗi dao một lỗ cố định trên khay lót xốp, có nhãn mã.
- Lau côn đầu kẹp dao trước khi lắp, trả dao về đúng lỗ trước khi giao ca.
Vì sao cần xe đẩy dao cụ CNC đặt cạnh máy
Dao phay hợp kim cứng rất cứng nhưng giòn. Hai lưỡi chạm nhau khi bị đổ vào thùng là đủ sứt góc. Vết mẻ nhỏ chỉ lộ ra khi chi tiết có vệt hoặc dao gãy giữa chương trình.
Đầu kẹp dao để nằm trên bàn máy còn gặp vấn đề khác: phoi và nước làm mát bám vào côn. Côn bẩn lắp vào trục chính làm dao đảo và mòn nhanh.
Lẫn mã xảy ra khi dao khác đường kính vài mm nằm cạnh nhau, nhãn thân đã mờ vì dầu.
Bài liên quan:Bàn thao tác có đèn và ổ cắm: ổ…Đổi model chậm ở chuyền lắp ráp: áp dụng…Ống thép bọc nhựa Φ28: chọn độ dày, màu…
Bố trí xe và khay theo bộ dao của máy
Chọn xe
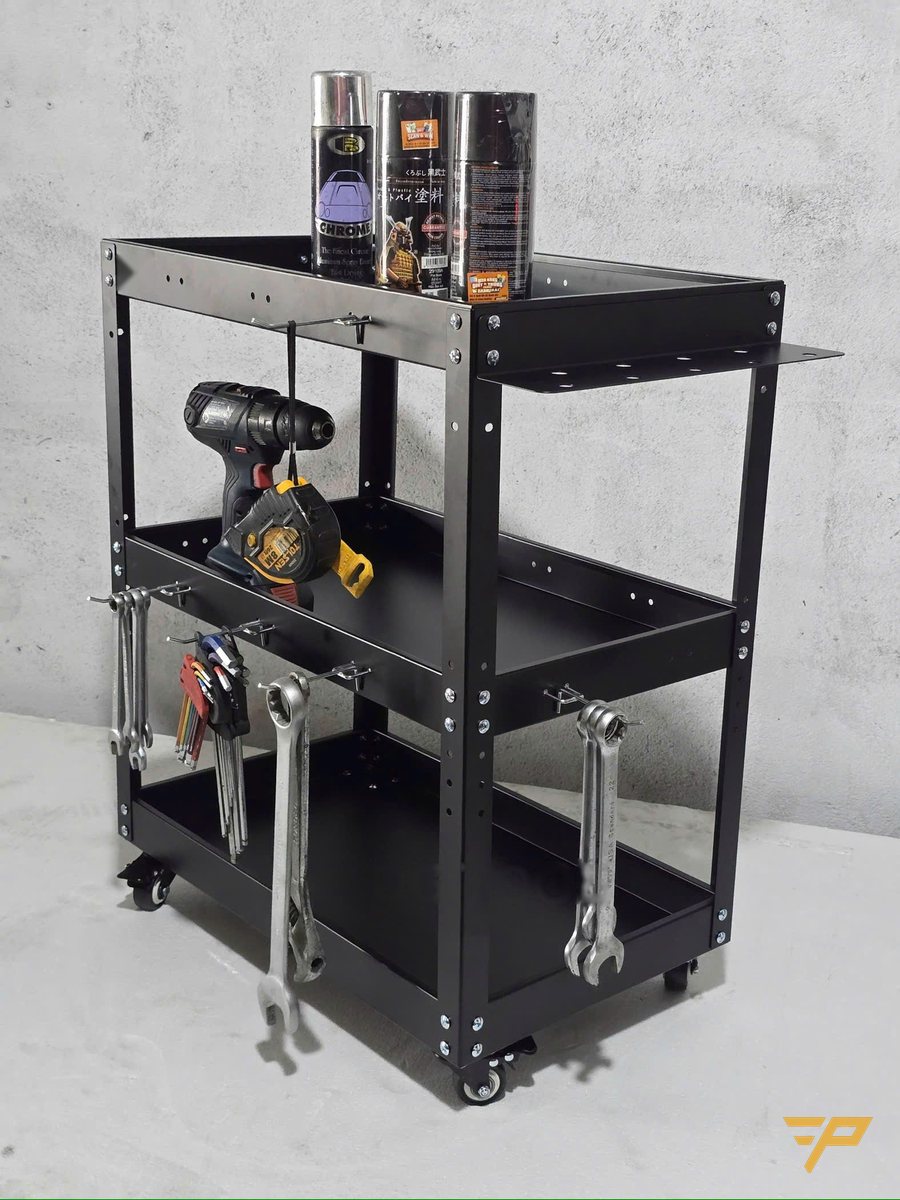
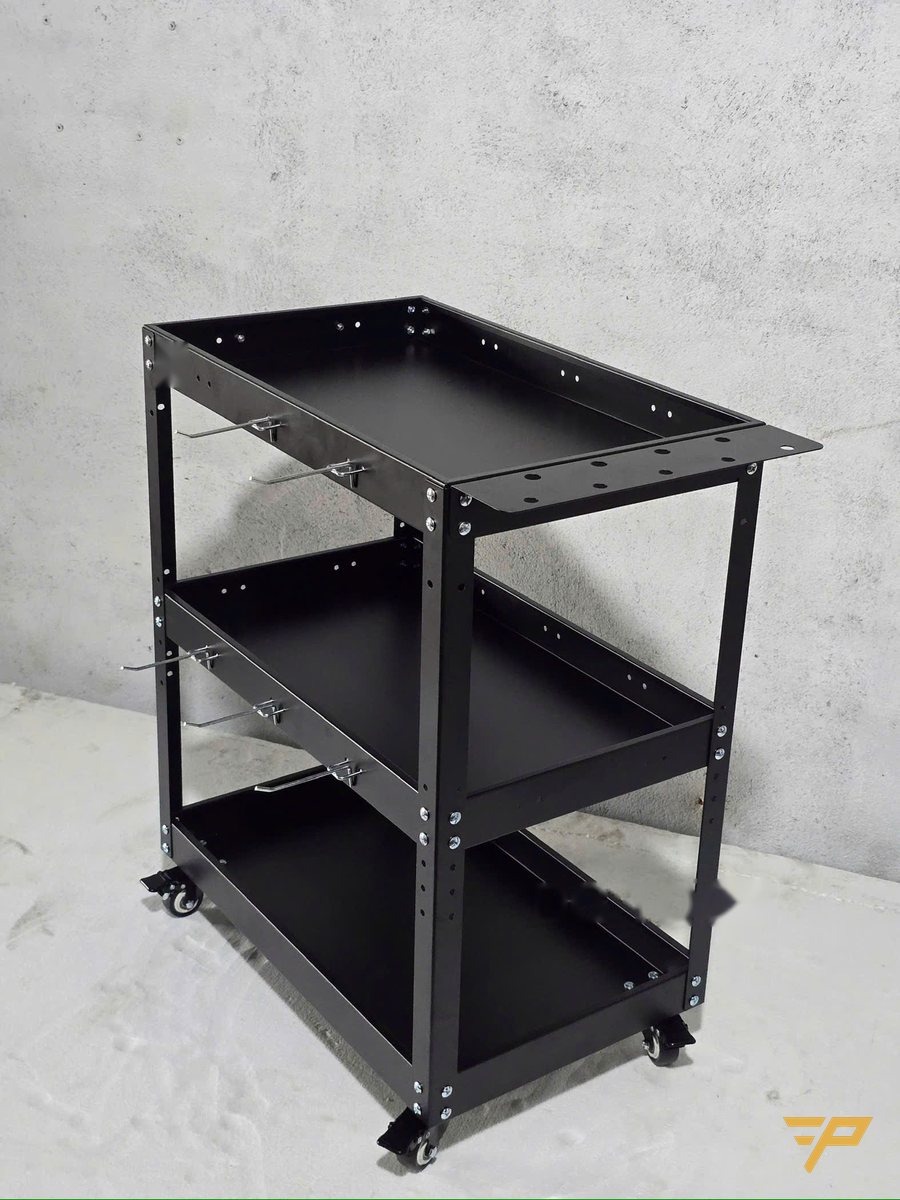
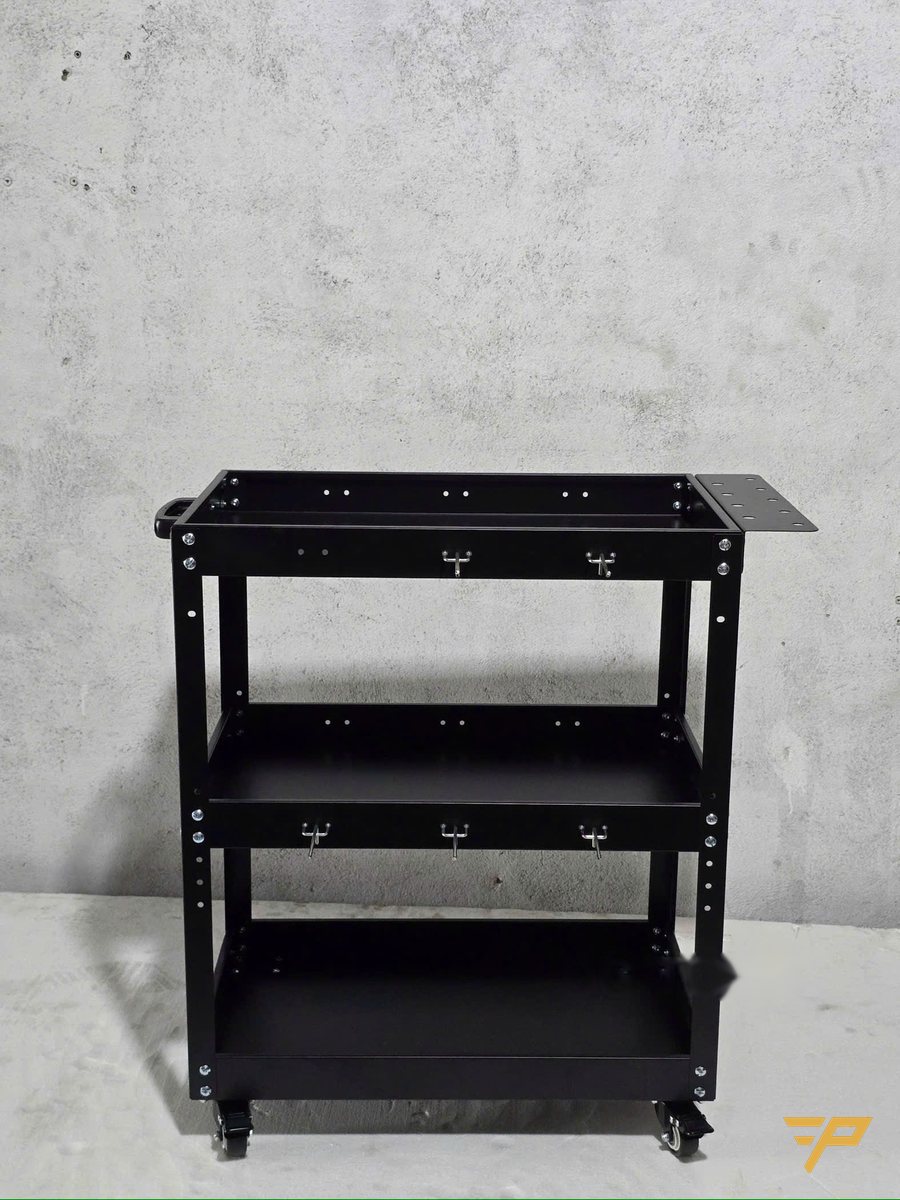
Xe đẩy dụng cụ cơ khí 3 tầng có khay 590 × 360 mm có gờ chặn, tổng tải 150–180 kg, bánh cao su cứng cao 70 mm có khóa. Móc treo giữ cờ lê; giá cắm bên hông giữ tua vít, bút thử. Chỗ bong sơn dễ gỉ lan khi dính dung dịch làm mát, nên dặm sớm.
Lót khay bằng xốp khoét lỗ
Lỗ cắm dao đứng dùng mút PE dày 30–50 mm cắt CNC theo bản vẽ bố trí (khuôn định hình từ 50 bộ), để dao bốc ra không chạm lưỡi bên cạnh; xốp EVA dày 2–10 mm chỉ lót đáy khay. EVA nóng chảy khoảng 90 °C, đợi dao nguội mới cắm.
Nhãn và thứ tự
- Dán nhãn mã dao và số dao (T) ở mép lỗ, không dán lên thân dao.
- Xếp theo số dao trong chương trình.
- Lỗ trống là dao đang trong máy hoặc đi mài.
Nhãn mờ thì đo chuôi bằng thước cặp trước khi cài lại; thước kẹp điện tử 150 mm chính xác khoảng ±0,02 mm, lau má và đặt 0 trước khi đo.
Dao dự phòng và đồ gá: cất riêng khỏi xe
Dao còn hộp, dao chờ mài, dao hỏng vào tủ dụng cụ có ngăn chia ô và sổ xuất nhập. Ê-tô, đồ gá nặng để trên kệ đồ gá, không chất lên xe dao.
| Đồ | Để ở đâu | Ai chịu trách nhiệm |
|---|---|---|
| Bộ dao đang chạy, đầu kẹp dao | Khay trên xe cạnh máy | Thợ đứng máy theo ca |
| Dao dự phòng, dao mới | Tủ dụng cụ, có sổ | Tổ trưởng hoặc thủ kho |
| Dao mẻ chờ mài | Ngăn nhãn đỏ trong tủ | Người phát hiện ghi sổ |
| Đồ gá, ê-tô | Kệ đồ gá cạnh cụm máy | Tổ gá đặt |
Quy tắc trả dao và vệ sinh côn
- Rút dao ra là cắm ngay vào đúng lỗ, không đặt tạm lên bàn máy.
- Lau côn đầu kẹp dao bằng khăn khô sạch trước khi lắp.
- Dao nghi mẻ chuyển sang ngăn nhãn đỏ.
- Cuối ca đếm lỗ trống, ghi vào sổ giao ca.
Bắt đầu trong một tuần
- Chọn một máy chạy nhiều mã nhất làm thử.
- Vẽ sơ đồ lỗ theo kích thước khay, kẻ ô đỗ xe cạnh cửa máy.
- Sau hai tuần, so số dao mẻ với trước.
Với nhà máy cơ khí là doanh nghiệp chế xuất, đơn từ 20 triệu đồng được xuất hóa đơn VAT 0%, và PRIMEAG lo luôn tờ khai hải quan loại xuất nhập khẩu tại chỗ, không thu thêm phí.
Đồ nghề tổ sửa chữa sắp theo bài tủ dụng cụ, xe đẩy đồ nghề và 5S cho tổ bảo trì; chia ngăn, dán nhãn tương tự bài khay chia ngăn và nhãn chống lấy nhầm linh kiện.
Câu hỏi thường gặp
- Một máy CNC nên có mấy xe đẩy dao cụ? — Một xe mỗi máy. Dùng chung hai máy dễ lẫn dao; nếu buộc dùng chung thì chia khay theo máy, dán tên máy ở mép khay.
- Xốp lót khay có cần thay định kỳ không? — Có. Lỗ rộng làm dao lắc, hoặc xốp ngấm nhiều dầu, thì cắt tấm mới.
- Dao dự phòng nên để trên xe hay trong tủ? — Trong tủ dụng cụ có khóa và sổ xuất nhập để biết tồn từng mã. Xe chỉ giữ dao đang dùng.
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG
Cập nhật: 25/10/2026 — Đội kỹ thuật PRIMEAG