
射出成形品の反りや押し跡は、内部がまだ熱いうちに積み重ねたことが原因の場合が多くあります。通気のよい多段ラックに1層ずつ並べ、形状に合わせた受けトレイで支え、取り出し時刻を記録して、所定の待ち時間を経てから箱詰めしてください。ベトナムのPRIMEAGは、1段100 kgのΦ28フローラックと台車を製作します。
金型から取り出した時点では寸法が合格でも、梱包工程に着くと面が反り、リブの跡が下の製品に転写され、薄いフランジが箱の縁に沿って変形していることがあります。成形機の条件を調整しても解消しないのは、不良が排出シュートから完成品の箱までの、たいてい誰も担当していない区間で発生しているからです。
- 外側の表皮が先に固まり、内部はまだ柔らかく収縮が続く。
- 確認の順序:積み重ねの荷重、受け面、通気、熱源、箱詰め時刻。
- 冷却待ちエリアには通気のよいラック、時刻カード付き台車、先入れ先出しが必要。
- 待ち時間は品番ごとに決める。

金型から取り出した後に変形する理由
突き出し時点で十分に硬くなっているのは外側の表皮だけです。厚肉のリブやネジ止めボスの内部はまだ熱く、収縮が続いています。この段階で押さえつけられたり、偏って支えられたり、両面の冷え方が不均一だったりすると、製品は誤った形のまま固まり、元には戻りません。
原因を順に確認する
1. 成形機の直後で積み重ねる、または山積みにする
押し跡やへこみが最下層に集中し、上層はきれいです。
2. 受け面が形状に合っていない
メッシュの桟、箱の縁、ラックのパイプに直接置くと、支点の間でたわみます。
3. 空気が流れない
山の中央や密閉された箱の中の製品は、外側より冷えるのが遅くなります。平板に接した面は開放面と冷え方が異なります。
4. 熱源の近くに置く
待ちエリアが成形機や材料乾燥機の横、または熱風の吹き出し口の下にあります。
5. 待ち時間が足りないまま箱詰めする
取り出し時刻を記録せず、シフト終わりに急いで箱詰めしています。不良はシフト交代時に増えます。
5項目をすべて排除しても取り出し直後から反っている場合は、成形技術担当に金型と冷却条件の確認を依頼してください。
| 症状 | 考えられる原因 | 待ちエリアでの対策 |
|---|---|---|
| 最下層に押し跡 | 熱いうちに荷重をかけた | 1層に並べ、冷えるまで積まない |
| 受け桟の間隔どおりに繰り返す反り | 受け面が不適切 | 形状に合わせたトレイまたは受け板 |
| 一方向への反り | 両面の冷え方が不均一 | 通気のよいラック、段間のすき間 |
| シフト終わりに不良が増える | 箱詰めが早すぎる | 取り出し時刻カード、待ち時間ルール |
冷却待ちエリアのレイアウト
通気のよい多段ラック。Φ28パイプのフレームはジョイントをボルト締結する構造で、棚段にトレイを置き、製品がパイプに直接触れないようにします。連続して流す場合はリーンパイプ(樹脂被覆鋼管)フローラック(供給3~5段、空箱返却1段、1段100 kg)を使い、成形機側からトレイを投入して梱包側で取り出すことで、トレイを先入れ先出しで回します。
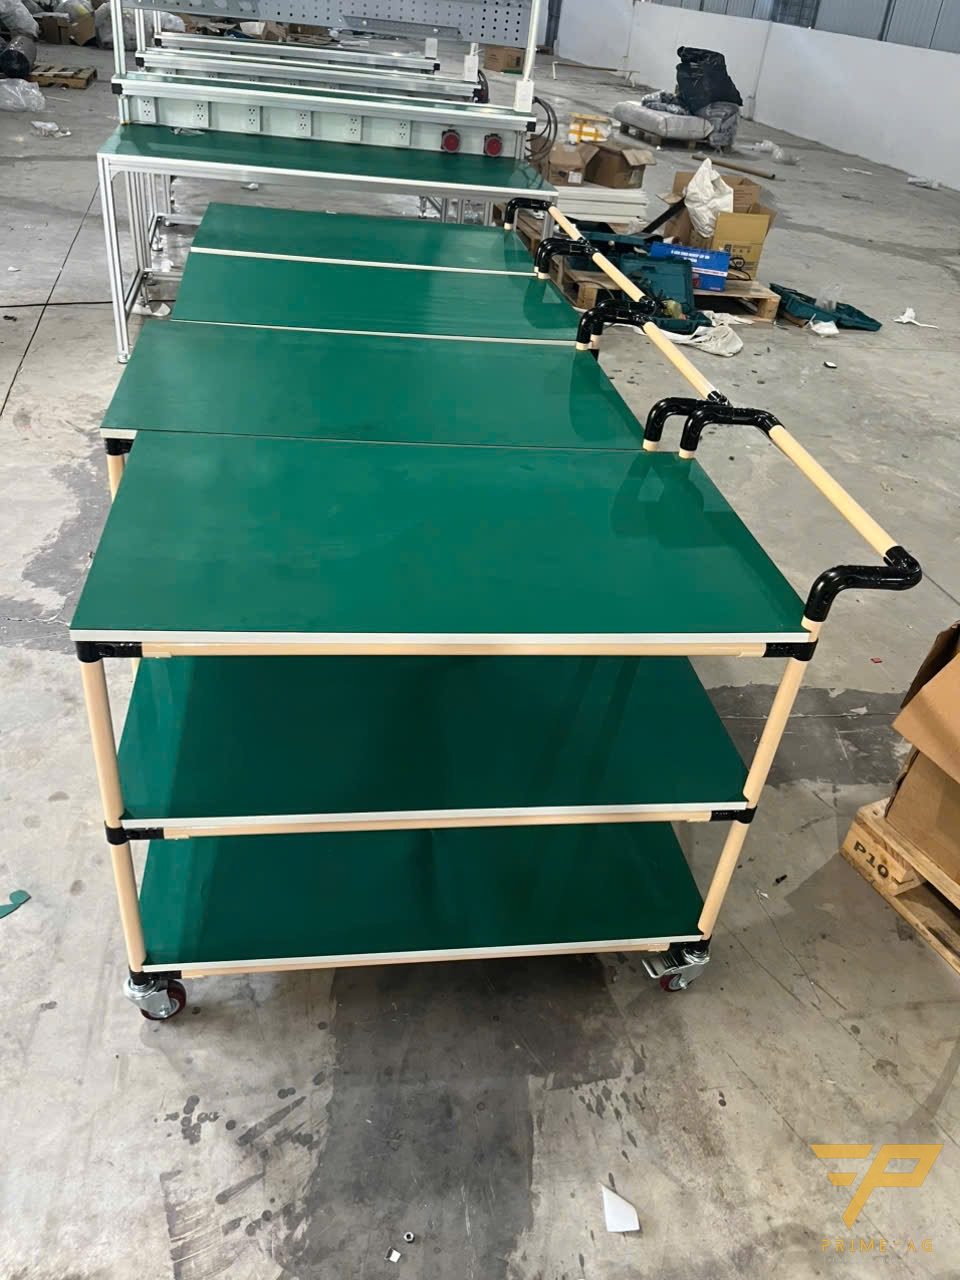
時刻カード付きの冷却待ち台車。多段リーンパイプ(樹脂被覆鋼管)台車(2~5段、1段100 kg)を成形機近くの通気のよい待ちエリアに置き、熱風や材料乾燥機を避けます。各段に品番、シフト、取り出し時刻を記入したカードを付け、梱包担当は待ち時間を満たした台車だけを取ります。
形状に合わせた受けトレイ。薄く長い製品や平面の大きい製品には、輪郭に合わせた受け板が必要です。図面送付ページからサンプル情報をお送りいただければご提案します。
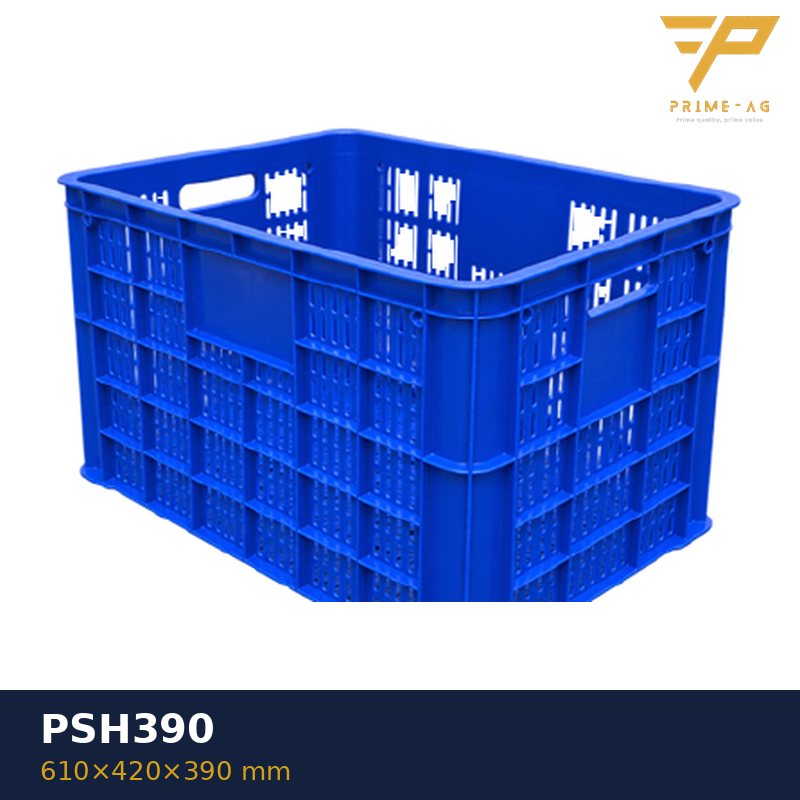
通気性のある容器。どうしてもまとめる必要がある場合は、バージンPP製の工業用プラスチックコンテナのうち通気孔付きのもの(例:610×420×390 mm)を選び、1層に並べるか仕切りを入れます。
箱詰め前の待ち時間ルール
樹脂の種類や肉厚ごとに、必要な待ち時間は異なります。品番ごとに、取り出し後の数時点でサンプルを取り、赤外線温度計で表面温度を測り、試験的に箱詰めし、寸法が安定してから測定します。合格した最も早い時点を待ち時間とし、作業標準書に記載します。検査台は待ちエリアの末端に置きます。例として、Φ28リーンパイプ(樹脂被覆鋼管)作業台800×600 mm、天板高さ750 mm、耐荷重150 kgがあります。
トレイやラックを交換する目安
- 受けトレイが反ったり割れたりしている:製品もそれに沿って反ります。
- 棚面がたわんでいる、ジョイントがずれて棚が傾いている。
どこから始めるか
- 3シフトにわたり変形不良を時間帯別に数え、不良のピークを把握する。
- 不良の最も多い品番で待ち時間を試験する。
- その成形機用に冷却待ちラックまたは台車を1台設置し、1週間試行してから展開する。
ラック、台車、作業台の標準モデルは5~7営業日で製作し、新規設計は10~15営業日です。フレームは3年保証です。箱詰め時の擦り傷は別の問題で、光沢樹脂外装の箱詰め時の傷・押し跡をご覧ください。成形機の後工程についてはバリ取り・外観検査ステーションのレイアウトもあります。
よくある質問
冷えた後に反ってしまった成形品は矯正できますか? 通常は安定しません。冷却待ちエリアで予防し、公差を超えた製品は除外することをおすすめします。
取り出したばかりの成形品をラックのパイプに直接置いても大丈夫ですか? おすすめしません。丸パイプは線で支えるため、まだ柔らかい製品は2本のパイプの間でたわみます。トレイの上に置いてください。
冷却の待ち時間はどのくらい必要ですか? 樹脂の種類、肉厚、工場内の温度によって異なります。品番ごとに試験して決めてください。
更新:2026年10月31日 — PRIMEAG 技術チーム
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月31日