
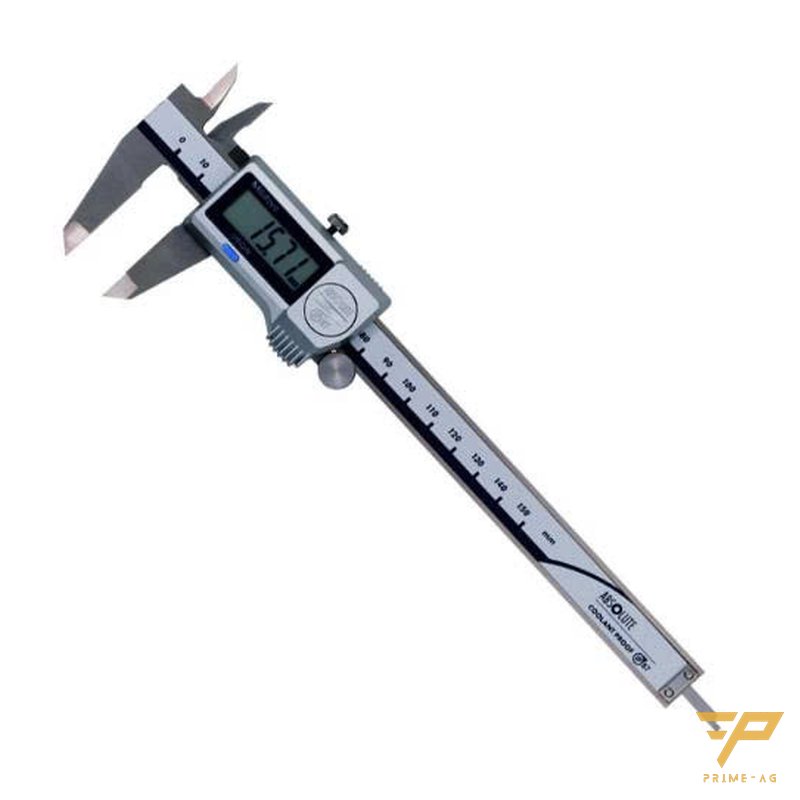
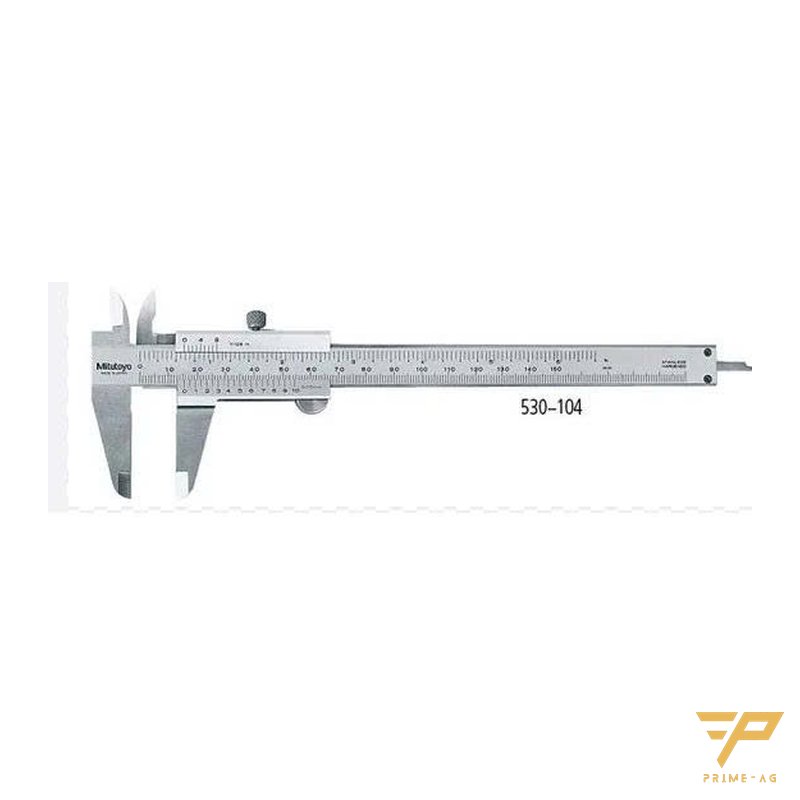
校正期限内なのにノギスやマイクロメータに誤差が出る原因は、多くの場合、落下・衝撃、測定面に付いた切粉や油、手や機械からの熱、電池の消耗、測定力のばらつきです。発泡材を敷いたトレイの専用位置に保管し、始業時にブロックゲージでゼロ点を確認します。ベトナムのPRIMEAGは150 mmノギスと0~25 mmマイクロメータを供給しています。
校正ラベルの期限はまだ8か月あるのに、旋盤作業者が合格と測定した部品がQCから差し戻され、同じ軸を測った2本のノギスで100分の数ミリの差が出ます。校正ラベルが保証するのは校正日にノギスが正しかったことだけで、その後は保管、扱い方、機械周辺の環境次第です。
- 衝撃:機械のテーブル上に無造作に置かれたノギスは、ジョーの狂いのよくある原因です。
- 汚れと熱:切粉、油、手や機械からの熱。
- 操作:握る力、ゼロ点、電池の消耗。
- 保管:発泡材を敷いたトレイ、品目ごとの専用保管位置、毎朝のブロックゲージでの照合。
原因を順に確認する
1. 落下と衝撃
機械のテーブルの上、ワークや刃物の横に置いたノギスは、遅かれ早かれ落ちます。ジョーのわずかな曲がりや先端の欠けだけで、外側測定に誤差が出ます。簡易チェック:きれいに拭き、両ジョーを閉じて光源に向けて透かします。光のすき間が均一でなければジョーが狂っています。
2. 測定面に付いた切粉と油
ジョーと部品の間に挟まった切粉は、そのまま読み値に加算されます。油や切削液はスライダーに浸み込みます。デジタルノギスはバーニヤ式よりこれらの影響を受けやすいです。測定前にジョーを拭き、バリの残った部品は測定しないでください。
3. 温度
長さ測定の基準温度は20 °Cです(ISO 1)。鋼は1 °Cにつき1 mあたり約11~12 µm膨張するため、加工直後で室温より10 °C高い100 mmの部品は約0.012 mm長くなります。部品が冷えるのを待ち、マイクロメータは防熱板の部分を持ち、ノギスをモーターの横に置かないでください。
4. デジタルノギスの電池消耗
表示が薄い、触れていないのに数値が変わる、ゼロ点が勝手に失われる、といった症状は電池の消耗のサインです。電池を交換してゼロ点を再設定し、ブロックゲージで試し測定してから使用を再開してください。
5. 誤った測定操作
強く握ると値は小さく、弱く握ると大きくなります。ジョーの根元ではなく先端で測ることも誤差を増やします。マイクロメータには測定力を制限するラチェット機構があるため再現性が高くなります。ラチェットが鳴るまで回し、シンブルを直接回さないでください。注意:一般的な150 mmデジタルノギスは分解能0.01 mmですが、精度は約±0.02 mmです。
校正と校正の間で精度を保つ保管方法
- 発泡材を敷いたトレイ:EVAフォームシート(厚さ2~10 mm)を工具ごとの形にくり抜きます。空いた穴で未返却の工具が分かります。EVAは約90 °Cで軟化するため、熱い部品を置かないでください。
- 機械ごとの定位置:機械の横に、切粉が飛ぶ範囲から離してケースまたは掛け台を置きます。
- 工具キャビネット内の専用区画:測定工具をスパナやハンマーと分け、校正期限のラベルを付けます。
- 基準となる測定面:油の付いた機械のテーブルではなく、石定盤の上で確認します。
| 症状 | よくある原因 | 対処 |
|---|---|---|
| ジョーを閉じると光のすき間がある | 落下、衝撃 | 使用を中止し、校正または修理に出す |
| 同じ軸を測った2本のノギスで値が異なる | ジョーの汚れ、握る力の違い | 拭いて、ブロックゲージで再測定する |
校正に出す、または買い替える目安
落としてゼロに戻らない場合や、ブロックゲージを測った誤差が工場で定めた許容値を超えた場合は、期限を待たずにすぐ校正に出してください。ジョーが摩耗した、スライダーにがたがある、修理費がノギス本体の価格に近い、といった場合は買い替えます。PRIMEAGの測定・検査機器には、300 mmまでのノギス、マイクロメータ、0.01 mmダイヤルゲージがあり、ご要望に応じて校正も手配します。
どこから始めるか
- 各機械のノギスとマイクロメータをすべて回収し、同じブロックゲージを測って1本ずつ誤差を記録する。誤差の大きいものは校正に出す。
- 工具ごとに発泡材を敷いた保管区画を1つずつ割り当てる。
- 社内スケジュール:始業時のゼロ点確認、毎週のブロックゲージ確認、記録簿への記入。
保管が必要な測定工具のリストはご相談窓口からお送りください。基準面の平面度等級の選び方はQC室用石定盤、保全チーム向けのキャビネット配置は工具キャビネットと5Sをご覧ください。
よくある質問
校正期限内のノギスでも再確認は必要ですか? 必要です。校正結果は校正に出した時点の状態を示すだけで、落下、切粉、熱、電池の消耗によっていつでも狂う可能性があります。始業時のゼロ点確認と、毎週のブロックゲージでの確認を行ってください。
マイクロメータの測定値が作業者によって異なるのはなぜですか? 多くは回す力の違いや、手の熱でマイクロメータのフレームが温まることが原因です。ラチェットが鳴るまで回し、防熱板の部分を持てば、結果の再現性が高まります。
床に落としたノギスはそのまま使えますか? 合否判定にはまだ使わないでください。きれいに拭き、ジョーを閉じて光のすき間を確認し、ブロックゲージで確認します。誤差がある、またはゼロに戻らない場合は、校正または修理に出してください。
更新:2026年10月31日 — PRIMEAG 技術チーム
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月31日