
在越南的機械加工廠,游標卡尺、分厘卡在校正有效期內仍有誤差,常見原因是掉落碰撞、切屑與油污附著在量爪上、來自手或機台的熱、電池電量不足,以及量測力不一致。應存放在泡棉內襯托盤的專屬位置,每班開工時以塊規做歸零檢查。PRIMEAG 供應 150 mm 游標卡尺與 0–25 mm 分厘卡。
校正標籤還有八個月才到期,車床師傅量測合格的零件卻被 QC 退回;兩支卡尺量同一根軸,結果相差零點零幾毫米。標籤只能證明量具在校正當天是準確的,之後就取決於保管、握持方式與機台周圍的環境。
- 碰撞:卡尺混放在機台上,是量爪偏移的常見來源。
- 髒污與熱:切屑、油、來自手或機台的熱。
- 操作:夾持力、歸零點、電池電量不足。
- 保管:泡棉內襯托盤、每件量具有專屬存放位置,每天早上以塊規比對。
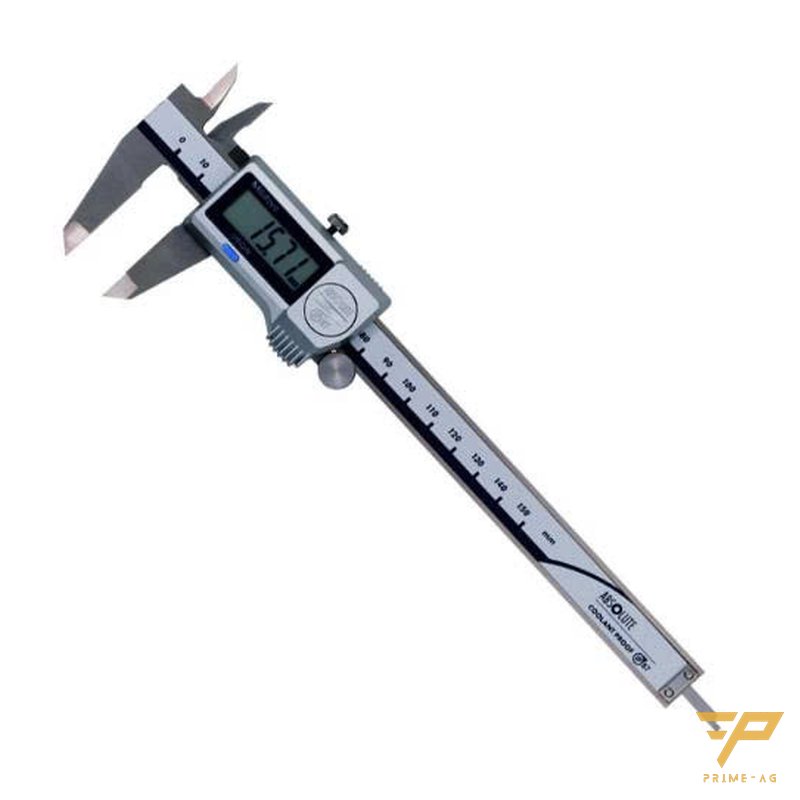
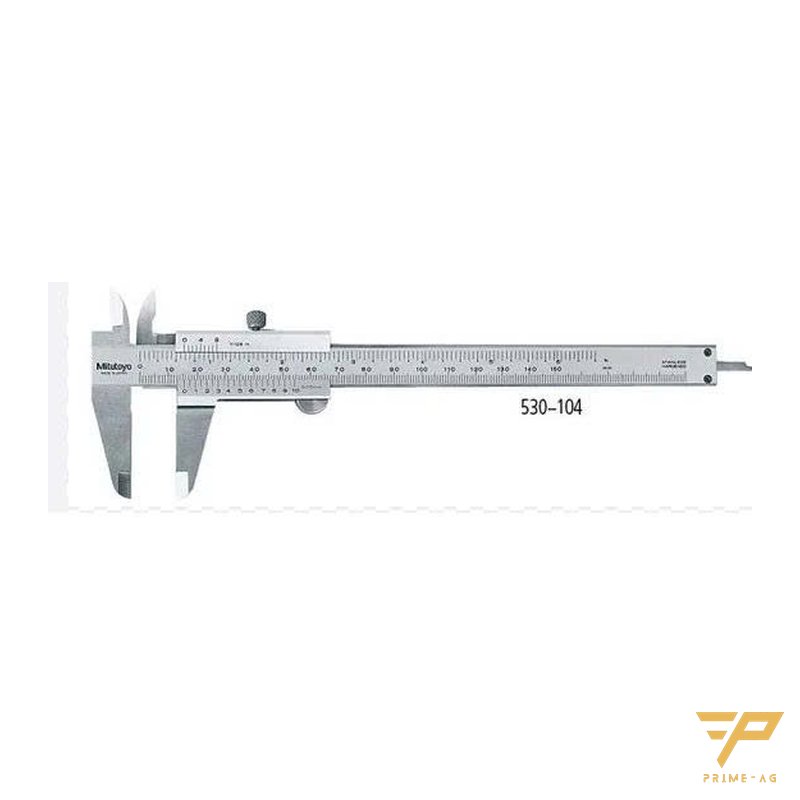
依序排查原因
1. 掉落與碰撞
卡尺放在機台上、工件和刀具旁,遲早會掉落。量爪輕微彎曲或爪尖缺角,就足以造成外側量測誤差。快速檢查:擦乾淨、合攏兩爪,對著光源看;透光縫隙不均勻,代表量爪已經偏移。
2. 切屑與油附著在量爪上
夾在量爪與工件之間的切屑會直接加到讀數上。油和切削液會滲入滑軌;電子卡尺對這些比機械式游標卡尺更敏感。量測前先擦拭量爪,不要量測還有毛邊的工件。
3. 溫度
長度量測以 20 °C 為參考溫度(ISO 1)。鋼的熱膨脹約為每公尺每 °C 11–12 µm,因此剛加工完、比室溫高 10 °C 的 100 mm 工件,長度約會增加 0.012 mm。請等工件冷卻;握持分厘卡的隔熱板部位,不要把量具放在馬達旁。
4. 電子卡尺電池電量不足
螢幕變淡、沒碰卻數字跳動、自動失去歸零點,都是電池的徵兆。更換電池、重新歸零、用塊規試量後再繼續使用。
5. 量測操作錯誤
夾得太緊讀數偏小,夾得太鬆讀數偏大;用爪尖量測而不是靠近爪根處,也會增加誤差。分厘卡有限制量測力的棘輪機構,重複性較好:轉動棘輪直到發出聲響,不要直接轉套筒。注意:常見的 150 mm 電子卡尺解析度為 0.01 mm,但精度約為 ±0.02 mm。
在兩次校正之間維持量具準確的保管方式
- 泡棉內襯托盤:依每件工具的形狀挖切EVA 泡棉板(厚 2–10 mm);空格一看就知道哪件還沒歸還。EVA 約在 90 °C 軟化,不要放置高溫工件。
- 機台旁的固定位置:在機台旁設置盒子或掛架,遠離切屑噴濺區。
- 工具櫃內的專用格:量具與扳手、鐵鎚分開存放,並標示校正有效期限。
- 標準量測面:在花崗岩平台上檢查,不要在沾油的機台上。
| 徵狀 | 常見原因 | 處理 |
|---|---|---|
| 合攏量爪有透光縫隙 | 掉落、碰撞 | 停止使用,送校正或修理 |
| 兩支卡尺量同一根軸結果不同 | 量爪髒污、夾持力不同 | 擦拭後在塊規上重新量測 |
何時送校正或更換新品
卡尺掉落後無法歸零,或量測塊規的偏差超過工廠自訂標準時,應立即送校正,不必等到期。量爪磨損、滑軌鬆動,或修理費接近量具價格時,就應換新。PRIMEAG 的量測檢驗設備系列包含最大 300 mm 的卡尺、分厘卡、0.01 mm 百分錶,可依需求附校正。
從哪裡開始
- 收回各機台所有卡尺、分厘卡,量測同一個塊規,記錄每支的偏差;偏差大的送校正。
- 為每件量具指定一個泡棉內襯的存放格。
- 訂定內部時程:每班開工歸零檢查、每週塊規檢查,並記錄在表單上。
透過諮詢專區提供需要收納的量具清單。標準面的平面度等級選擇請參考QC 室用花崗岩平台,保養組的工具櫃配置請參考工具櫃與 5S。
常見問題
游標卡尺校正還沒過期,還需要再檢查嗎? 需要。校正結果只反映量具送校當時的狀態;掉落、切屑、溫度和電池電量不足都可能隨時造成偏差。每班開工時做歸零檢查,每週以塊規檢查。
兩個人用同一支分厘卡量出不同數值,原因是什麼? 多半是轉動力道不同,或手溫使分厘卡框架變暖。使用棘輪機構轉到發出聲響,並握持隔熱板部位,讓結果可以重複。
卡尺掉到地上還能繼續使用嗎? 暫時不要用來判定合格與否。擦乾淨後合攏量爪檢查透光縫隙,並在塊規上檢查;若有偏差或無法歸零,就送校正或修理。
更新:2026年10月31日 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-31