
베트남 기계 가공 공장에서 교정 기한이 남은 캘리퍼스·마이크로미터에 오차가 생기는 원인은 대개 낙하 충격, 측정 조에 붙은 칩과 오일, 손이나 기계의 열, 배터리 부족, 고르지 않은 측정력입니다. 폼을 깐 트레이의 전용 자리에 보관하고, 교대 시작 때 게이지 블록으로 영점을 확인하십시오. PRIMEAG는 150 mm 캘리퍼스와 0–25 mm 마이크로미터를 공급합니다.
교정 스티커 기한이 8개월이나 남았는데, 선반 작업자가 측정해 합격한 부품이 QC에서 반려됩니다. 같은 축을 잰 캘리퍼스 두 개가 100분의 몇 mm씩 다르게 나옵니다. 교정 스티커는 교정한 날에 측정기가 정확했다는 것만 확인해 줄 뿐이며, 그 이후는 보관, 다루는 방법, 기계 주변 환경에 달려 있습니다.
- 충격: 기계 작업대 위에 아무렇게나 놓인 측정기는 측정 조 틀어짐의 흔한 원인입니다.
- 오염과 열: 칩, 오일, 손이나 기계의 열기.
- 조작: 쥐는 힘, 영점, 배터리 부족.
- 보관: 폼을 깐 트레이, 측정기마다 전용 자리, 매일 아침 게이지 블록으로 확인.
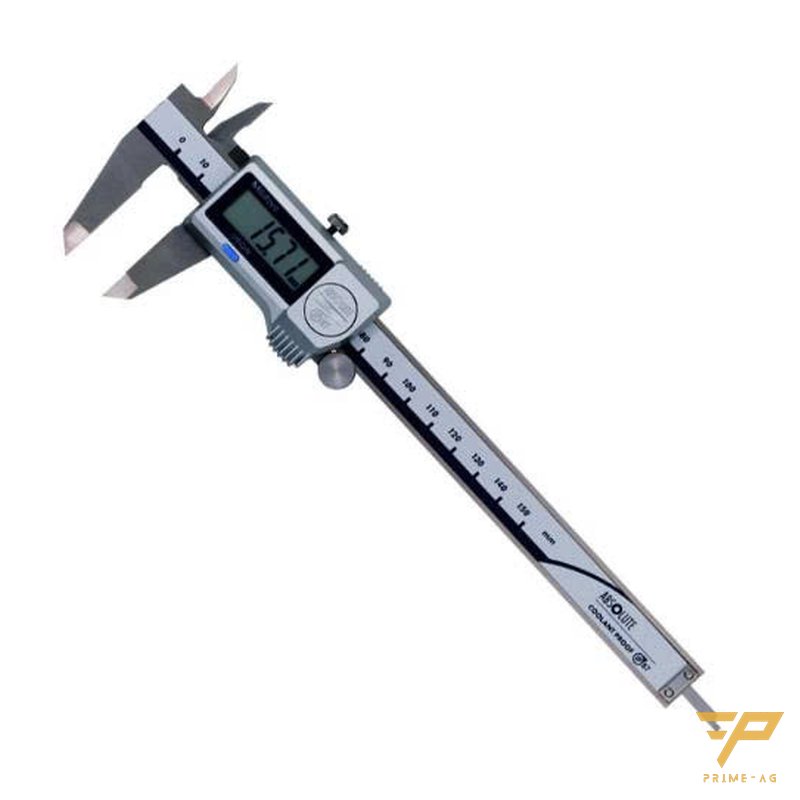
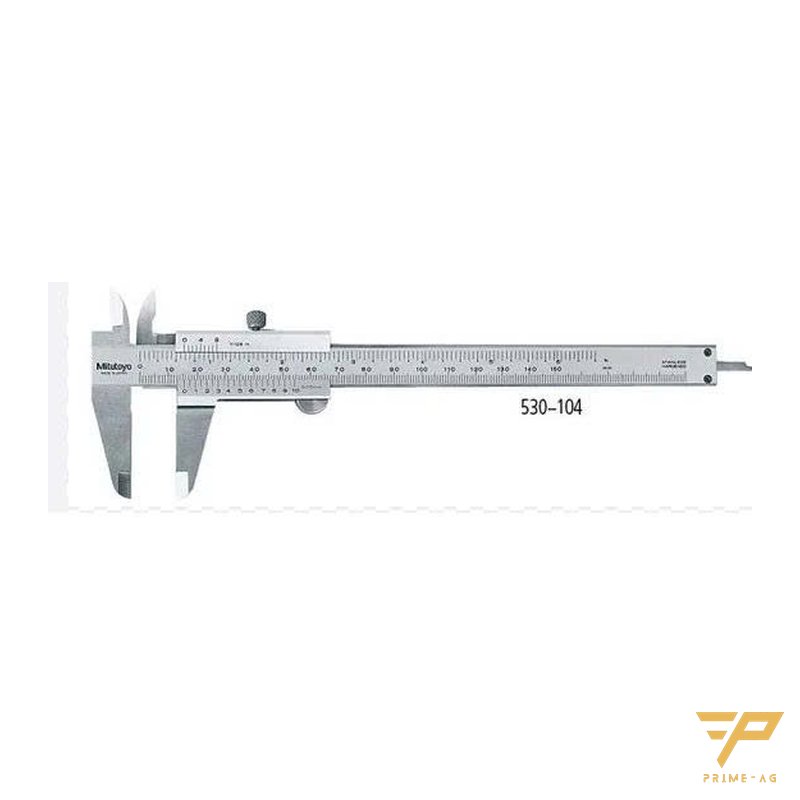
원인을 순서대로 점검
1. 낙하와 충격
공작물과 공구 옆, 기계 작업대 위에 놓인 측정기는 언젠가 떨어집니다. 측정 조가 조금만 휘거나 끝이 이가 빠져도 외측 측정 오차가 생깁니다. 빠른 점검: 깨끗이 닦고 두 조를 닫은 뒤 광원 쪽으로 비춰 봅니다. 빛 틈이 고르지 않으면 조가 틀어진 것입니다.
2. 측정 조에 붙은 칩과 오일
측정면과 부품 사이에 낀 칩은 그대로 측정값에 더해집니다. 오일과 절삭유는 슬라이더에 스며들며, 디지털 캘리퍼스는 버니어 캘리퍼스보다 이에 더 민감합니다. 측정 전에 조를 닦고, 버가 남은 부품은 측정하지 않습니다.
3. 온도
길이 측정의 기준 온도는 20 °C입니다(ISO 1). 강은 1 °C당 1 m에 약 11–12 µm 늘어나므로, 막 가공을 마친 100 mm 부품이 실내보다 10 °C 뜨거우면 약 0.012 mm 길어집니다. 부품이 식을 때까지 기다리고, 마이크로미터는 단열판 부분을 잡으며, 측정기를 모터 옆에 두지 않습니다.
4. 디지털 캘리퍼스의 배터리 부족
표시창이 흐리거나, 건드리지 않았는데 숫자가 튀거나, 영점이 저절로 사라지면 배터리 문제입니다. 배터리를 교체하고 영점을 다시 잡은 뒤 게이지 블록으로 시험 측정하고 나서 계속 사용합니다.
5. 잘못된 측정 조작
세게 쥐면 값이 작게, 약하게 쥐면 크게 나옵니다. 조의 뿌리 쪽이 아니라 끝부분으로 측정해도 오차가 커집니다. 마이크로미터는 측정력을 제한하는 래칫 기구가 있어 반복성이 더 좋습니다. 딸깍 소리가 날 때까지 래칫을 돌리고, 심블을 직접 돌리지 않습니다. 참고: 일반적인 150 mm 디지털 캘리퍼스는 분해능이 0.01 mm이지만 정확도는 약 ±0.02 mm입니다.
교정 주기 사이에 정확도를 유지하는 보관법
- 폼을 깐 트레이: EVA 폼 시트(두께 2–10 mm)를 측정기 모양대로 파냅니다. 빈 자리를 보면 반납되지 않은 측정기를 알 수 있습니다. EVA는 약 90 °C에서 연화되므로 뜨거운 부품을 올려놓지 않습니다.
- 기계 옆 고정 위치: 칩이 튀는 구역에서 떨어진 기계 옆에 케이스나 걸이를 둡니다.
- 공구 캐비닛의 전용 칸: 측정기를 렌치, 망치와 분리하고 교정 기한 라벨을 붙입니다.
- 기준 측정면: 오일이 묻은 기계 작업대가 아니라 화강암 정반 위에서 점검합니다.
| 증상 | 흔한 원인 | 조치 |
|---|---|---|
| 조를 닫았을 때 빛 틈이 보임 | 낙하, 충격 | 사용 중지, 교정 또는 수리 의뢰 |
| 같은 축을 잰 두 측정기의 값이 다름 | 조 오염, 쥐는 힘 차이 | 닦은 뒤 게이지 블록으로 재측정 |
교정 의뢰 또는 교체 시점
측정기를 떨어뜨린 뒤 영점으로 돌아오지 않거나, 게이지 블록 측정값이 공장 자체 허용치를 넘으면 기한을 기다리지 말고 바로 교정을 의뢰합니다. 조가 마모되었거나 슬라이더에 유격이 생겼거나 수리비가 측정기 가격과 비슷하면 새것으로 교체합니다. PRIMEAG의 측정·검사 장비 그룹에는 최대 300 mm 캘리퍼스, 마이크로미터, 0.01 mm 다이얼 게이지가 있으며, 요청 시 교정도 함께 제공합니다.
시작하는 방법
- 각 기계의 캘리퍼스와 마이크로미터를 모두 회수해 같은 게이지 블록을 측정하고, 측정기별 편차를 기록합니다. 편차가 큰 측정기는 교정을 의뢰합니다.
- 측정기마다 폼을 깐 보관 칸을 하나씩 배정합니다.
- 내부 일정: 교대 시작 영점 확인, 매주 게이지 블록 점검, 기록 대장 작성.
보관이 필요한 측정기 목록을 상담 페이지로 보내 주십시오. 기준면의 평면도 등급 선택은 QC실용 화강암 정반, 보전 팀 캐비닛 배치는 공구 캐비닛과 5S를 참고하십시오.
자주 묻는 질문
교정 기한이 남은 캘리퍼스도 다시 점검해야 하나요? 예. 교정 결과는 측정을 의뢰한 시점의 상태만 반영하며, 낙하, 칩, 열, 배터리 부족으로 언제든 틀어질 수 있습니다. 교대 시작 때 영점을 확인하고 매주 게이지 블록으로 점검하십시오.
두 사람이 같은 마이크로미터로 잰 값이 다른 이유는 무엇인가요? 대부분 돌리는 힘이 다르거나 손의 열로 마이크로미터 프레임이 데워지기 때문입니다. 딸깍 소리가 날 때까지 래칫을 돌리고 단열판 부분을 잡으면 결과의 반복성이 좋아집니다.
바닥에 떨어뜨린 캘리퍼스를 계속 써도 되나요? 합격·불합격 판정에는 아직 쓰지 않는 것이 좋습니다. 깨끗이 닦고 조를 닫아 빛 틈을 확인한 뒤 게이지 블록으로 점검하십시오. 편차가 있거나 영점으로 돌아오지 않으면 교정 또는 수리를 의뢰합니다.
업데이트: 2026년 10월 31일 — PRIMEAG 기술팀
Email: info@primeag.vn · 전화/Zalo: +84 906 108 292
작성: PRIMEAG 기술팀
업데이트: 2026.10.31