
卡尺、千分尺在校准有效期内仍出现误差,通常是因为跌落碰撞、切屑和油污附着测量爪、手或机床传来的热量、电池电量低以及测量力不一致。应放在内衬泡棉的托盘中单独定位存放,每班开始时用量块校零。PRIMEAG供应150 mm卡尺和0–25 mm千分尺。
校准标签还有八个月才到期,车工测量合格的零件却被QC退回;两把卡尺量同一根轴,相差百分之几毫米。标签只能证明量具在校准当天是准确的,之后取决于存放、使用方式和机床周围的环境。
- 碰撞:卡尺与工件混放在机床台面上,是测量爪偏斜的常见原因。
- 污物和热量:切屑、油污,手或机床传来的热量。
- 操作:夹持力、零点、电池电量低。
- 保管:内衬泡棉的托盘,每件量具单独定位存放,每天早上用量块核对。
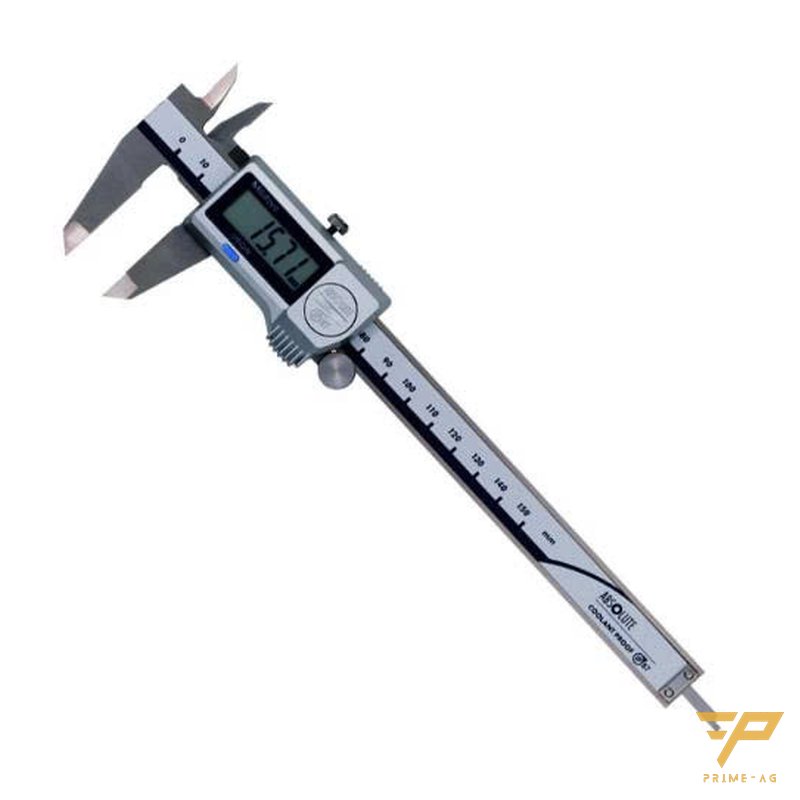
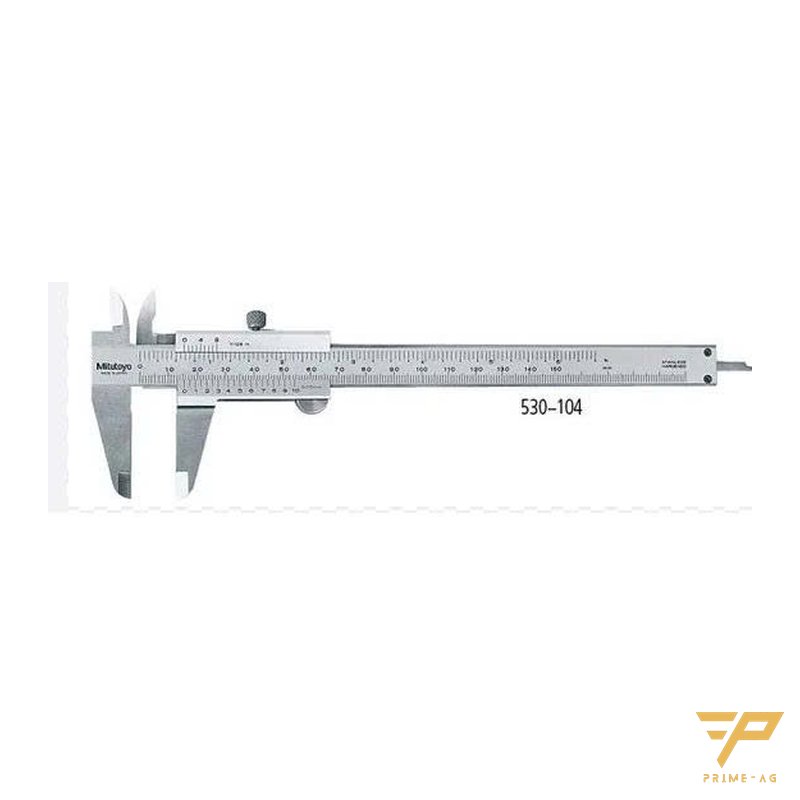
按顺序排查原因
1. 跌落和碰撞
卡尺放在机床台面上,旁边是毛坯和刀具,迟早会掉落。测量爪轻微弯曲或爪尖崩缺,就足以造成外径测量误差。快速检查:擦干净,合拢两个测量爪,对着光源看;透光缝隙不均匀,说明测量爪已经偏斜。
2. 切屑和油污附着测量爪
夹在测量面与零件之间的切屑会直接加到读数上。油、切削液会渗入尺身滑动部位;数显卡尺比游标卡尺对它们更敏感。测量前擦净测量爪,不要测量带毛刺的零件。
3. 温度
长度测量以20 °C为参考温度(ISO 1)。钢每升高1 °C每米约膨胀11–12 µm,因此刚加工完、比室温高10 °C的100 mm零件,会长出约0.012 mm。等零件冷却;手持千分尺的隔热板部位,不要把量具放在电机旁边。
4. 数显卡尺电池电量低
显示屏变暗、不动时数字跳动、自动丢失零点,都是电池的信号。更换电池、重新置零、用量块试测后再继续使用。
5. 测量操作不当
用力夹会使读数偏小,夹得轻会偏大;用爪尖而不是靠近爪根测量也会增大误差。千分尺有限力的棘轮机构,重复性更好:旋转棘轮直到发出咔嗒声,不要直接旋转微分筒。注意:常见的150 mm数显卡尺分辨率为0.01 mm,但精度约为±0.02 mm。
保管:让量具在两次校准之间保持准确
- 内衬泡棉的托盘:把EVA泡棉板(厚2–10 mm)按每件工具的形状挖槽;空槽一眼就能看出哪件未归还。EVA在约90 °C时会软化,不要把热零件放在上面。
- 机床旁的固定位置:机床旁的盒子或挂架,远离切屑飞溅区域。
- 工具柜中的独立抽屉:量具与扳手、锤子分开,贴有校准有效期标签。
- 基准测量面:在花岗岩平台上检查,而不是在沾油的机床台面上。
| 现象 | 常见原因 | 处理 |
|---|---|---|
| 合拢测量爪有透光缝 | 跌落、碰撞 | 停止使用,送校准或维修 |
| 两把卡尺量同一根轴有差异 | 测量爪脏污、夹持力不同 | 擦净,在量块上重新测量 |
何时送校准或更换
当卡尺跌落后无法回零,或测量量块的偏差超过工厂自定的限值时,应立即送校准,不要等到到期。测量爪磨损、尺框松旷,或维修费接近量具价格时,更换新品。PRIMEAG的测量检测设备类别包括最大300 mm的卡尺、千分尺、0.01 mm百分表,可按要求附带校准。
从哪里开始
- 收回各机床上的所有卡尺、千分尺,测量同一个量块,记录每把的偏差;偏差大的送校准。
- 为每件量具分配一个内衬泡棉的存放格位。
- 制定内部计划:每班开始校零,每周用量块检查,并做记录。
通过咨询栏目发送需要存放的量具清单。基准面的平面度等级选择请参阅QC室花岗岩平台,维修组的工具柜布置请参阅工具柜与5S。
常见问题
卡尺还在校准有效期内,需要再检查吗? 需要。校准结果只反映量具送检时的状态;跌落、切屑、温度和电池电量低随时可能造成偏差。每班开始时校零,每周用量块检查。
两个人用千分尺测出的数值不同,原因是什么? 多数是因为旋转力不同,或手把千分尺尺架捂热了。使用棘轮机构直到发出咔嗒声,并握住隔热板部位,使结果可以重复。
卡尺掉到地上后还能继续用吗? 暂时不要用它来判定合格与否。擦干净,合拢测量爪看透光缝,并在量块上检查;如有偏差或无法回零,就送校准或维修。
更新:2026年10月31日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-31