
機種切替が遅い原因は、たいてい設備ではなく準備にあります。ラインが止まってから治具、部品、作業手順書を探しに行くのです。SMEDは10分未満での段取り替えを目標とします。PRIMEAGは、事前にできる作業をすべてライン停止時間の外に出すことから始め、次に機種別のキット台車とジョイントで素早く調整できるラックを追加することをお勧めします。
- 機種切替を1回動画撮影し、作業を「ライン停止が必要」と「事前にできる」に分けます。
- 機種別キット台車:部品、治具、作業手順書を切替前に準備しておきます。
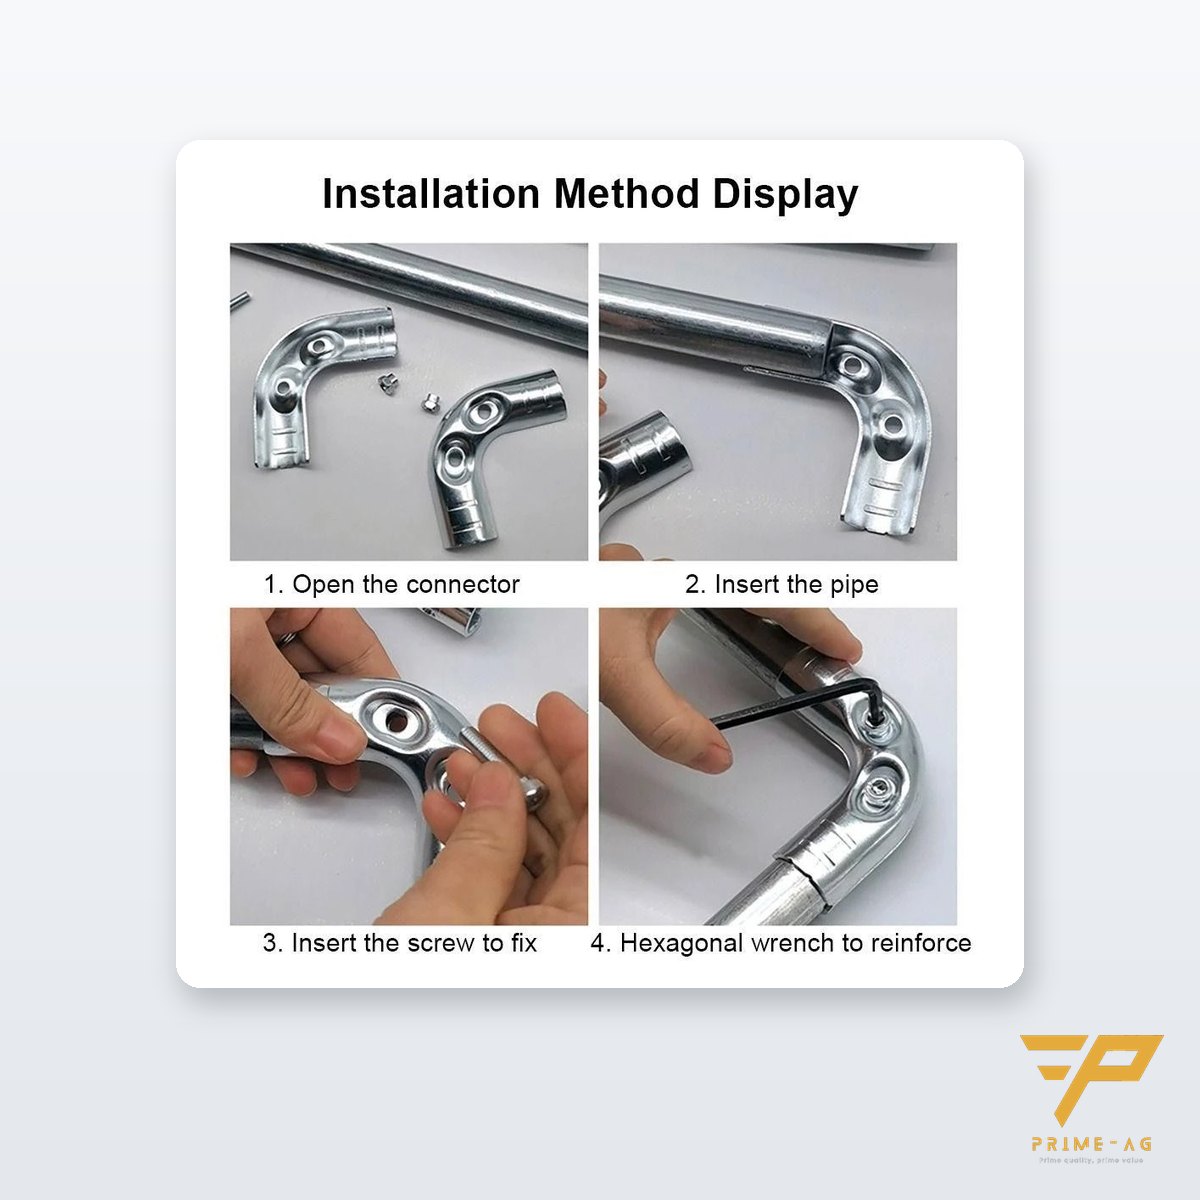
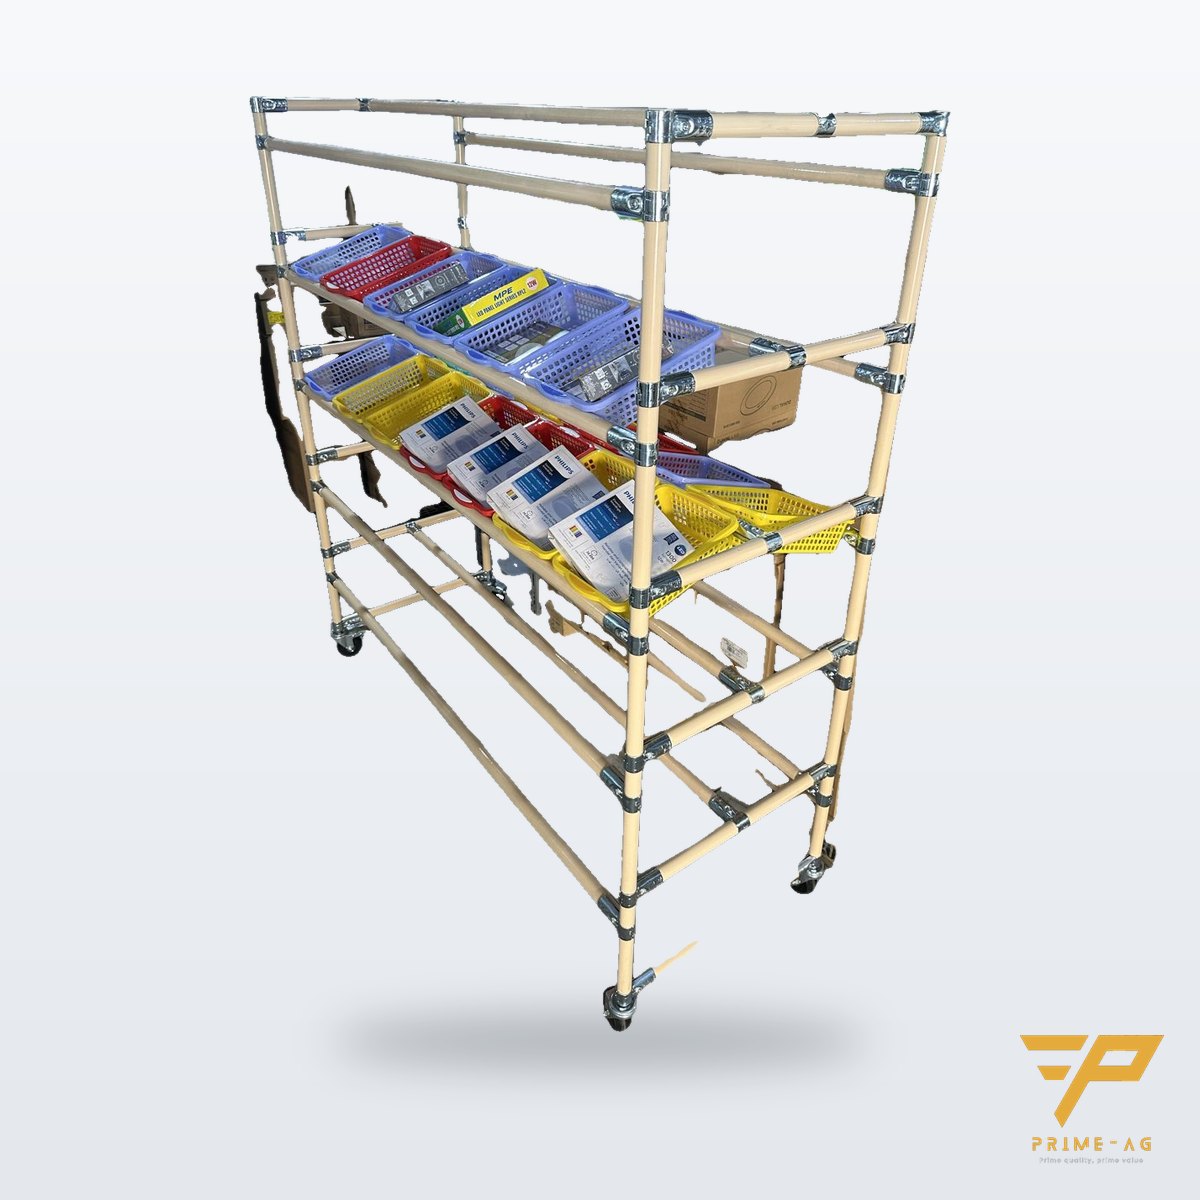
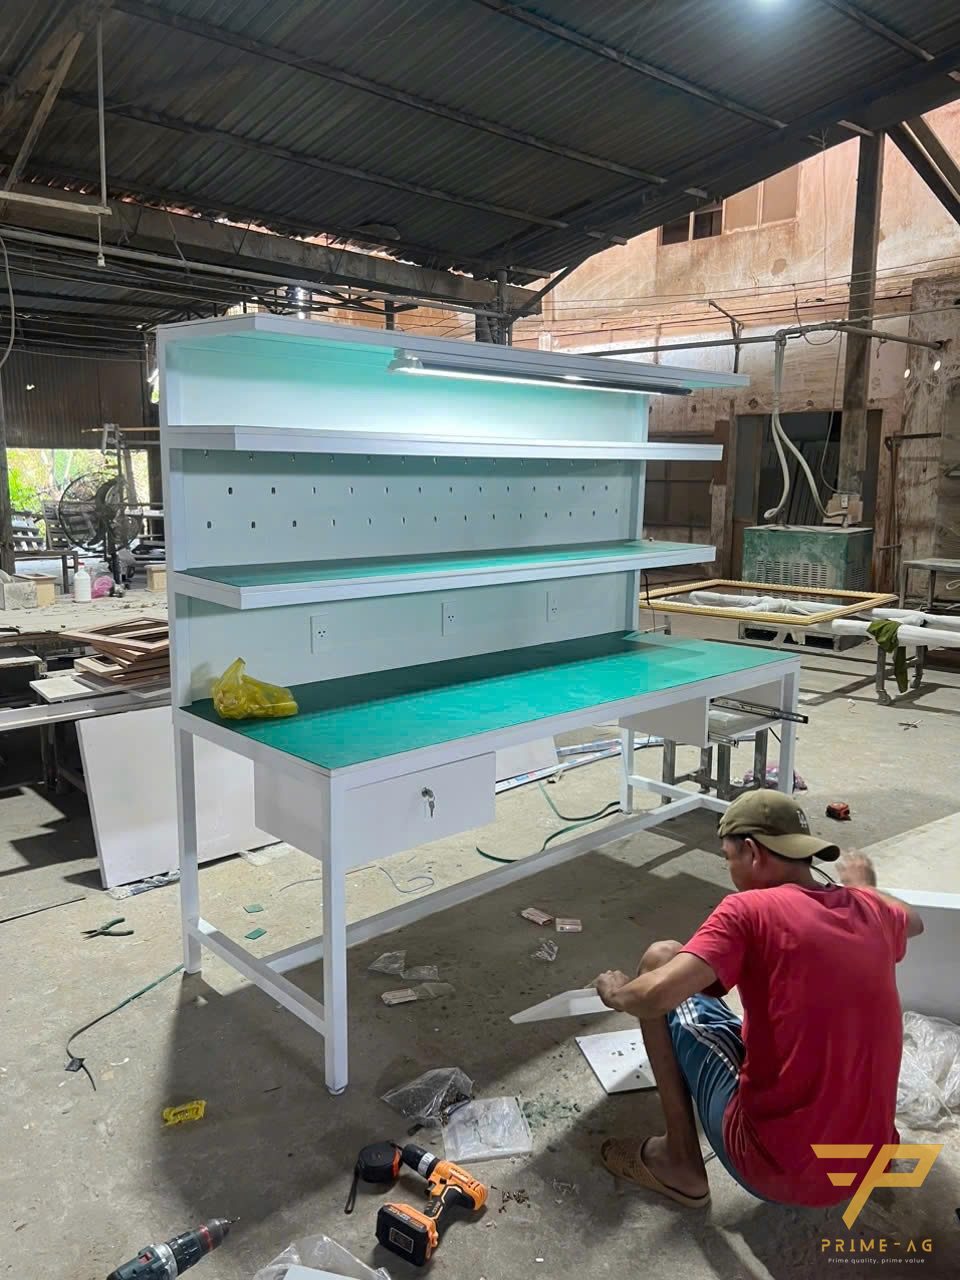
- 素早く調整できる作業台・ラック:リーンパイプフレームは六角レンチで棚を移動でき、溶接不要です。
- 標準化:定位置、機種別の色ラベル、段取り替えチェックリスト。
SMEDとは何か、手組立ラインにどう適用するか
SMED(Single-Minute Exchange of Die、シングル段取り)は新郷重夫(Shigeo Shingo)がプレス機向けに開発した手法で、金型交換を10分未満で行うことを目標とします。中心となる考え方はどのラインにも使えます。段取り替えを内段取り(ライン停止中にしかできない作業)と外段取り(停止前に行う作業)に分け、内段取りを最大限外段取りに移します。
1. 現状を測る
旧機種の最後の良品から新機種の最初の良品までの機種切替を1回撮影します。各作業、時間、担当者を記録します。よく見られるのは、倉庫へ治具を取りに行く、部品を待つ、作業手順書を探す、ラックの高さを調整し直す、といった作業です。
2. キット台車:ライン停止前に準備する
機種ごとに1セット:初回ロット分の部品、治具、ゲージ、作業手順書。このセットを前のシフト中に台車へ載せておきます。ライン間の通路が狭い場合は、片手で押せて棚を自分で追加できる小型鋼管台車 720×430×1500を使います。重い治具には専用の定位置が必要です。ラインの近くに治具ラックを置き、各棚に機種名を表示します。
3. 素早く調整できる作業ステーション
新機種で棚を高くしたい、トレイを遠くに置きたい、工具を変えたいとき、溶接した固定フレームでは作業者を待たなければなりません。リーンパイプ(樹脂被覆鋼管)Φ28作業台は金属ジョイントを使うため、棚の移動、吊り下げバーの追加、傾斜棚の角度変更が六角レンチだけでできます。保全チームが自分で行えるよう、ジョイントやカット済みパイプを単品で購入できます:リーンパイプ・アルミフレーム部品。
複数機種で共用する工具はツールバランサーでフレームに常時吊り下げ、段取り替え時に外す必要がないようにします。
4. 止めずに部品を供給する
重力式フローラックは後方から箱を補充します。作業者が前側で旧機種の部品を取り続けている間に、供給担当者が後ろのレーンへ新機種の箱を置いておきます。品番ごとに1レーン、機種別の色ラベルを使います。
よくある内段取りと外段取り
| 作業 | SMED前 | SMED後 |
|---|---|---|
| 新機種の部品を取りに行く | 内段取り(停止後) | 外段取り:キット台車に事前に積載 |
| 治具・ゲージを取りに行く | 内段取り:倉庫で探す | 外段取り:ライン横の治具ラック、決まった棚 |
| ラック・トレイの調整 | 内段取り:作業者を呼ぶ | 内段取りだが短時間:位置はマーキング済み、作業台に六角レンチ |
| 作業手順書 | 内段取り:印刷、探す | 外段取り:キット台車に同梱 |
| 旧機種の部品の片付け | 内段取り | 外段取り:再稼働後に返却用台車へ載せる |
機種切替時は2機種の部品が混ざりやすくなります:仕切りトレイ、ラベル、配置による部品の混入防止をご覧ください。
セルフチェックリスト
- 少なくとも1回の機種切替について動画と時間表がある。
- 機種ごとにキットリスト、色ラベル、治具の定位置がある。
- 機種ごとのラック・トレイの位置が作業台フレームにマーキングされている。
- 切替前にキット台車を準備する担当者が決まっている。
- 改善後に時間を再測定し、標準手順を更新している。
キット台車の追加や、新しいレイアウトに合わせた作業台・ラックの調整が必要な場合:標準品は5–7営業日、新規設計品は図面承認を含めて10–15営業日で製作します。リーンな作業ステーション改善、歩行とWIPの削減もご覧ください。
よくある質問
SMEDは手組立ラインにも適用できますか? はい。内段取りと外段取りを分ける原則はあらゆる製品切替に適用できます。手組立ラインでは、時間の大半が部品・治具の準備とステーションの調整に費やされています。
機種切替を速くするために作業台をすべて入れ替える必要がありますか? 通常は不要です。既存のリーンパイプ作業台は、ジョイントで棚や吊り下げバーを追加・移動するだけで対応できます。PRIMEAGは保全チームが自分で調整できるよう部品を単品販売しています。
キット台車は何段がよいですか? 機種あたりの部品の種類と治具の数によります。一般的には3–5段で、上段は作業手順書と工具、下段は部品箱と重い治具に使います。
更新:2026-11-05 — PRIMEAG 技術チーム
月〜土 8:00〜17:00(GMT+7)・電話/Zalo: +84 906 108 292・Email: info@primeag.vn
ご相談方法: 無料技術相談 · 図面・レイアウトを送る · 30分以内に見積もりを受け取る
執筆:PRIMEAG 技術チーム
更新日:2026年10月19日