
換線慢通常不是設備的問題,而是準備的問題:產線停下來後才去找治具、零件和作業指導書。SMED 的目標是在 10 分鐘內完成換線。PRIMEAG 建議先把所有能事先做的工作移到停線時間之外,再加入依機種配置的備料推車,以及用接頭快速調整的料架。
- 錄下一次換線過程,把工作分成「必須停線」與「可以事先做」。
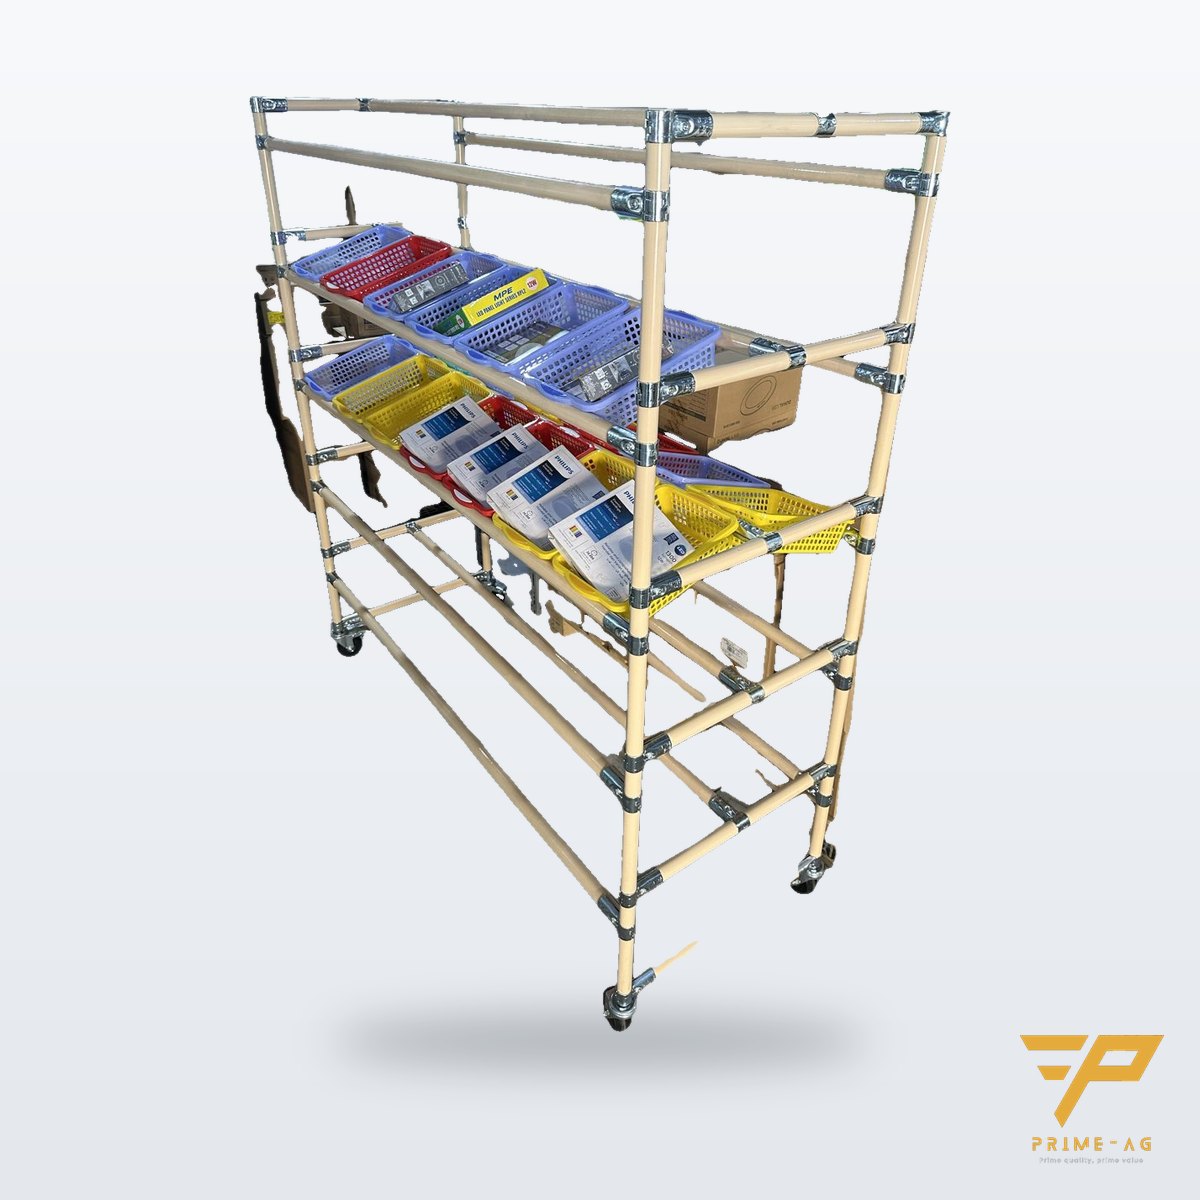
- 依機種備料推車:零件、治具、作業指導書在換線前備妥。
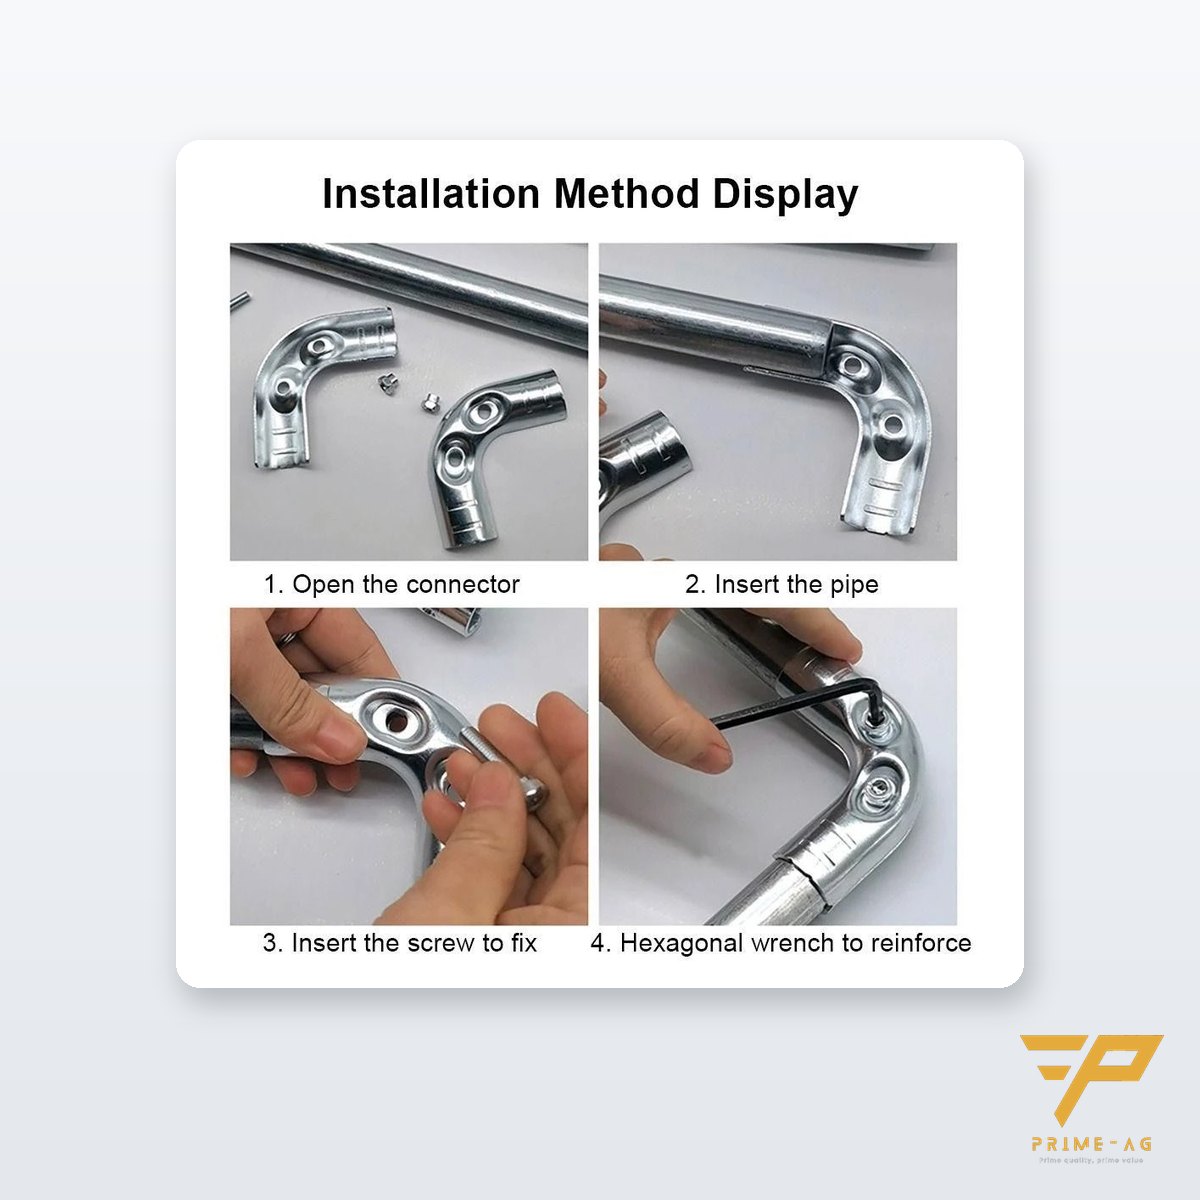
- 可快速調整的工作桌、料架:精益管框架用六角扳手調整層板,不需焊接。
- 標準化:固定位置、依機種的顏色標籤、換線檢查表。
什麼是 SMED,如何應用於手工組裝線
SMED(Single-Minute Exchange of Die,快速換模)由新鄉重夫(Shigeo Shingo)為沖壓設備所發展,目標是在 10 分鐘內完成換模。其核心觀念適用於任何產線:把換線分成內部作業(只能在停線時做)與外部作業(停線前完成),再盡量把內部作業轉為外部作業。
1. 量測現況
錄下一次換線,從舊機種最後一個良品到新機種第一個良品。記錄每個動作、時間與執行者。常見情況:去倉庫拿治具、等零件、找作業指導書、重新調整料架高度。
2. 備料推車:停線前先準備
每個機種一套:首批零件、治具、檢具、作業指導書。這套物品在前一個班次就放上推車。產線之間走道狹窄時,使用 小型鋼管推車 720×430×1500,單手即可推動,可自行加層。重型治具應有固定存放位置:在產線旁設置治具架,每一格標示機種名稱。
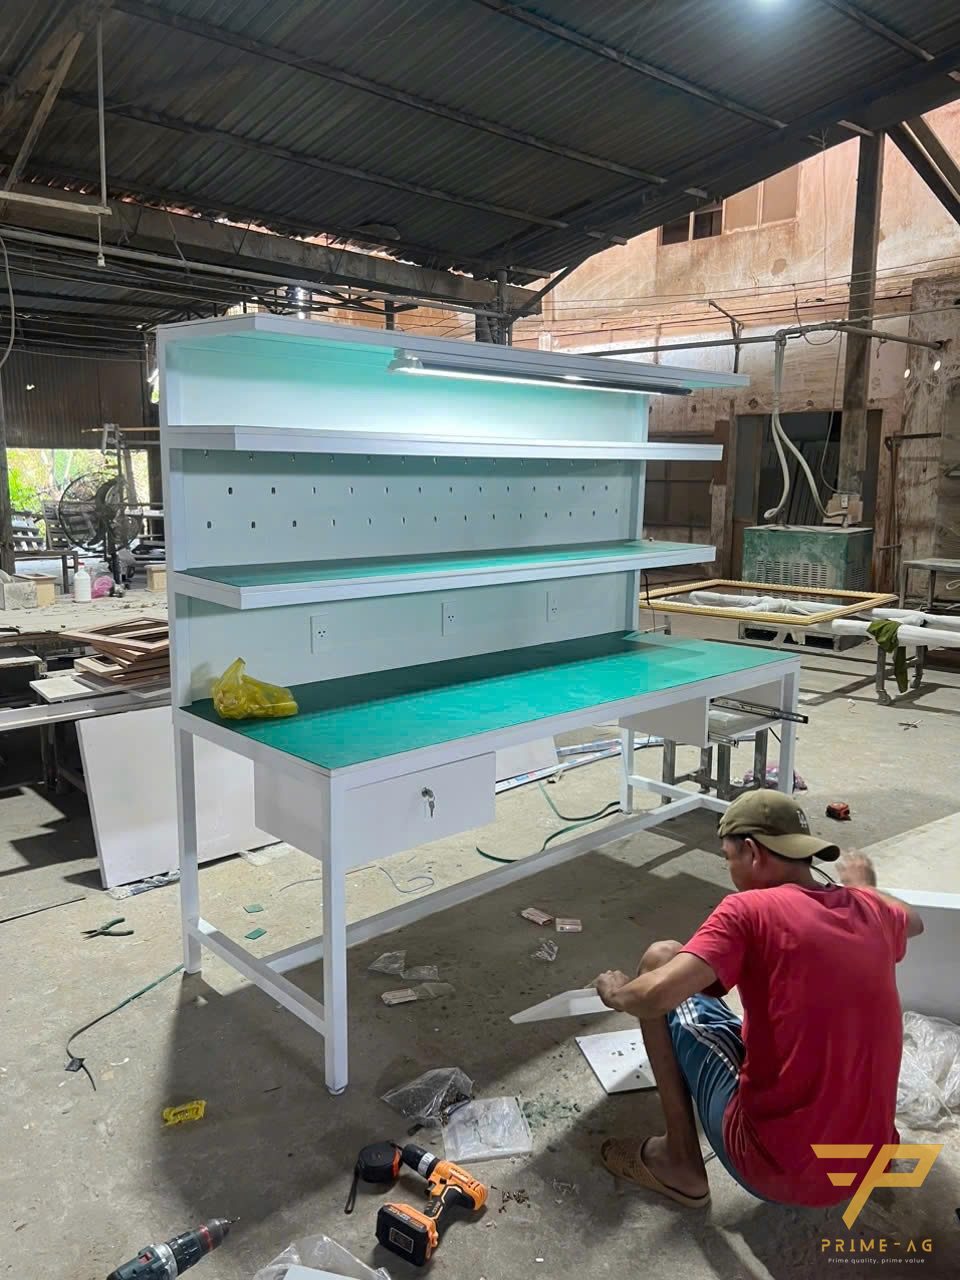
3. 可快速調整的工作站
新機種需要更高的層板、更遠的料盒或不同的工具時,焊接固定的框架只能等技術人員處理。精益管(覆塑鋼管)Φ28 工作桌採用金屬接頭:移動層板、加掛桿、改變斜層板角度只需要一支六角扳手。可單買接頭與裁切好的管材,讓保養組自行施作:精益管與鋁擠型零組件。
多個機種共用的工具以工具平衡器固定吊掛在框架上,換線時不必拆下。
4. 不停線供料
重力式流利架從後方補料:作業員在前方繼續拿取舊機種零件時,物料人員已在後方料道放好新機種的料盒。每個料號一條料道,依機種使用顏色標籤。
常見的內部作業與外部作業
| 作業 | 導入 SMED 前 | 導入 SMED 後 |
|---|---|---|
| 拿新機種零件 | 內部(停線後) | 外部:事先放上備料推車 |
| 拿治具、檢具 | 內部:到倉庫找 | 外部:產線旁治具架,放在指定格位 |
| 調整料架、料盒 | 內部:叫技術人員 | 內部但時間短:位置已標示,工作桌備有六角扳手 |
| 作業指導書 | 內部:列印、尋找 | 外部:隨備料推車附上 |
| 清理舊機種零件 | 內部 | 外部:重新開線後放上退料推車 |
換線時兩個機種的零件容易混料:請見分格料盒、標籤與配置防止零件混料。
自主檢查清單
- 至少有一次換線的影片與時間表。
- 每個機種都有備料清單、顏色標籤與固定的治具位置。
- 各機種的料架、料盒位置已標示在工作桌框架上。
- 有專人負責在換線前備妥備料推車。
- 改善後重新量測時間並更新標準作業程序。
需要增加備料推車,或依新配置調整工作桌、料架:標準款生產 5–7 個工作天;新設計 10–15 個工作天(含圖面確認)。另請參考精實工作站改善,減少走動與 WIP。
常見問題
SMED 可以應用在手工組裝線嗎? 可以。區分內部作業與外部作業的原則適用於所有產品換線;手工產線的大部分時間都花在準備零件、治具與調整工作站。
要加快換線,需要更換全部工作桌嗎? 通常不需要。現有的精益管工作桌只要用接頭增加或移動層板、掛桿即可;PRIMEAG 單獨販售零組件,讓保養組自行調整。
備料推車做幾層比較合適? 依一個機種的零件種類與治具數量而定;通常 3–5 層,上層放作業指導書與工具,下層放零件盒與重型治具。
更新:2026-11-05 — PRIMEAG 技術團隊
更新日期:2026-10-19