
换型慢通常不是设备的问题,而是准备的问题:产线已经停下,才去找治具、物料和作业指导书。SMED 的目标是在 10 分钟内完成换型。PRIMEAG 建议先把所有能提前做的工作移到停线时间之外,再增加按机型配置的配料推车和用连接件快速调整的货架。
- 拍摄一次换型过程,把工作分为”必须停线”和”可以提前做”。
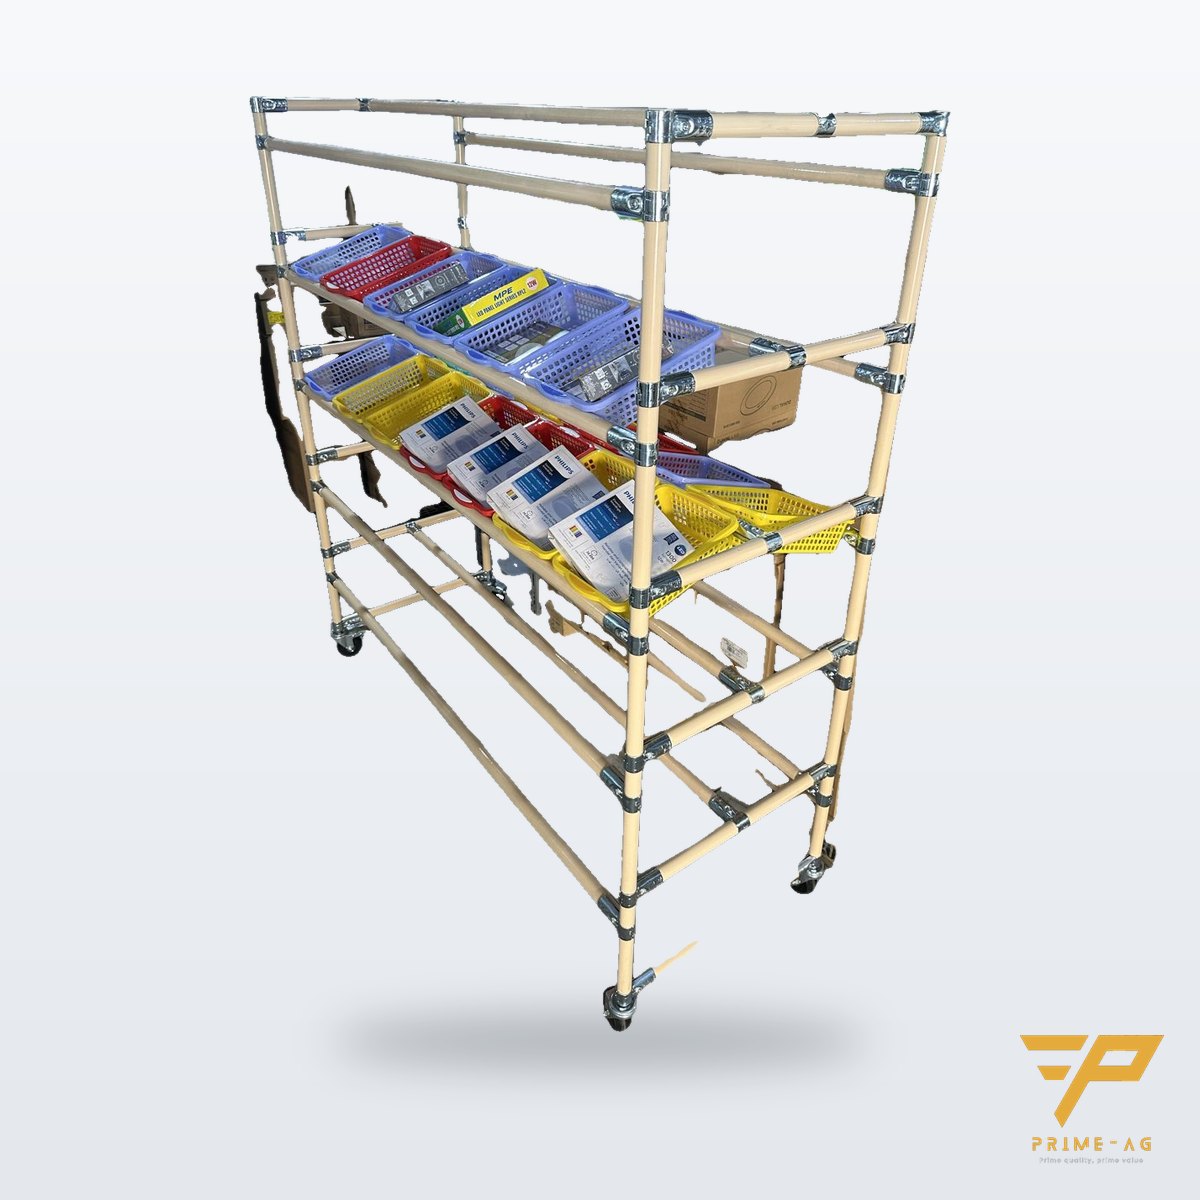
- 按机型配料推车:物料、治具、作业指导书在换型前备好。
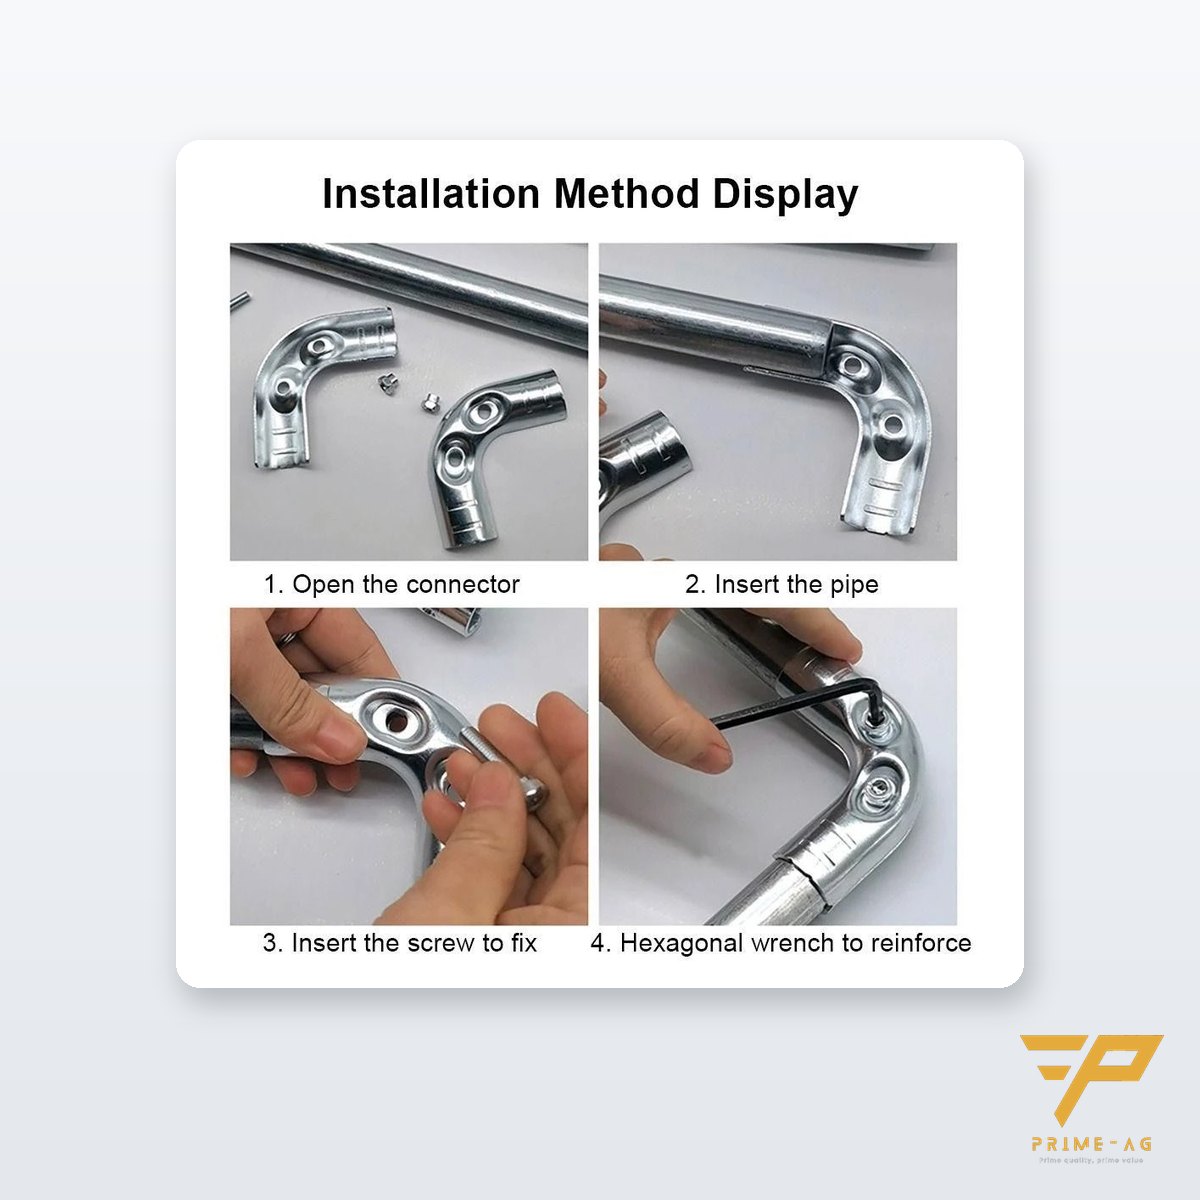
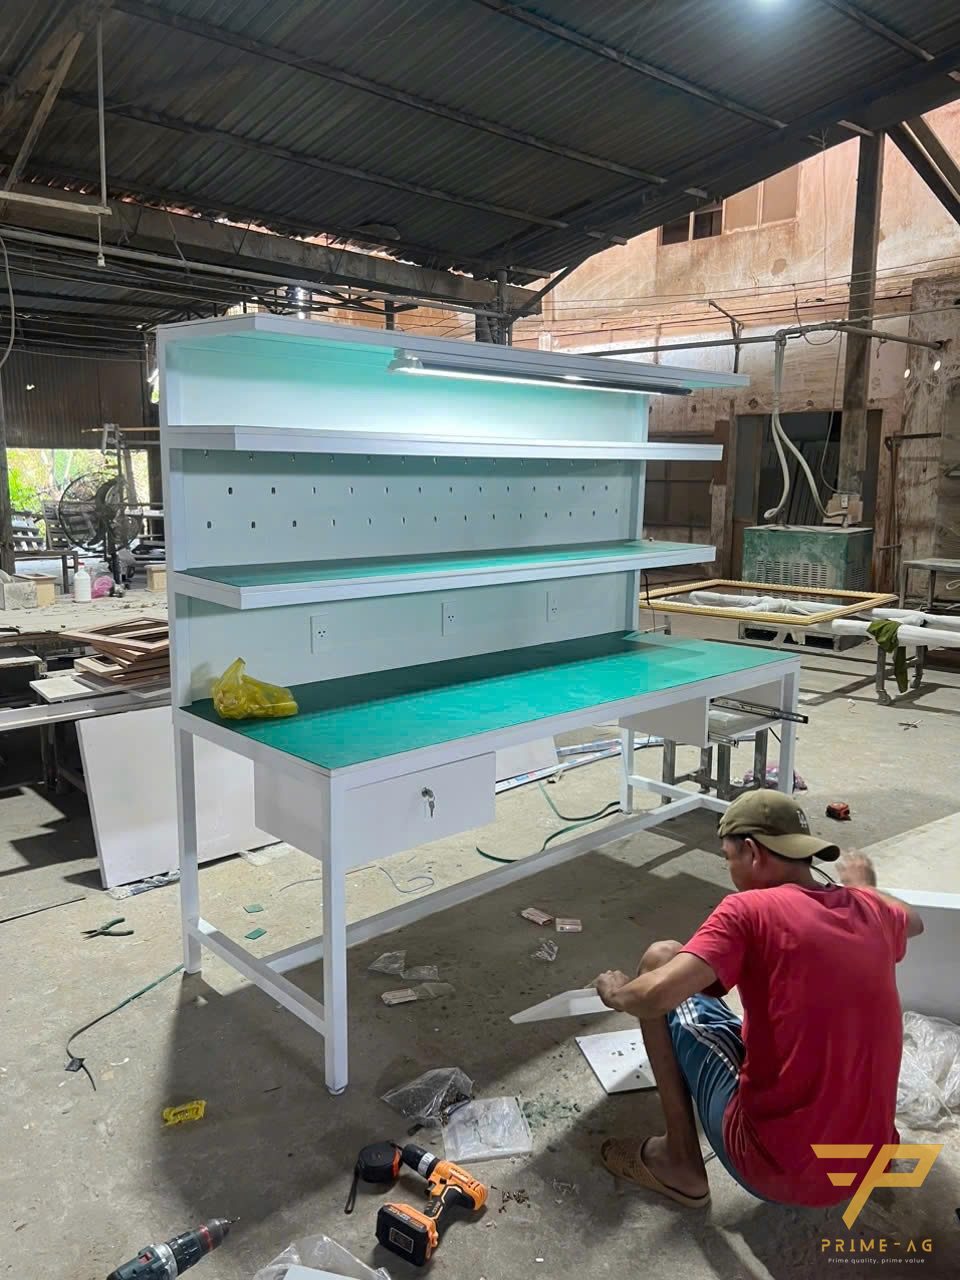
- 快速调整的工作台、货架:精益管框架用六角扳手调层,无需焊接。
- 标准化:固定位置、按机型颜色标签、换型检查表。
什么是 SMED,如何用于手工装配线
SMED(Single-Minute Exchange of Die,快速换模)由新乡重夫(Shigeo Shingo)为冲压设备开发,目标是在 10 分钟内完成换模。其核心思想适用于任何产线:把换型分为内部作业(只能在停线时做)和外部作业(停线前完成),然后尽可能把内部作业转为外部作业。
1. 测量现状
拍摄一次换型过程,从旧机型最后一个良品到新机型第一个良品。记录每个动作、时间和执行人。常见问题:去仓库取治具、等物料、找作业指导书、重新调整货架高度。
2. 配料推车:停线前准备
每个机型一套:首批物料、治具、检具、作业指导书。这套物品在上一班次就装上推车。产线间通道狭窄时,使用 小型钢管推车 720×430×1500,单手可推,可自行加层。重型治具应有固定存放位置:在产线附近设置治具架,每格标明机型名称。
3. 快速调整的工位
新机型需要更高的层板、更远的料盒或不同的工具时,焊接固定框架只能等技工。精益管(覆塑钢管)Φ28 工作台采用金属连接件:移动层板、增加挂杆、改变斜层板角度只需一把六角扳手。可单独购买连接件和切好的管材,由维修组自行调整:精益管和铝型材配件。
多个机型共用的工具用工具平衡器固定吊挂在框架上,换型时无需拆下。
4. 不停线供料
重力式流利货架从后方补料:作业员在前面继续取旧机型物料时,物料员已把新机型料盒放进后方通道。每个料号一条通道,按机型使用颜色标签。
常见的内部作业与外部作业
| 作业 | SMED 前 | SMED 后 |
|---|---|---|
| 取新机型物料 | 内部(停线后) | 外部:提前装上配料推车 |
| 取治具、检具 | 内部:去仓库找 | 外部:产线旁治具架,对号入座 |
| 调整货架、料盒 | 内部:叫技工 | 内部但时间短:位置已标记,工作台配六角扳手 |
| 作业指导书 | 内部:打印、查找 | 外部:随配料推车配送 |
| 清理旧机型物料 | 内部 | 外部:重新开线后放上退料推车 |
换型时两个机型的物料容易混料:见分格料盒、标签和布局防止混料。
自查清单
- 至少有一次换型的视频和时间表。
- 每个机型都有配料清单、颜色标签和固定的治具位置。
- 各机型的货架、料盒位置已在工作台框架上标记。
- 有专人负责在换型前备好配料推车。
- 改善后重新测量时间并更新标准作业流程。
需要增加配料推车或按新布局调整工作台、货架:标准款生产 5–7 个工作日;新设计 10–15 个工作日(含图纸确认)。另见精益工位改善,减少走动和 WIP。
常见问题
SMED 能用于手工装配线吗? 能。区分内部作业和外部作业的原则适用于所有产品换型;手工产线的大部分时间花在准备物料、治具和调整工位上。
要加快换型,需要更换全部工作台吗? 通常不需要。现有精益管工作台只需用连接件增加或移动层板、挂杆;PRIMEAG 单独销售配件,维修组可自行调整。
配料推车做几层合适? 取决于一个机型的物料种类和治具数量;通常 3–5 层,上层放作业指导书和工具,下层放物料盒和重型治具。
更新:2026-11-05 — PRIMEAG 技术团队
更新日期:2026-10-19