
越南工厂料盒里的防静电EVA泡棉塌陷、掉屑或脱胶,通常是因为泡棉相对负载太薄、切边有缝隙、油和溶剂使胶层软化,或零件仍然很热(EVA约90 °C开始变软)。PRIMEAG建议按此顺序排查,压痕不回弹时更换,复测需达到10⁶–10⁹ Ω。
刚贴上时,料盒里的黑色泡棉平整柔软。三四个月后,放重件的位置深深凹陷,边缘翘起,工人手套沾上黑色粉尘。问题通常不在材料本身,而在规格选择、裁切粘贴和清洁方式。
- 永久压痕:1 mm泡棉承托重件;改用更厚的板材。
- 边缘翘起:刀钝、粘贴时拉伸、油渗入缝隙。
- 黑色粉尘:锐边或强溶剂磨损泡棉表面;应更换。
- 更换后:既要测泡棉表面,也要测泡棉到接地点,因为背胶是绝缘的。
按排查顺序列出的原因
1. 厚度与负载不匹配
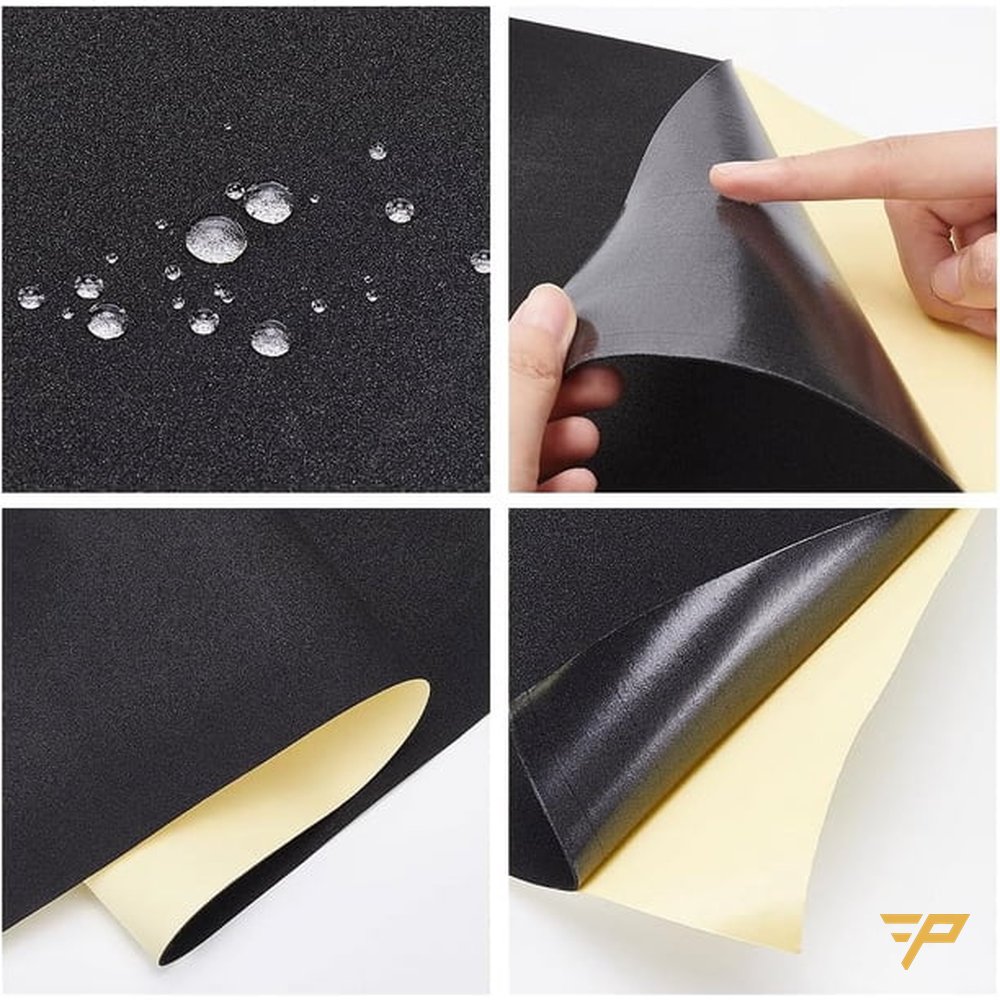
带背胶的卷状防静电EVA泡棉只有1 mm厚,适合电路板和轻型元器件;板材有2、3、5、10 mm几种厚度。齿轮、重轴压在1 mm泡棉上,会把泡孔永久压扁;拿开一天后压痕仍在,就是负载问题。改用5–10 mm板材,或在受力点下垫2–3 mm ESD塑料垫板。
2. 切边有缝、粘贴时拉伸
刀钝会使边缘起毛,切短会留下缝隙,粘贴时拉伸会使板材回缩。灰尘和油随之钻进胶层。轻轻掀起边缘:若沿边一条胶带已失去粘性,问题就在这里。更换时,料盒底部必须干净干燥;先多裁一些再用利刀贴边修齐,圆角处理,从中间向外粘贴并压实边缘。
3. 油、热和溶剂
切削液渗入边缘会使胶层滑移;有油的工位应使用活动垫片。EVA约在90 °C开始变软,刚出炉的零件必须完全冷却。丙酮、香蕉水会使泡棉发脆成粉;只用湿布或中性清洁液擦拭,如必须用酒精,先在一小块上试验。
4. 锐边、毛刺
带毛刺的零件在泡棉上拖动,会把表层刮成黑色颗粒;先倒角,零件应垂直放下。初次选择内衬请参阅机加工零件防锈防刮伤一文;本文只处理已损坏的泡棉。
快速排除表
| 症状 | 常见原因 | 处理 |
|---|---|---|
| 出现与零件形状一致的深压痕 | 板材相对负载太薄 | 5–10 mm板材或加2–3 mm塑料垫板 |
| 边缘翘起、一条脱胶 | 边缘有缝、粘贴时拉伸 | 用利刀重新裁切、圆角、压实边缘 |
| 胶层滑移、有油痕 | 切削液渗入边缘 | 改用活动垫片,不粘贴 |
| 表面发脆、黑色粉尘 | 溶剂、锐边 | 更换新品,改用其他清洁剂 |
什么时候彻底更换
- 卸载一天后压痕仍不回弹。
- 用白手套擦过泡棉表面出现黑痕。
- 多处脱胶,重新粘贴也粘不住。
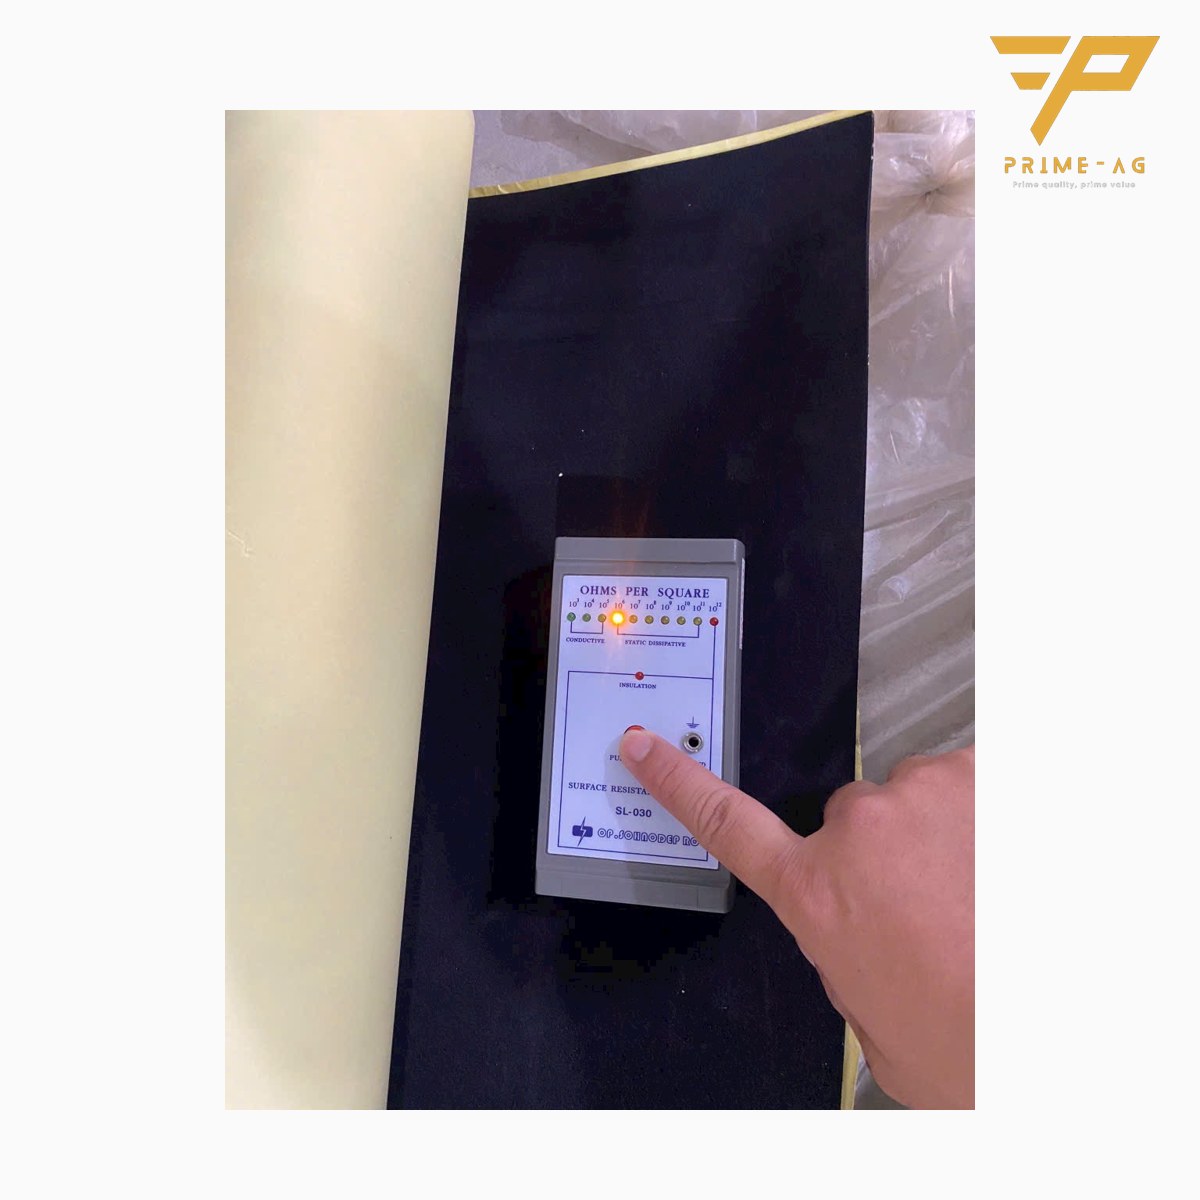
- 表面电阻超出10⁶–10⁹ Ω,或泡棉到接地点超过1×10⁹ Ω。
同时检查承托件:防静电塑料料盒(PP加碳)底部开裂就整只更换。在三层机械工具推车上,按托盘内腔裁切的活动垫片最容易更换。
更换后复测电阻
EVA卷材的背胶是绝缘的,所以粘好的泡棉未必有泄放路径。先测泡棉表面,再测从泡棉表面到工作台或推车的接地点;下次不合格就加装单独的接地扣或接地线。普通喷漆的机械工具推车没有接地路径,用于ESD元器件时必须单独布线。车间还没有测试仪,可以预约免费ESD电阻测量:PRIMEAG周一至周六派人到胡志明市、平阳、同奈的车间,使用TR1800和5 lb重电极,测点数量不限,在别处购买的产品也可以测,不附带购买条件;收到申请当天确认日程,测量安排在3–5个工作日内,再过3–5个工作日提交按位置记录数值并附照片的PDF报告——数据供ESD团队参考,不作为审核(audit)文件提交。
15分钟自查
- 取损坏最严重的三个料盒,记录所放零件和使用工位。
- 拿起零件,拍下压痕;第二天再拍一次。
- 通过咨询页面发送照片和料盒尺寸。
标准规格的板材、卷材:库存品24–48小时送达胡志明市、平阳、同奈,订货品3–7个工作日;按料盒尺寸裁切的泡棉属于加工品,交期另行确认。
常见问题
EVA泡棉边缘脱胶,可以用别的胶水重新粘吗? 可以,前提是泡棉仍平整、未粉化,且边缘的油污已擦净。经常沾油的工位,放置活动垫片比粘贴更耐用。
黑色防静电EVA泡棉掉屑后还防静电吗? 碳分布在整个材料中,所以电阻通常仍然合格,但黑色颗粒粘到产品上属于外观缺陷;泡棉已发脆就应更换。
料盒防静电泡棉内衬多久需要复测一次? S20.20没有规定频率;很多工厂每6个月测量一次工作台、台垫,并在每次更换泡棉后立即测量。
更新:2026年10月31日 — PRIMEAG 技术团队
Email: info@primeag.vn · 电话/Zalo: +84 906 108 292
撰写:PRIMEAG 技术团队
更新日期:2026-10-31