
越南工廠料盒內的防靜電 EVA 泡棉塌陷、掉屑或脫膠,通常是泡棉相對負載太薄、切邊有縫隙、油與溶劑使背膠軟化,或工件仍然很燙(EVA 約 90 °C 軟化)。PRIMEAG 建議依此順序檢查,壓陷無法回彈就更換,重測須達 10⁶–10⁹ Ω。
剛貼好時,料盒裡的黑色泡棉平整柔軟。三、四個月後,放重件的位置深深凹陷,邊緣翹起,作業員的手套沾上黑色粉塵。問題通常不在材料本身,而在規格、裁切黏貼方式與清潔方式。
- 永久凹陷:1 mm 泡棉承受重件;改用較厚的片材。
- 邊緣脫膠:刀片鈍、黏貼時拉伸、油滲入縫隙。
- 黑色粉塵:銳邊或強溶劑磨損泡棉表面;應更換。
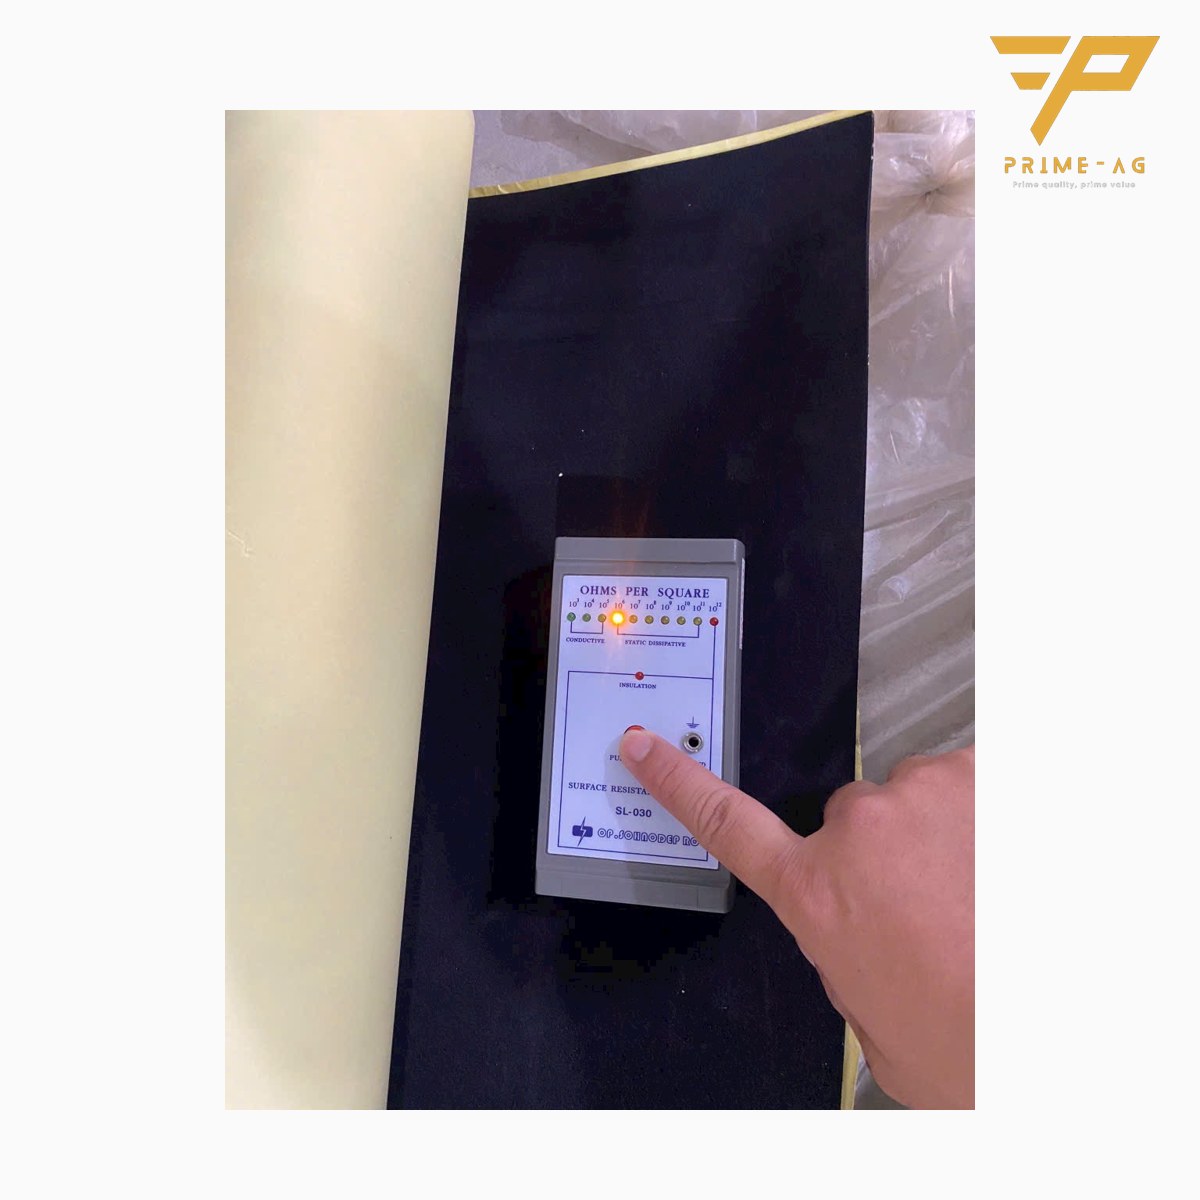
- 更換後:泡棉表面與泡棉對地都要量測,因為背膠是絕緣的。
依檢查順序排列的原因
1. 厚度與負載不符
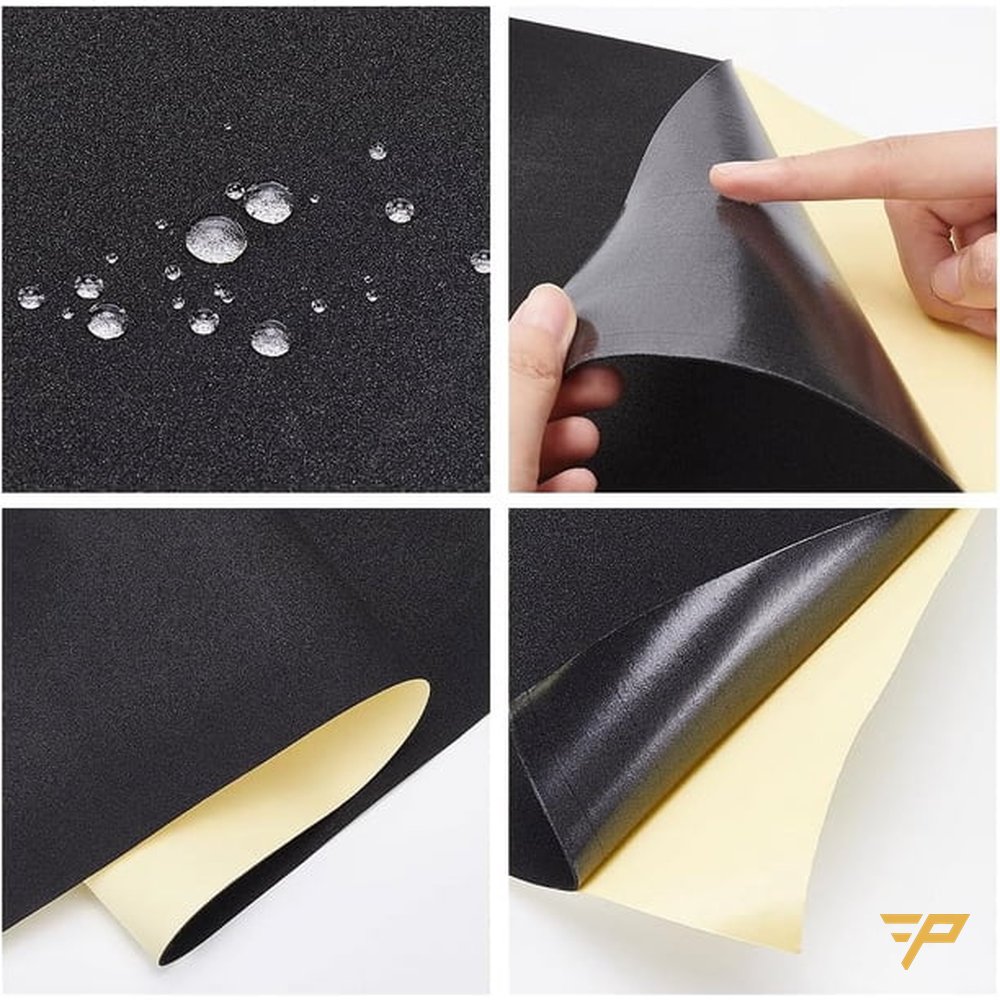
捲裝背膠的防靜電 EVA 泡棉厚度只有 1 mm,適合電路板與輕型零件;片材則有 2、3、5、10 mm 等厚度。齒輪、重型軸件壓在 1 mm 泡棉上,會把泡孔永久壓扁;工件拿開一天後凹痕依舊,就是負載造成的。請改用 5–10 mm 片材,或在支撐點下方墊 2–3 mm 的 ESD 塑膠墊板。
2. 切邊有縫、黏貼時拉伸
刀片鈍會讓邊緣起毛,裁短會留下縫隙,黏貼時拉伸則會讓泡棉回縮。灰塵與油便從這些地方鑽進背膠層。輕輕掀開邊緣:若沿著邊有一整條失去黏性,問題就在這裡。更換時,料盒底部須乾淨乾燥;先裁大一些,再用利刀貼齊修切,轉角修圓,從中間往外貼並壓緊邊緣。
3. 油、熱與溶劑
切削液滲入邊緣會讓背膠滑移;有油的工站應改放活動片。EVA 約在 90 °C 開始軟化流動,剛出爐的工件必須完全冷卻。丙酮、香蕉水(稀釋劑)會讓泡棉變脆成粉;只用濕布或中性清潔液擦拭,若非用酒精不可,先在小塊泡棉上試。
4. 銳邊、毛邊
毛邊在泡棉上拖行會刮下表層,形成黑色顆粒;應先倒角,工件垂直放下。初次選擇內襯材料,請參考機加工件防鏽與防刮傷一文;本文只處理已損壞的泡棉。
快速排除表
| 症狀 | 常見原因 | 處理方式 |
|---|---|---|
| 沿工件形狀深陷 | 片材相對負載太薄 | 5–10 mm 片材,或加 2–3 mm 塑膠墊板 |
| 邊緣翹起、一整條脫膠 | 切邊有縫、黏貼時拉伸 | 用利刀重新裁切、修圓轉角、壓緊邊緣 |
| 背膠滑移、有油痕 | 切削液滲入邊緣 | 改放活動片,不黏貼 |
| 表面變脆、黑色粉塵 | 溶劑、銳邊 | 換新,並更換清潔劑 |
何時應整片更換
- 卸載一天後凹痕仍未回復。
- 用白手套擦過泡棉表面,出現黑痕。
- 多處脫膠,重新黏貼也黏不住。
- 表面電阻超出 10⁶–10⁹ Ω,或泡棉對地超過 1×10⁹ Ω。
也要檢查承載物:PP 加碳的防靜電塑膠料盒底部破裂,就整個料盒更換。在3 層機械工具推車上,裁成剛好放入盤面的活動片最容易更換。
更換後重新量測電阻
EVA 捲材的背膠是絕緣的,因此貼好的泡棉不一定有洩放路徑。先量泡棉表面,再量泡棉表面到工作桌或推車的接地點;之後若量測不合格,就加裝獨立的接地扣或接地線。一般烤漆的機械工具推車沒有接地路徑,用於 ESD 零件時須另外拉線。工廠還沒有測試儀的話,可預約免費 ESD 電阻量測:PRIMEAG 週一至週六派員到胡志明市、平陽、同奈的工廠,使用 TR1800 搭配 5 lb 重電極,量測點數不限,他處購買的產品也可量,不附帶購買條件;收到需求當天確認排程,量測安排在 3–5 個工作天內,再過 3–5 個工作天提供 PDF 報告,依位置記錄數值並附照片——數據供 ESD 團隊參考,不作為稽核文件提交。
15 分鐘自我檢查
- 取出損壞最嚴重的三個料盒,記錄所放工件與使用工站。
- 拿起工件,拍下凹痕;隔天再拍一次。
- 透過諮詢頁面傳送照片與料盒尺寸。
標準規格的片材、捲材屬於庫存品項(24–48 小時送達胡志明市、平陽、同奈);依料盒尺寸裁切的泡棉屬於加工品,交期另計。
常見問題
EVA 泡棉邊緣脫膠,可以用其他膠重新黏貼嗎? 可以,前提是泡棉仍平整、尚未變脆,且邊緣的油已擦乾淨。經常沾油的工站,放置活動片會比黏貼更耐用。
黑色 EVA 泡棉掉屑,還有防靜電效果嗎? 碳分布在整個材料中,電阻通常仍然合格,但黑色顆粒附著在產品上屬於外觀不良;泡棉已變脆就應更換。
料盒內的防靜電泡棉多久要重新量測一次? S20.20 未規定頻率;許多工廠每 6 個月量測一次工作桌與防靜電墊,並在每次更換泡棉後立即量測。
更新:2026年10月31日 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-31