
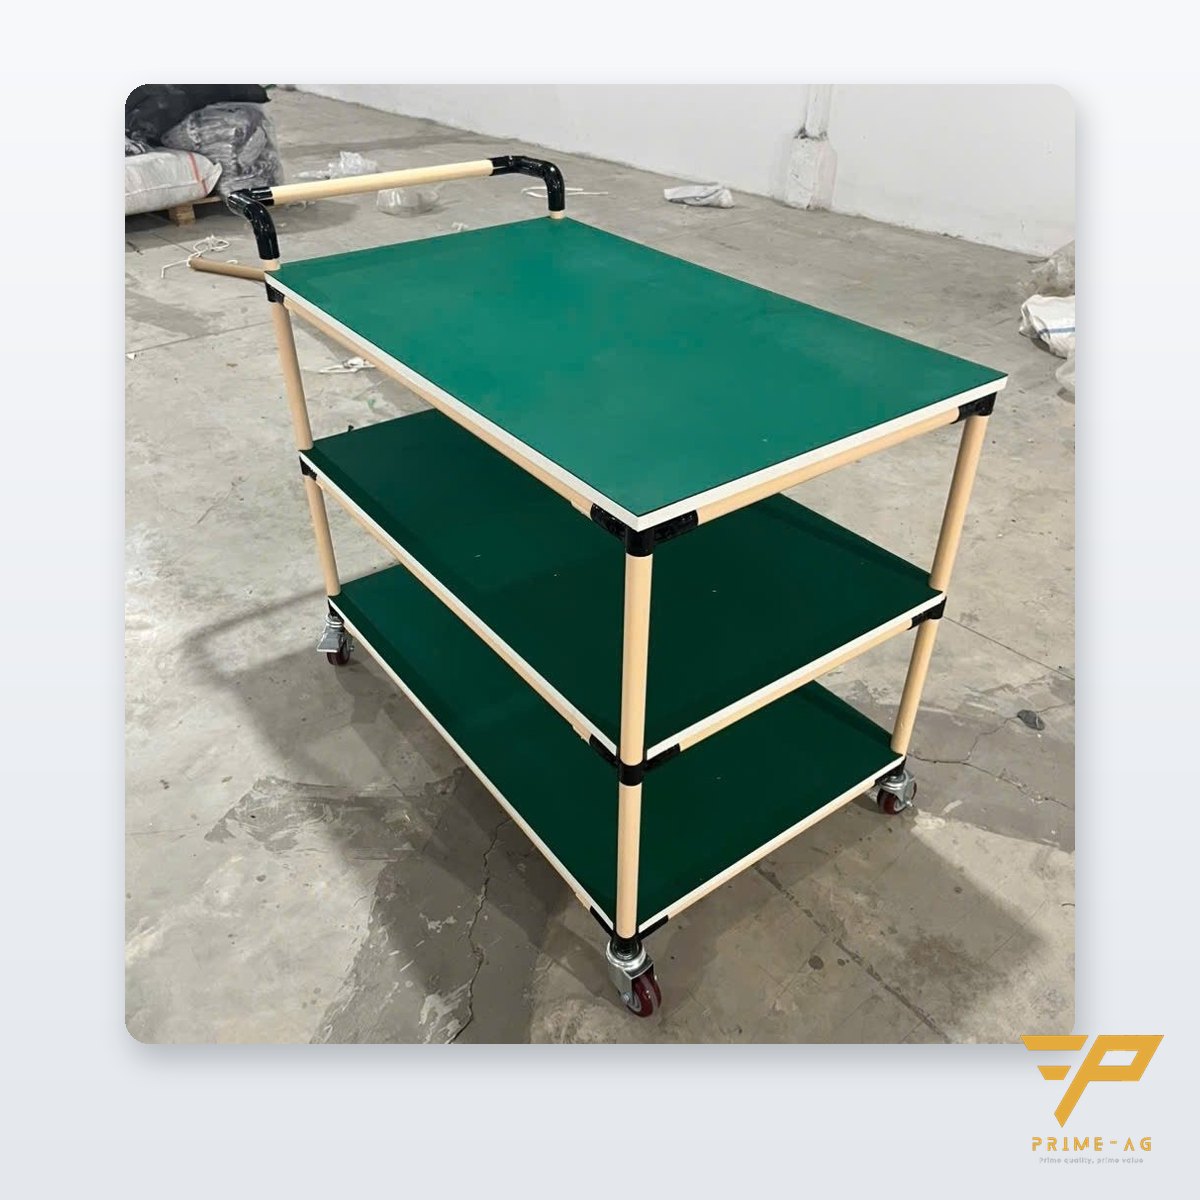
齐套推车装载固定数量产品所需的一整套零件,在仓库提前备好,按班次或按小时配送到产线,作业员无需离开工位去取料。PRIMEAG采用精益管(覆塑钢管,Φ28)框架制作齐套推车,标准款生产周期5–7个工作日。
- 按数量齐套:每车=一定产量(例如产线运行2小时)所需零件,而不是”装满为止”。
- 一个料号一格:分格中空板盒或防静电(ESD)塑料托盘 450×300×60。
- 两车轮换:一台在产线,一台在仓库备料。
- 推车匹配通道:窄通道用小型推车 720×430×1500。


问题:缺料导致停线
按”用完再去拿”的方式供料时,作业员或班组长要离开产线到仓库找料再搬回来,期间产线停等。小零件整大袋发放,桌面剩料多,容易混料。齐套配送把备料从产线分离出来:仓库负责备料,产线只负责装配。
1. 确定一套的大小
齐套量按产品数量计算,例如够2小时或半个班次用。套量太小,推车要不停往返;套量太大,推车过重、占用产线旁空间,又回到WIP积压的老问题。从BOM入手:列出料号及单台用量,乘以每套产品数,再为每个料号选择容量足够的格位。
2. 一个料号一格,按装配顺序排列
散装零件用带隔板的防静电塑料托盘;成套零件用按图纸分格的防静电中空板盒,盒端设105×70 mm标签袋插放齐套卡。格位按工序排列,首道工序放最上层,看到空格就知道缺料。
3. 按通道与载重选择车架
工位间通道600–800 mm:Φ28管框架小型推车,约18 kg,单手可推。套件大、周转箱多:多层钢管推车 1500×600×1600。EPA及洁净室区域:防静电层板铝型材推车,配导电脚轮。层间距取托盘高度加上抽出托盘所需的余量。
4. 换车流程
每个工位至少两台车:A车在产线,B车在仓库备料。A车快用完时,配送员推出B车并拉回A车。地面贴线标出满车与空车停放位。齐套卡注明机种、数量、班次和备料人。
齐套推车选型
| 场景 | 推荐推车 | 备注 |
|---|---|---|
| 窄通道、小套件 | 小型推车 720×430×1500,4–5层 | 可用六角扳手自行加层 |
| 多周转箱套件、大型组件 | 钢管推车 1500×600×1600 | MDF层板,可选防静电贴面 |
| EPA、洁净室 | 30×30铝型材防静电层板推车 | Φ75导电PU脚轮,电荷泄放到地面 |
| SMT工序间PCB周转 | PCB料架与PCB周转车 | 板子竖放、互不接触 |
实际项目
PRIMEAG已为Can Giuoc 一家美资FDI工厂交付400台专用推车(2025–2026),为一家电动自行车工厂交付50台防静电层板推车(03/2026)。
制作推车前自查
- BOM和每套产品数量是否已确定?
- 测量最窄通道宽度以及推车停放处产线旁的高度。
- 列出要放上推车的托盘、周转箱(外形尺寸)。
- 该区域是否有防静电要求?
标准款推车生产周期5–7个工作日;新设计10–15个工作日(含图纸确认)。车架保修3年,脚轮12个月。分格与标签防混料方法见:装配线分格托盘与标签。
常见问题
一台齐套推车应装多长时间用量的零件? 通常按1–2小时或半个班次的产品数量来定。太短推车要来回跑个不停,太长推车过重且产线旁积压物料。
一个工位需要几台齐套推车? 至少两台轮换:一台在产线,一台在仓库备料。多机种产线可能需要按机种增加推车。
防静电区用的齐套推车与普通推车有何不同? 层板覆防静电材料,使用防静电托盘和盒子,并配导电脚轮将电荷泄放到防静电地面。
更新:2026年10月21日 — PRIMEAG 技术团队
更新日期:2026-10-19