
在越南 SMT 工廠,Fuji、Panasonic 或 Yamaha 貼片機的供料器(Feeder)應直立插在料架或推車上各自的槽位中,層板為 ESD 10⁶–10⁹ Ω,經導電腳輪接地,並區分已上料區與待保養區。PRIMEAG 量測實際供料器,依圖面以 Φ28 精益管或鋁型材製作框架,10–15 個工作天完成。
換線時,備料組花最多時間的環節就是找供料器。供料器橫放在桌上、互相堆疊,框架變形,灰塵掉進齒輪;已裝上料捲的和等待清潔的混在一起。缺少的是一個讓供料器有固定位址的存放處。
- 每支供料器一個槽位,直立擺放,不互相壓疊。
- 兩種顏色分區:待用與待保養;標籤依 slot 編號。
- 接地路徑連續:層板 → 框架 → 導電腳輪 → ESD 地板。
- 槽位依實際供料器量測,不採用型錄數據。
供料器為什麼還沒上機就損壞
平放在硬桌面上,力量集中在供料器框架的一側邊緣;堆疊時,最下面那支要承受整疊的重量。框架只要輕微歪斜,即使接點仍然正常,也足以造成取料失敗。沒有獨立分區,就容易把待修的供料器裝上機台。
料架或推車、鋼管框架或鋁框架
跟著產線移動的分槽推車
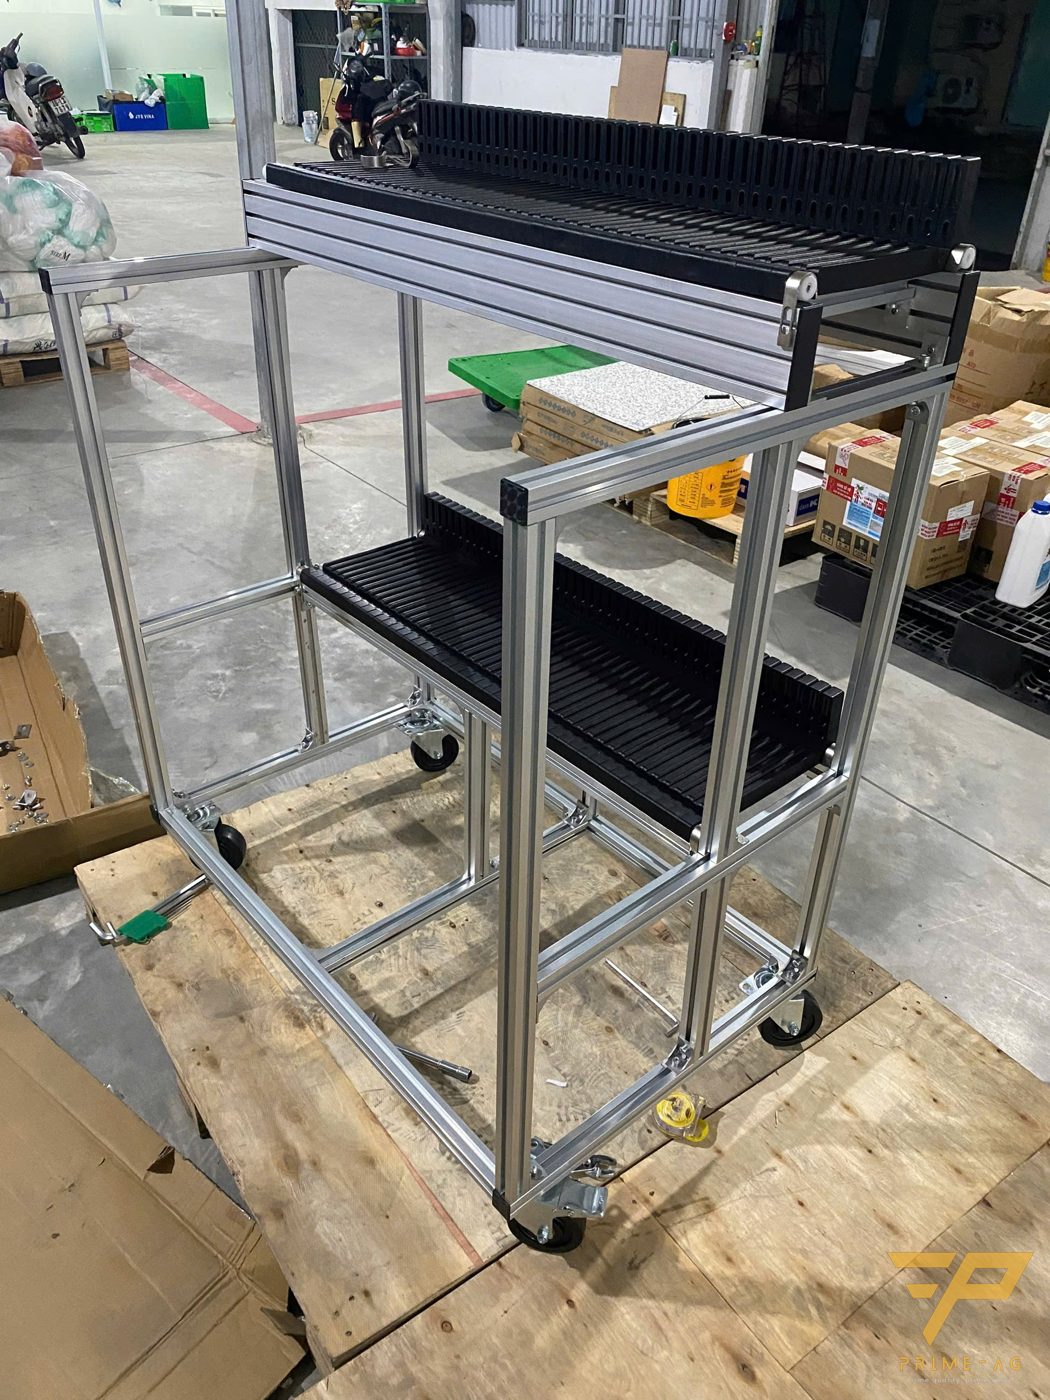
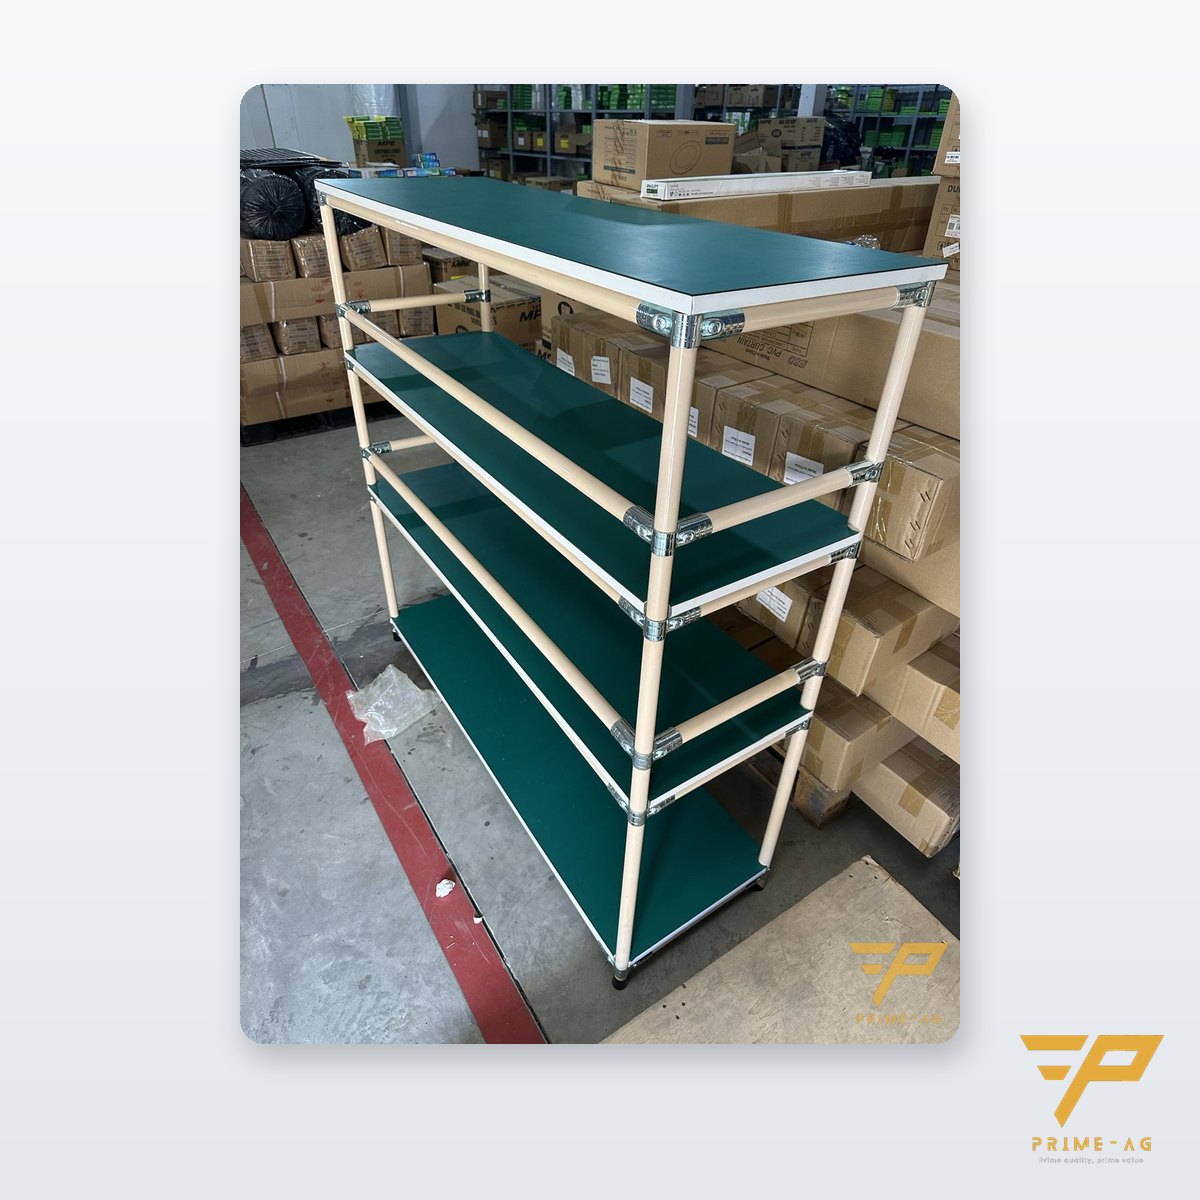
供料器在備料室上料時就使用推車:備齊下一個要生產機種的整套供料器,再推到機台旁。ESD 層板鋁型材推車使用 30×30 陽極處理鋁型材,層板為 5 mm 鋁板加貼 2 層 ESD 橡膠墊,每層 40 kg,擋邊 20 mm,附 ESD A4 卡套夾放 slot 清單;上層可加裝分槽條,如首張圖片所示。供料器數量多、還要一起載運料捲箱時,使用多層覆塑鋼管推車:Φ28 管、壁厚 1.0 mm,每層 100 kg,可選配 ESD 美耐板層板 10⁶–10⁹ Ω。
放置備用供料器的固定料架
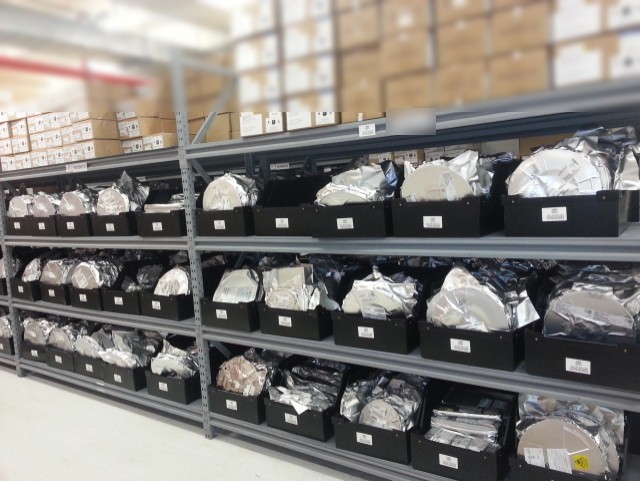
備用及待保養的供料器放在靠近備料室的直立料架上,每層一種料帶寬度。框架以精益管與鋁型材零件組裝:T 型螺帽可將分槽條固定在溝槽上任意位置;電鍍金屬接頭(不使用烤漆接頭或塑膠接頭)維持 ESD 管材之間的導電路徑;PRIMEAG 免費提供 BOM 與裁切單。料捲則存放在另外的料箱架上,如第二張圖片。
供料器料架與推車的接地
供料器存放處屬於 EPA 區域,推車或料架對地電阻須低於 1×10⁹ Ω。陽極處理鋁框架有絕緣氧化層,每一層都需要用齒形螺絲或獨立接地線連接。接到地面的路徑使用ESD PU 腳輪(附煞車活動輪與固定輪),4 輪皆須為導電輪;拖地鏈只是輔助手段。更換腳輪或加層後須重新量測。對於使用中的供料器推車,包括其他廠商製造的推車,都可以請 PRIMEAG 到胡志明市、平陽、同奈的工廠現場免費量測 ESD 電阻:技術人員攜帶 TR1800 儀器與 5 lb 重錘電極,量測台數不限,不要求下單;量測日程(週一至週六)當天確認,於 3–5 個工作天內到廠量測,附照片的量測數據 PDF 檔於其後 3–5 個工作天內寄出,供保養組參考(不能取代稽核報告)。
快速比較
| 情況 | 建議選擇 |
|---|---|
| 下一個機種的供料器套組、潔淨區域 | 鋁框推車、ESD 層板、分槽條 |
| 大量供料器加上料捲箱 | Φ28 鋼管推車、ESD 美耐板層板 |
| 備用、待保養供料器 | 以管材、接頭或鋁型材組裝的直立料架 |
從哪裡開始
- 依料帶寬度與機台品牌統計供料器數量,以及一次換線所需的數量。
- 拍下各種供料器的側面與底面,旁邊放一把尺。
- 訂定分區規則:綠色為待用、紅色為待保養,標籤對應 slot 編號。
- 透過圖面需求頁面提供上述資訊;新設計款 10–15 個工作天,含圖面確認。
框架保固 3 年;腳輪、ESD 層板 12 個月。加工出口企業(EPE)可開立 VAT 0% 發票,訂單金額達 2,000 萬越南盾以上,PRIMEAG 免費代辦當地進出口(on-the-spot)報關單。各工作站的 ESD 耗材請參考Panasonic、Fuji、Yamaha SMT 產線的 ESD 耗材;接料請參考SMT 接料帶與銅接料片。
常見問題
訂做供料器推車需要提供供料器圖面給 PRIMEAG 嗎? 不一定。提供數量以及旁邊放尺拍攝的供料器照片即可;PRIMEAG 會量測樣品、繪製分槽條,並寄送圖面供您確認。
鋁框供料器推車會自動透過框架接地嗎? 不會自動接地。陽極處理鋁有絕緣氧化層,因此層板必須用齒形螺絲或獨立接地線連接到框架,再接到導電腳輪;推車對地電阻須低於 1×10⁹ Ω。
一台推車可以共用兩個品牌機台的供料器嗎? 可以,前提是槽位依各型供料器製作,並有各自的分區標籤;實務上建議依品牌或產線分開推車。
更新:2026年10月31日 — PRIMEAG 技術團隊
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
撰寫:PRIMEAG 技術團隊
更新日期:2026-10-31