
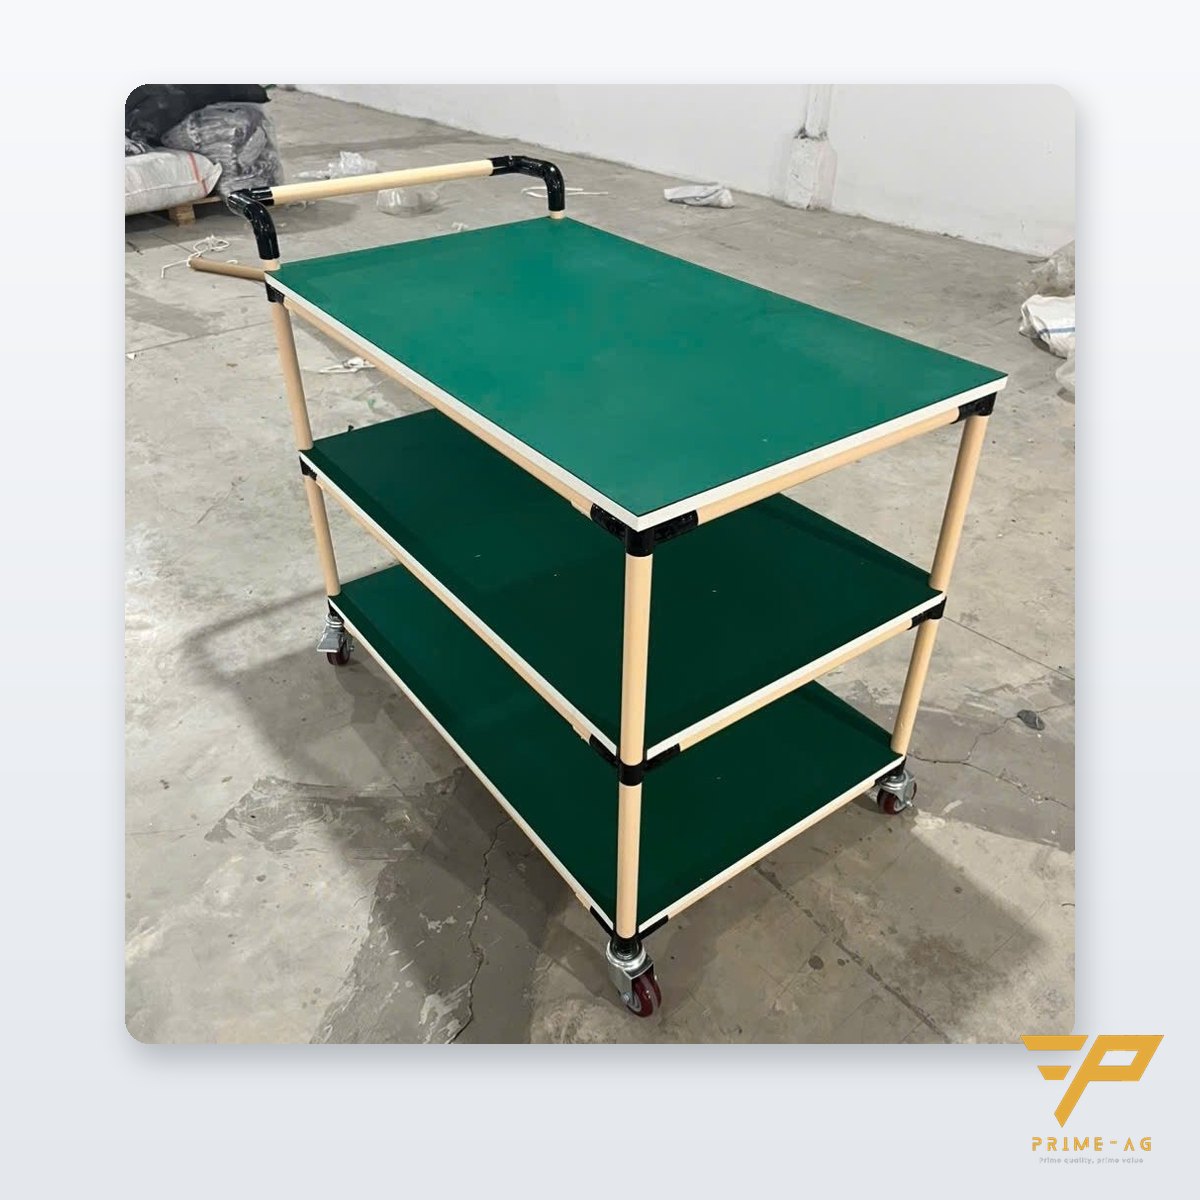
服装厂工序间堆货,通常是因为半成品没有限量的存放位:扎包堆在台面上、地上,尺码和颜色混在一起。PRIMEAG建议用格位数量固定的货架和按扎包周转的推车来限制WIP,采用Φ28钢管框架,换款时可现场自行调整层高。
- 限制WIP:每道工序只设固定数量的格位;格位满了,上道工序就停下或去支援。
- 按扎包周转:用多层钢管推车运送带工票的扎包,不再手抱。
- 缝纫机之间通道窄:用720×430窄型推车。
- 一目了然:地面划线和按颜色区分的格位标签,空格即表示可以续料。
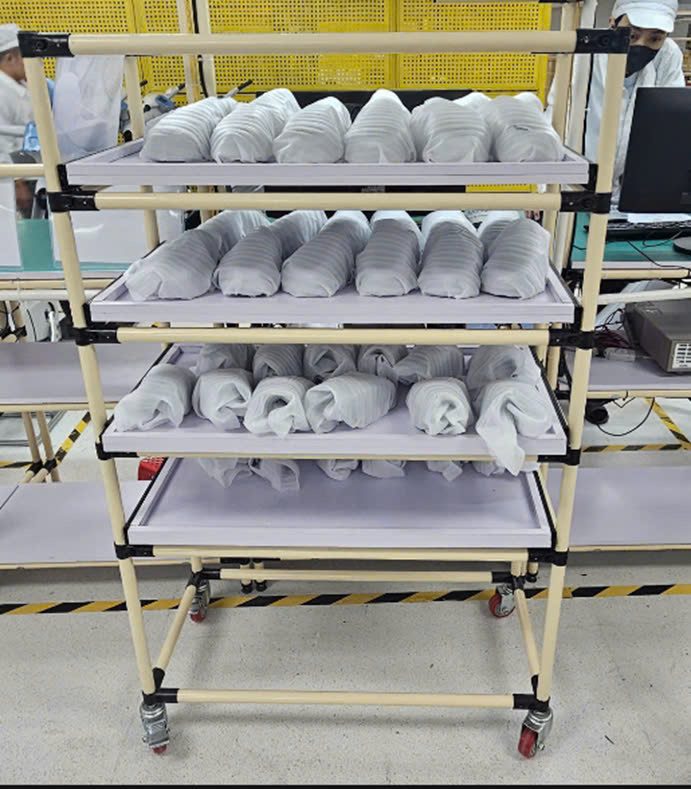

缝制线WIP堆积的迹象
- 扎包放在地上、椅子上、机台下。
- 客户催货时,组长要按尺码、颜色到处找扎包。
- 前段工序满负荷运转,后段工序却还在等活。
- 等到线末QC发现不良时,后面已经有上百件同样的不良品。
WIP越多,一件产品走完整条线的时间越长,不良扩散范围也越大。根本问题在于方法:存放空间没有上限,也就没有停止信号。
1. 用存放空间设定WIP上限
不要让员工随意堆放,而是在每两道工序之间放一个格位数固定的货架或推车,例如2–3扎。格位满了说明下道工序变慢:上道工序停下、调人支援或通知组长重新平衡生产线。格位数应根据节拍和扎包大小计算,生产线稳定后再逐步减少。
覆塑钢管货架框架用接头拼装、不焊接,从上衣换成裤子或扎包尺寸变化时,可在车间用内六角扳手直接调整层距。PRIMEAG提供配件供客户自行改装、加层(现货24–48小时送达,订货3–7个工作日):Φ28钢管、接头、调节脚。
2. 用推车按扎包周转
一扎一扎手抱既慢又容易掉工票。多层钢管推车(1500×600×1600或1400×600×1550)可在裁剪、缝制、后整之间一次运送多扎同款货。层板为15–17 mm MDF,表面光滑,不勾纱。缝纫机行间通道600–800 mm的地方,用重约18 kg、单手可推的720×430×1500小型推车。
3. 用标签和地面划线做目视管理
每台推车、每个格位都贴上工序标签;标签颜色按款号或裁剪日期区分。用地面划线胶带标出推车停放位。空格是续料信号;超出格位数就是堆积信号。
选货架还是推车
| 位置 | 推荐 | 理由 |
|---|---|---|
| 相邻两台缝纫机之间 | 机旁2–3格小货架 | WIP上限明确,无需走动 |
| 裁剪→缝制线 | 多层钢管推车 | 一次运送多扎同款同码货 |
| 线内窄通道 | 窄型推车PT-7243 | 可通过600–800 mm通道 |
| 半成品仓、待装箱成品 | 中型货架 | 200–500 kg/层 |
推车、货架生产周期:标准款5–7个工作日;新设计10–15个工作日(含图纸确认)。框架保修3年,脚轮12个月。
起步步骤
- 沿生产线走一遍,清点每对工序之间的扎包数。
- 选出堆积最严重的1段,放置格位数固定的货架或推车。
- 明确规定:格位满了怎么办、由谁决定。
- 跟踪2周,生产线运转均衡后减少格位数,再推广。
减少工位走动和WIP的通用原则,见精益工位改善:减少走动、WIP与5S。
常见问题
两道缝制工序之间应放多少扎? 根据节拍和扎包大小计算;通常从2–3扎开始,生产线运转均衡后逐步减少。关键是格位数固定,格位满时才有停止信号。
换款时钢管推车能调整层距吗? 可以。覆塑Φ28钢管框架用金属接头拼装、不焊接;用内六角扳手松开螺栓,即可在车间直接移层、加层或加挡杆。
订购WIP推车、货架需要多久? 标准款5–7个工作日;新设计10–15个工作日,含图纸确认。框架保修3年,脚轮12个月。
更新:2026年10月14日 — PRIMEAG 技术团队
更新日期:2026-10-19