
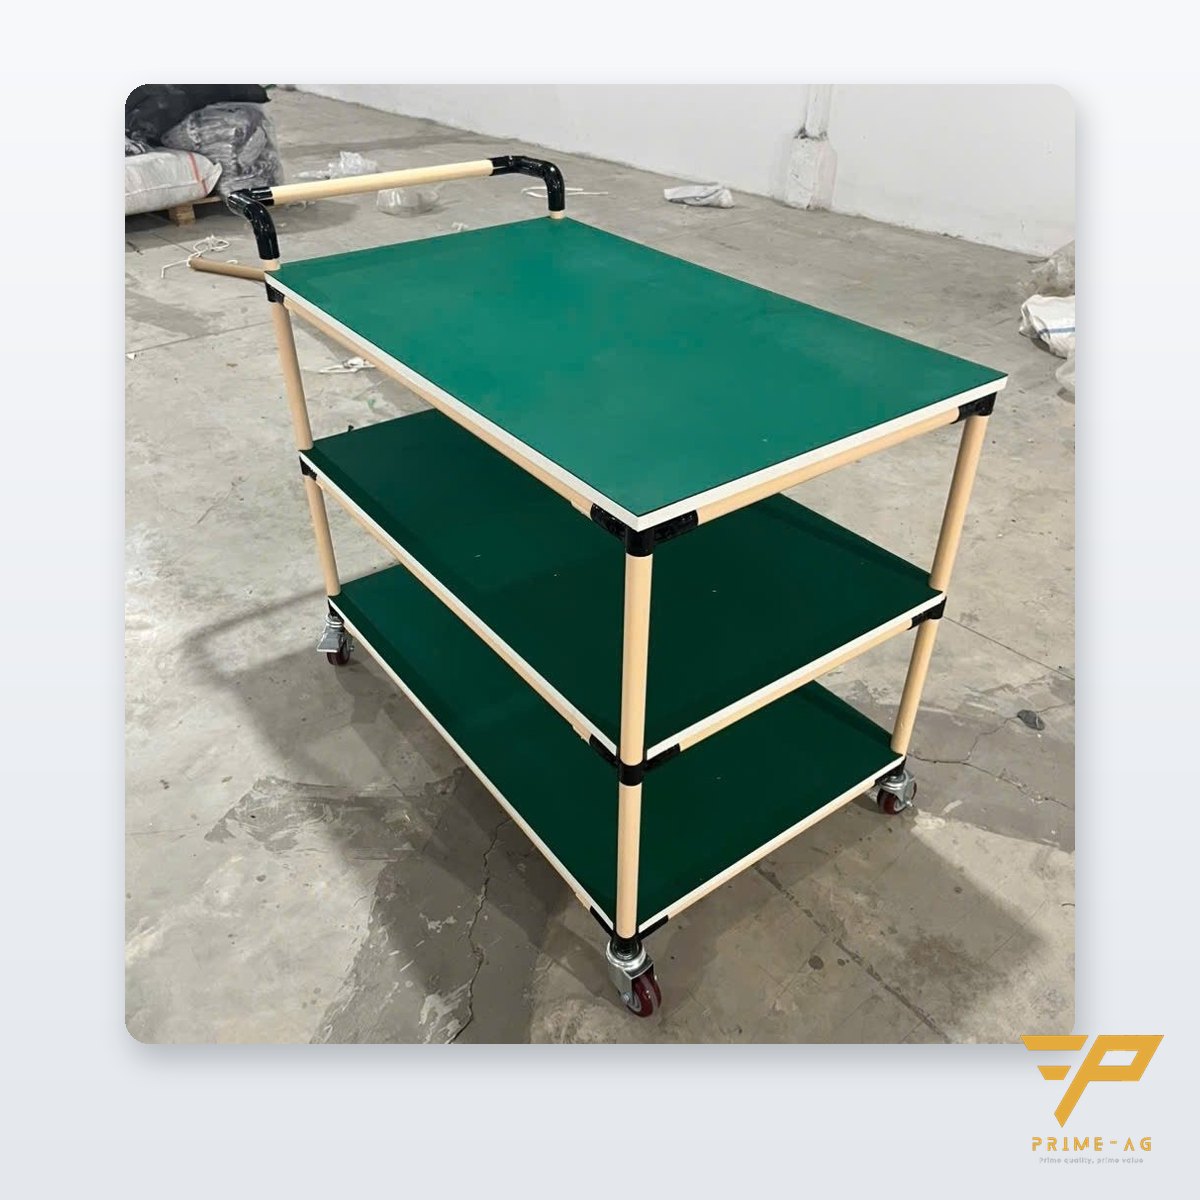
齊套推車裝載固定數量產品所需的一整套零件,在倉庫預先備妥,依班別或每小時配送到產線,作業員不必離開工站取料。PRIMEAG以精益管(覆塑鋼管,Φ28)框架製作齊套推車,標準款生產期5–7個工作天。
- 依數量齊套:每車=一定產量(例如產線運轉2小時)所需零件,而不是「裝滿為止」。
- 一個料號一格:分格中空板盒或防靜電(ESD)塑膠托盤 450×300×60。
- 兩車輪替:一台在產線,一台在倉庫備料。
- 推車配合走道:窄走道用小型推車 720×430×1500。


問題:缺料造成停線
以「用完再去拿」的方式供料時,作業員或組長得離開產線到倉庫找料再搬回來,期間產線停擺。小零件整大包發放,桌上剩料多,容易混料。齊套配送把備料從產線分離:倉庫負責備料,產線只負責組裝。
1. 決定一套的大小
齊套量依產品數量計算,例如夠2小時或半個班使用。套量太小,推車得不停往返;套量太大,推車過重、佔用產線旁空間,又回到WIP堆積的老問題。從BOM著手:列出料號與單台用量,乘以每套產品數,再為每個料號選擇容量足夠的格位。
2. 一個料號一格,依組裝順序排列
散裝零件用附隔板的防靜電塑膠托盤;成套零件用依圖面分格的防靜電中空板盒,盒端設105×70 mm標籤袋插放齊套卡。格位依工序排列,第一道工序放最上層,一看到空格就知道缺料。
3. 依走道與載重選擇車架
工站間走道600–800 mm:Φ28管框架小型推車,約18 kg,單手可推。套件大、物流箱多:多層鋼管推車 1500×600×1600。EPA及無塵室區域:防靜電層板鋁擠型推車,配導電腳輪。層距取托盤高度加上抽出托盤所需的空間。
4. 換車流程
每個工站至少兩台車:A車在產線,B車在倉庫備料。A車快用完時,配送人員推出B車並拉回A車。地面貼線標示滿車與空車停放位置。齊套卡註明機種、數量、班別與備料人員。
齊套推車選用
| 情境 | 建議推車 | 備註 |
|---|---|---|
| 窄走道、小套件 | 小型推車 720×430×1500,4–5層 | 可用六角扳手自行加層 |
| 多物流箱套件、大型組件 | 鋼管推車 1500×600×1600 | MDF層板,可選防靜電貼皮 |
| EPA、無塵室 | 30×30鋁擠型防靜電層板推車 | Φ75導電PU腳輪,電荷洩放到地面 |
| SMT工序間PCB周轉 | PCB料架與PCB周轉車 | 板子直立、互不接觸 |
實際案例
PRIMEAG已為Can Giuoc 一家美商FDI工廠交付400台專用推車(2025–2026),並為一家電動自行車工廠交付50台防靜電層板推車(03/2026)。
製作推車前自我檢查
- BOM與每套產品數量是否已確定?
- 量測最窄走道寬度,以及推車停放處產線旁的高度。
- 列出要放上推車的托盤、物流箱(外部尺寸)。
- 該區域是否有防靜電要求?
標準款推車生產期5–7個工作天;新設計10–15個工作天(含圖面確認)。車架保固3年,腳輪12個月。分格與標籤防混料方法請見:組裝線分格托盤與標籤。
常見問題
一台齊套推車應裝多久用量的零件? 通常依1–2小時或半個班的產品數量決定。太短推車得不停來回,太長推車過重且產線旁堆積物料。
一個工站需要幾台齊套推車? 至少兩台輪替:一台在產線,一台在倉庫備料。多機種產線可能需依機種增加推車。
防靜電區用的齊套推車和一般推車有何不同? 層板覆防靜電材料,使用防靜電托盤與盒子,並配導電腳輪將電荷洩放到防靜電地板。
更新:2026年10月21日 — PRIMEAG 技術團隊
更新日期:2026-10-19