
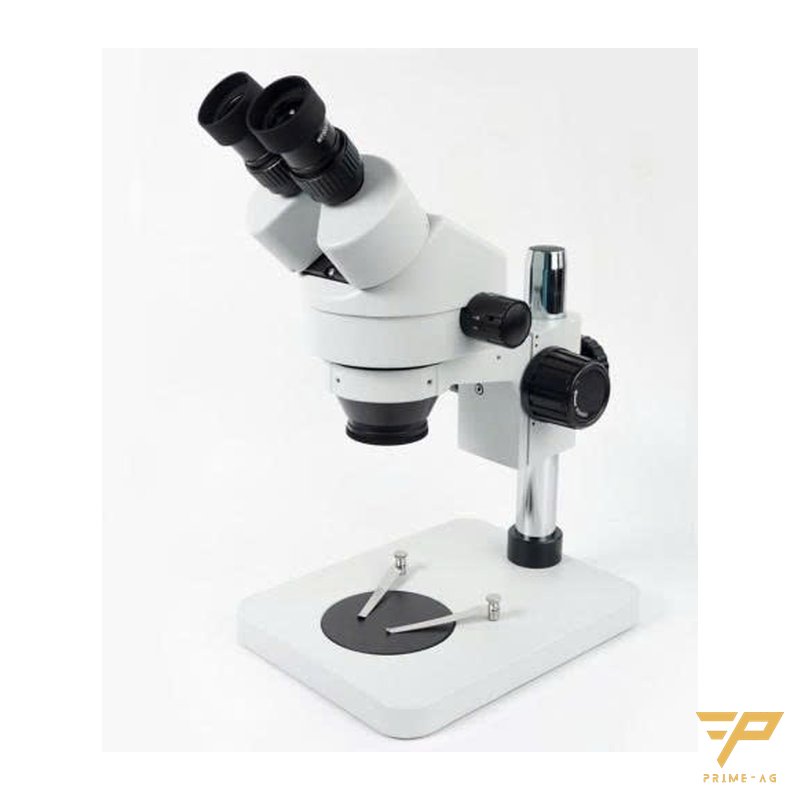
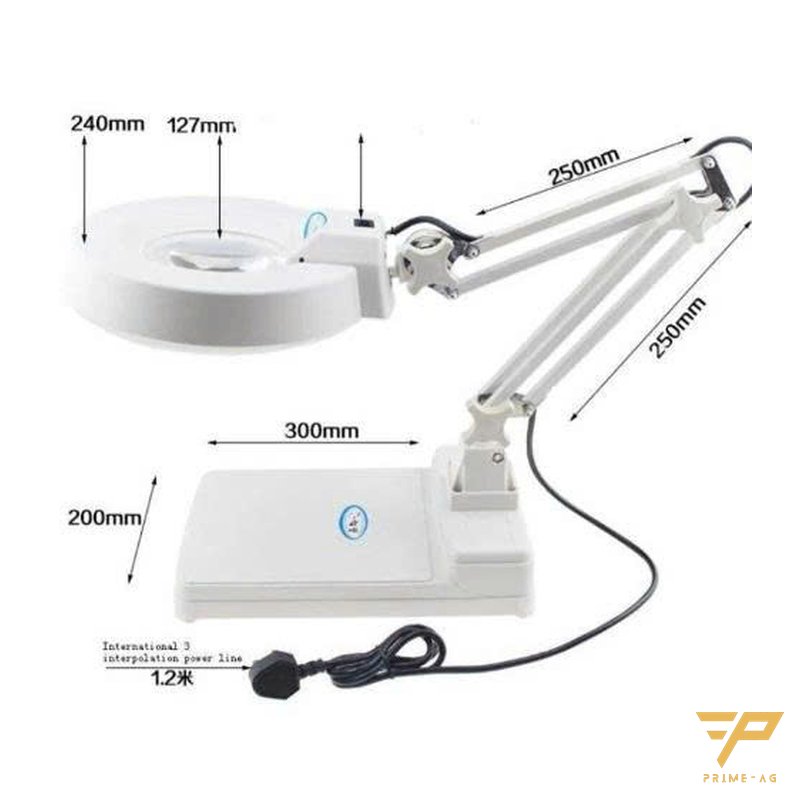
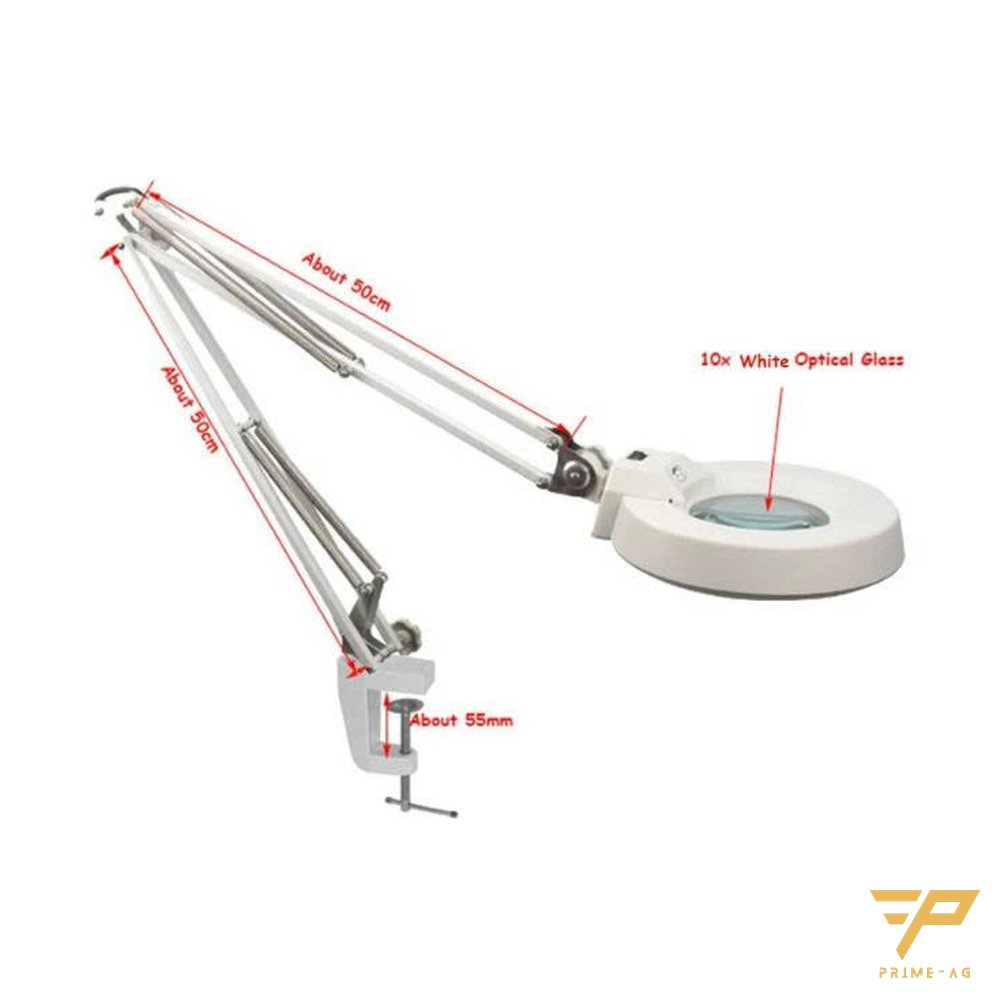
はんだ付けの外観検査を長時間行うなら、LED照明付きのクランプ式ルーペを使います。一般的な外観検査には5D(2.25×)、小さなはんだ接合部には8D(3×)です。ICリードやクラックの確認で約10×以上を安定して必要とする場合は、7–45×の実体顕微鏡に切り替えます。PRIMEAGは両方を取り扱っています。
手はんだ、フローはんだ、リワーク後の外観検査ステーションでは、QCは2–3時間で目が疲れ、はんだブリッジやはんだ不足を見逃し、同じ基板を2人が検査して結果が食い違うことがよくあります。主な原因は光学機器と見る環境にあります。
- 照明付き5D–8Dルーペは長時間の連続外観検査に。
- 実体顕微鏡は約10×以上が必要なときに:狭ピッチのICリード、はんだフィレットのクラック。
- まぶしくない照明と正しい座り姿勢は、倍率と同じくらい重要です。
- 作業台の限度見本でQC間の判定をそろえます。
はんだ検査用ルーペの選択ミスでQCが不良を見逃す理由
- 倍率が合っていない:弱すぎるとクラックを見逃し、強すぎる単レンズのルーペは視野が狭く周辺がゆがみます。
- 照明不足またはまぶしさ:光沢のあるはんだ接合部が天井照明を反射して白い点になります。
- 距離と姿勢:基板にかがみ込んで首を曲げるため、シフトの後半には判定の精度が落ちていきます。
- 標準見本がない:各自が自分なりの「合格」の基準を決めてしまいます。
1. D(ディオプター)と倍率を正しく理解する
「D」(ディオプター)はレンズの屈折力で、倍率ではありません。公称倍率は、明視距離を慣例の25 cmとして、M = D/4 + 1で計算します。
| ディオプター | 公称倍率 | 用途 |
|---|---|---|
| 3D | 1.75× | ラベルの読み取り、長時間の外観確認 |
| 5D | 2.25× | 長時間の外観検査・組立 |
| 8D | 3× | 小さなはんだ接合部の検査 |
実際の倍率は、ルーペの位置と使用者の目によっても変わります。
2. 実体顕微鏡に切り替えるタイミング
単レンズのルーペは強くなるほど視野が狭くなり、周辺のゆがみも大きくなります。ICリードの確認やはんだフィレットのクラック探しなど、約10×以上を安定して必要とする検査では、7–45×実体顕微鏡とクランプ式ルーペを使うべきです。両眼で見る像には奥行きがあり、凸状・凹状のはんだ接合部と反射光を見分けやすくなります。
IPC-A-610は、ランド幅または部品リード幅に応じて検査倍率を定めています。器具を決める前に、工場で使用している版の規格と照合してください。
3. 検査ステーションの照明と姿勢
ルーペに付いたLED照明は観察エリアを直接照らし、影を減らします。まだまぶしければルーペの角度を変えます。作業台の環境照明が足りない場合は検査ステーション用デスクライトを追加します。作業ステーション用デスクライトとラック取付LEDライトも参考にしてください。
折りたたみアームでレンズを顔の前に持ってきて、検査員が背筋を伸ばして座り、基板を回すときは手を作業台に置けるようにします。
4. 限度見本と目の休憩ローテーション
合格・不合格の見本写真ボードを作業台のすぐそばに掲示します。はんだブリッジ、はんだ不足、クラックのあるはんだ接合部、はんだ玉などです。検査員は記憶に頼らず直接見比べます。目を休ませるため、光学検査と他の作業をローテーションします。
不良が繰り返す場合は、はんだ付け工程を見直します:はんだごてチップの選び方、温度設定、ソルダーペーストの保管。リワーク用の資材:はんだごてチップ、はんだごて、はんだ、はんだ付けアクセサリー。
作業に合わせた器具選び
| 検査作業 | 器具 |
|---|---|
| フローはんだ後の一般外観検査、シフト全体の検査 | LED照明付き5Dクランプ式ルーペ |
| 小型部品のはんだ接合部、リワーク後 | LED照明付き8Dクランプ式ルーペ |
| ICリード、クラック、約10×以上が必要 | 7–45×実体顕微鏡 |
検査ステーションのセルフチェック
- ルーペのD値は検査するはんだ接合部のサイズに合っていますか?
- 検査員は首を曲げないと見えない状態になっていませんか?
- 不良見本ボードは視界の中にありますか?
よくある質問
- はんだ検査用ルーペは8Dのほうが5Dよりどの検査にも向いていますか? — いいえ。8D(3×)は小さなはんだ接合部に向いていますが視野が狭くなります。シフト全体で連続して外観検査をするなら、5D(2.25×)のほうが目が疲れにくいです。
- すべての検査台に実体顕微鏡を導入すべきですか? — その必要はありません。実体顕微鏡は基板全体を見渡すのに時間がかかります。再検査ステーションやリワークステーションに置き、一般の検査台には照明付きルーペを使います。
- はんだ検査の倍率は何を基準に選べばいいですか? — 工場が適用している組立品の受入基準に従います。一般的にはIPC-A-610で、この規格は倍率をランドや部品リードのサイズとひも付けています。
Email: info@primeag.vn · 電話/Zalo: +84 906 108 292
執筆:PRIMEAG 技術チーム
更新日:2026年10月28日