Sản phẩm nhựa ép bị biến dạng do xếp khi còn nóng: kệ làm nguội, khay đỡ và thời gian chờ
Chi tiết nhựa ép cong vênh, hằn vết thường do bị xếp chồng khi lõi còn nóng. Hãy trải một lớp trên kệ nhiều tầng thoáng, đỡ bằng khay định hình, ghi giờ ra khuôn và chỉ đóng thùng khi đủ thời gian chờ. PRIMEAG làm kệ dốc và xe đẩy ống Φ28 chịu 100 kg/tầng.
Chi tiết rời khuôn đạt kích thước, tới khâu đóng gói lại vênh mặt, gân in hằn sang chi tiết bên dưới, vành mỏng méo theo mép thùng. Chỉnh máy ép không hết, vì lỗi sinh ra ở đoạn từ máng xả tới thùng thành phẩm, nơi thường không ai phụ trách.
- Vỏ ngoài cứng trước, lõi còn mềm và co tiếp.
- Kiểm lần lượt: chồng tải, mặt đỡ, thông khí, nguồn nhiệt, giờ đóng thùng.
- Khu chờ cần kệ thoáng, xe có thẻ giờ, vào trước ra trước.
- Thời gian chờ chốt riêng từng mã.

Vì sao chi tiết biến dạng sau khi đã rời khuôn
Lúc đẩy ra, chỉ lớp vỏ ngoài đủ cứng. Lõi ở gân dày, vấu bắt vít còn nóng và tiếp tục co. Bị đè, đỡ lệch hoặc nguội không đều hai mặt lúc này, chi tiết cứng lại theo hình sai và không tự hồi.
Bài liên quan:Ống thép bọc nhựa Φ28: chọn độ dày, màu…Kệ, xe đẩy khung thêu và chỉ thêu cho…Găng tay chấm hạt PVC mòn hạt, trơn tay…
Kiểm nguyên nhân theo thứ tự
1. Xếp chồng hoặc đổ đống ngay sau máy
Hằn, móp tập trung ở lớp dưới cùng; lớp trên đẹp.
2. Mặt đỡ không khớp hình dạng
Đặt trên song lưới, mép thùng hay thẳng lên ống kệ thì võng giữa các điểm đỡ.
3. Không khí không lưu thông
Chi tiết giữa đống, trong thùng đặc nguội chậm hơn ngoài rìa; mặt áp tấm phẳng nguội khác mặt hở.
4. Đặt sát nguồn nhiệt
Khu chờ cạnh máy ép, máy sấy hạt hoặc dưới luồng gió nóng.
5. Đóng thùng khi chưa đủ thời gian
Không ghi giờ ra khuôn, cuối ca đóng vội; lỗi tăng lúc giao ca.
Loại hết năm điểm mà chi tiết vẫn vênh ngay khi rời khuôn thì chuyển kỹ thuật ép kiểm khuôn và thông số làm nguội.
| Dấu hiệu | Nguyên nhân khả dĩ | Xử lý tại khu chờ |
|---|---|---|
| Hằn ở lớp đáy | Chồng tải khi còn nóng | Trải một lớp, không chồng tới khi nguội |
| Cong lặp theo khoảng cách thanh đỡ | Mặt đỡ sai | Khay hoặc tấm đỡ định hình |
| Cong về một phía | Nguội không đều hai mặt | Kệ thoáng, khoảng hở giữa các tầng |
| Lỗi tăng cuối ca | Đóng thùng sớm | Thẻ giờ ra khuôn, quy tắc chờ |
Bố trí khu chờ nguội
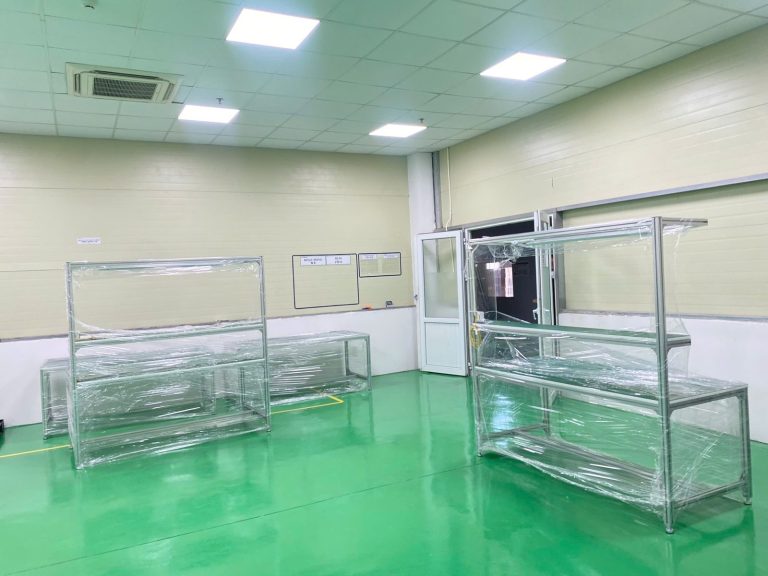
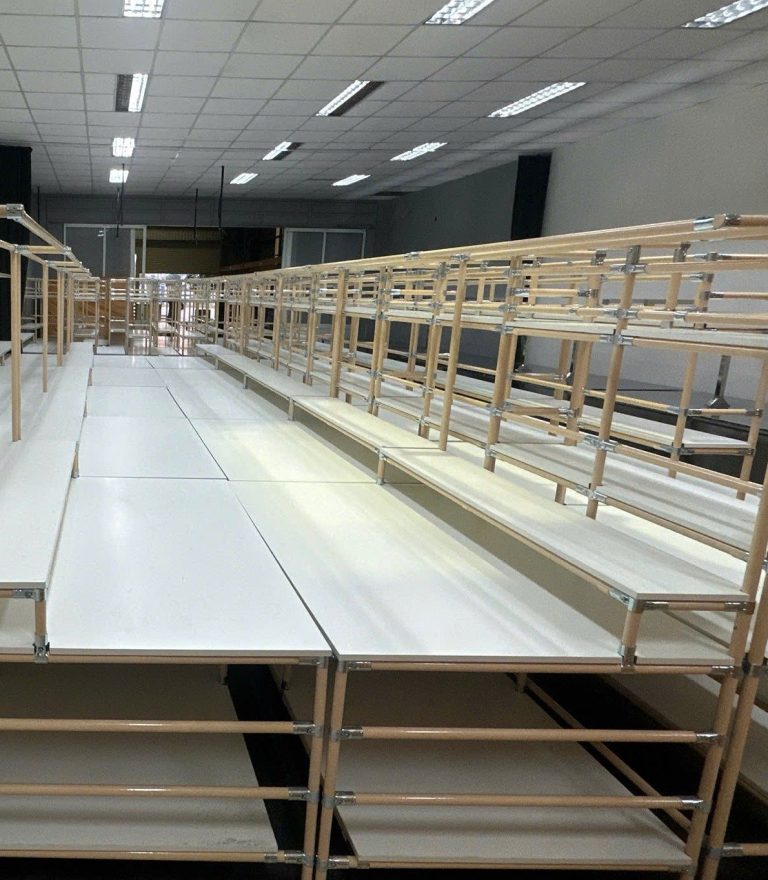
Kệ nhiều tầng thoáng. Khung ống Φ28 lắp khớp bắt vít, tầng đặt khay để chi tiết không chạm ống. Dòng chờ liên tục thì kệ dốc trọng lực ống thép bọc nhựa (3–5 tầng cấp, 1 tầng trả rỗng, 100 kg/tầng) nạp khay phía máy, lấy phía đóng gói, khay vào trước ra trước.
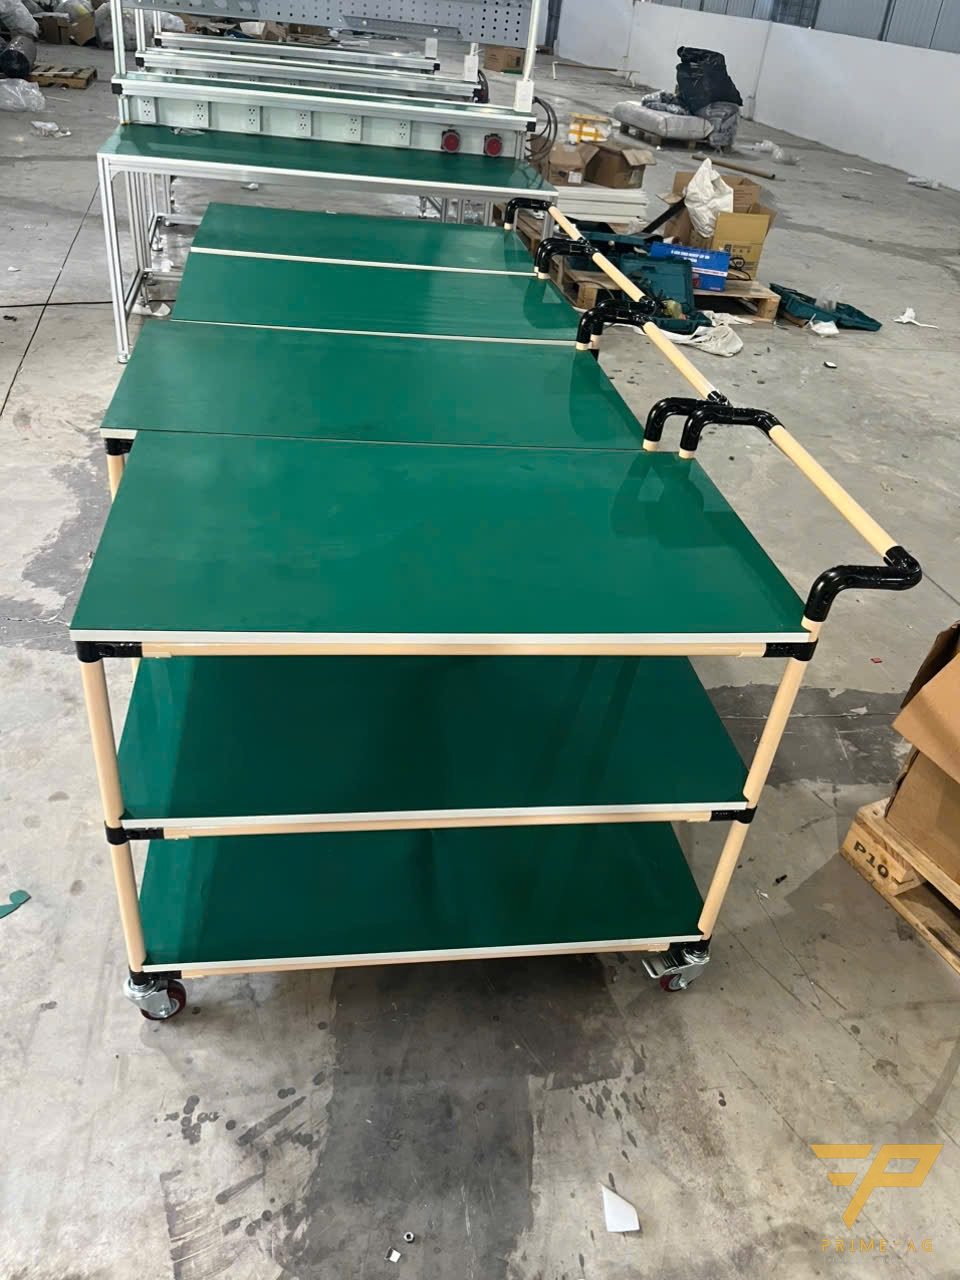
Xe đẩy chờ nguội có thẻ giờ. Xe đẩy ống thép bọc nhựa nhiều tầng (2–5 tầng, 100 kg/tầng) đỗ ở khu chờ thoáng gần máy, tránh luồng gió nóng và máy sấy hạt, mỗi tầng một thẻ ghi mã, ca, giờ ra khuôn; người đóng gói chỉ lấy xe đã đủ giờ chờ.
Khay đỡ định hình. Chi tiết mỏng, dài, mặt phẳng lớn cần tấm đỡ theo biên dạng; gửi mẫu qua trang gửi bản vẽ để được tư vấn.
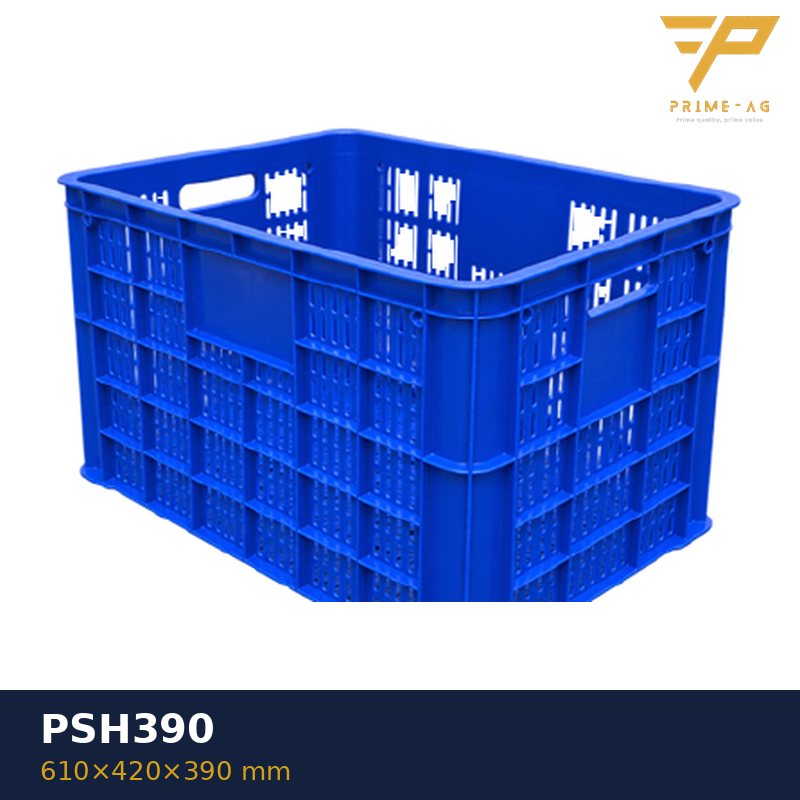
Thùng thông khí. Buộc phải gom thì chọn thùng sóng hở trong nhóm thùng nhựa công nghiệp PP nguyên sinh, ví dụ cỡ 610×420×390 mm, xếp một lớp hoặc có vách ngăn.
Quy tắc thời gian chờ trước khi đóng thùng
Mỗi loại nhựa, mỗi độ dày thành cần một thời gian chờ riêng. Với từng mã: lấy mẫu ở vài mốc sau khi ra khuôn, đo nhiệt độ bề mặt bằng nhiệt kế hồng ngoại, đóng thử, kiểm kích thước khi đã ổn định. Mốc sớm nhất còn đạt là thời gian chờ, ghi vào hướng dẫn công việc. Bàn kiểm đặt cuối khu chờ, ví dụ bàn thao tác ống thép bọc nhựa Φ28 800×600 mm, mặt cao 750 mm, chịu 150 kg.
Khi nào thay khay, kệ
- Khay đỡ cong, nứt: chi tiết sẽ cong theo.
- Mặt tầng võng, khớp tụt làm tầng nghiêng.
Bắt đầu từ đâu
- Đếm lỗi biến dạng theo giờ trong 3 ca để thấy đỉnh lỗi.
- Thử thời gian chờ cho mã lỗi nhiều nhất.
- Dựng một kệ hoặc xe chờ cho máy đó, chạy thử một tuần rồi nhân rộng.
Kệ, xe, bàn mẫu chuẩn sản xuất 5–7 ngày làm việc; thiết kế mới 10–15 ngày làm việc; khung bảo hành 3 năm. Trầy xước khi đóng thùng là chuyện khác, xem vỏ nhựa bóng bị trầy, hằn khi đóng thùng; khâu sau máy còn có bố trí trạm cắt bavia, kiểm ngoại quan.
Câu hỏi thường gặp
Chi tiết đã vênh sau khi nguội có nắn lại được không? Thường không ổn định. Nên phòng ngừa ở khu chờ và loại chi tiết vượt dung sai.
Đặt chi tiết vừa ra khuôn trực tiếp lên ống kệ có sao không? Không nên. Ống tròn đỡ theo đường, chi tiết còn mềm võng giữa hai ống; hãy đặt trên khay.
Thời gian chờ nguội bao lâu là đủ? Tùy loại nhựa, độ dày thành, nhiệt độ xưởng; chốt bằng thử nghiệm cho từng mã.
Cập nhật: 31/10/2026 — Đội kỹ thuật PRIMEAG
Email: info@primeag.vn · Điện thoại/Zalo: 0906108292
Biên soạn: Đội kỹ thuật PRIMEAG